Фильтрация с использованием керамической пены широко применяется в алюминиевом литье для удаления неметаллических включений перед производством заготовок. Однако некоторые производители алюминия по-прежнему сталкиваются с появлением чёрных полос, дефектами экструзии или проблемами, связанными с включениями, даже после фильтрации. Это не всегда означает, что фильтр неэффективен. Во многих случаях истинная причина кроется в неправильном подборе фильтра, обходе фильтра, чрезмерном образовании оксидов, нестабильной подаче металла или загрязнении, попавшем в металл после фильтрации.
Для повышения чистоты заготовок производителям алюминия необходимо контролировать весь процесс очистки расплавленного алюминия, а не сосредотачиваться исключительно на керамическом пенофильтре.
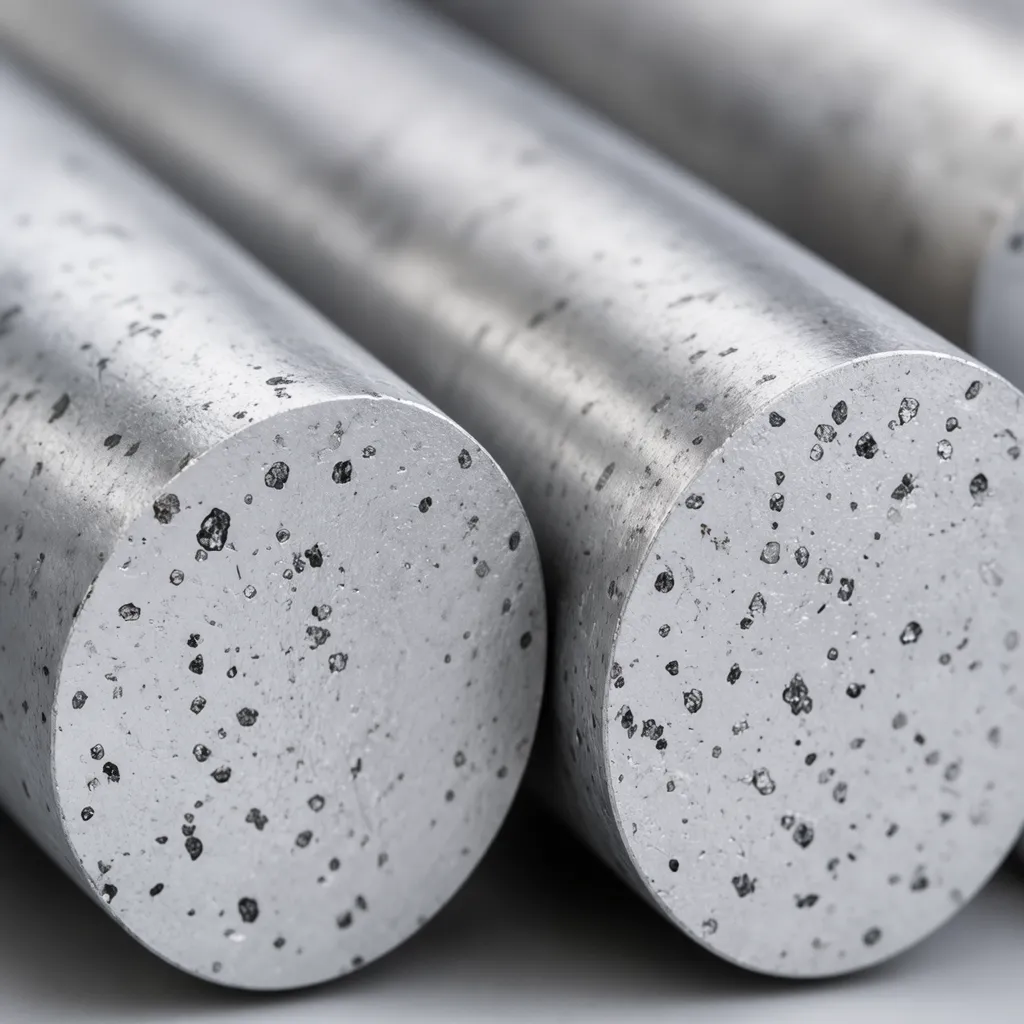
Что обычно означает термин “грязная алюминиевая заготовка”?
При производстве алюминиевых заготовок под “грязным металлом” обычно понимаются избыточные неметаллические включения, остающиеся в отливной заготовке.
К числу распространенных симптомов относятся:
- Черные полосы при экструзии
- Дефекты анодирования
- Дефекты поверхности
- Усиленный износ матрицы
- Увеличение объема отходов обработки
- Неудовлетворительное качество при внутреннем контроле
Наиболее распространенными источниками загрязнения являются:
- Пленки из оксида алюминия
- Частицы шлака
- Огнеупорные частицы
- Прочие неметаллические включения
Однако не каждый дефект заготовки обусловлен включениями. Водородная пористость и нестабильность литья могут приводить к аналогичным проблемам с качеством, поэтому первым делом необходимо определить фактический тип дефекта.
1. Работает ли система фильтрации должным образом?
Прежде чем изменять технические характеристики фильтра, убедитесь, что система фильтрации работает исправно.
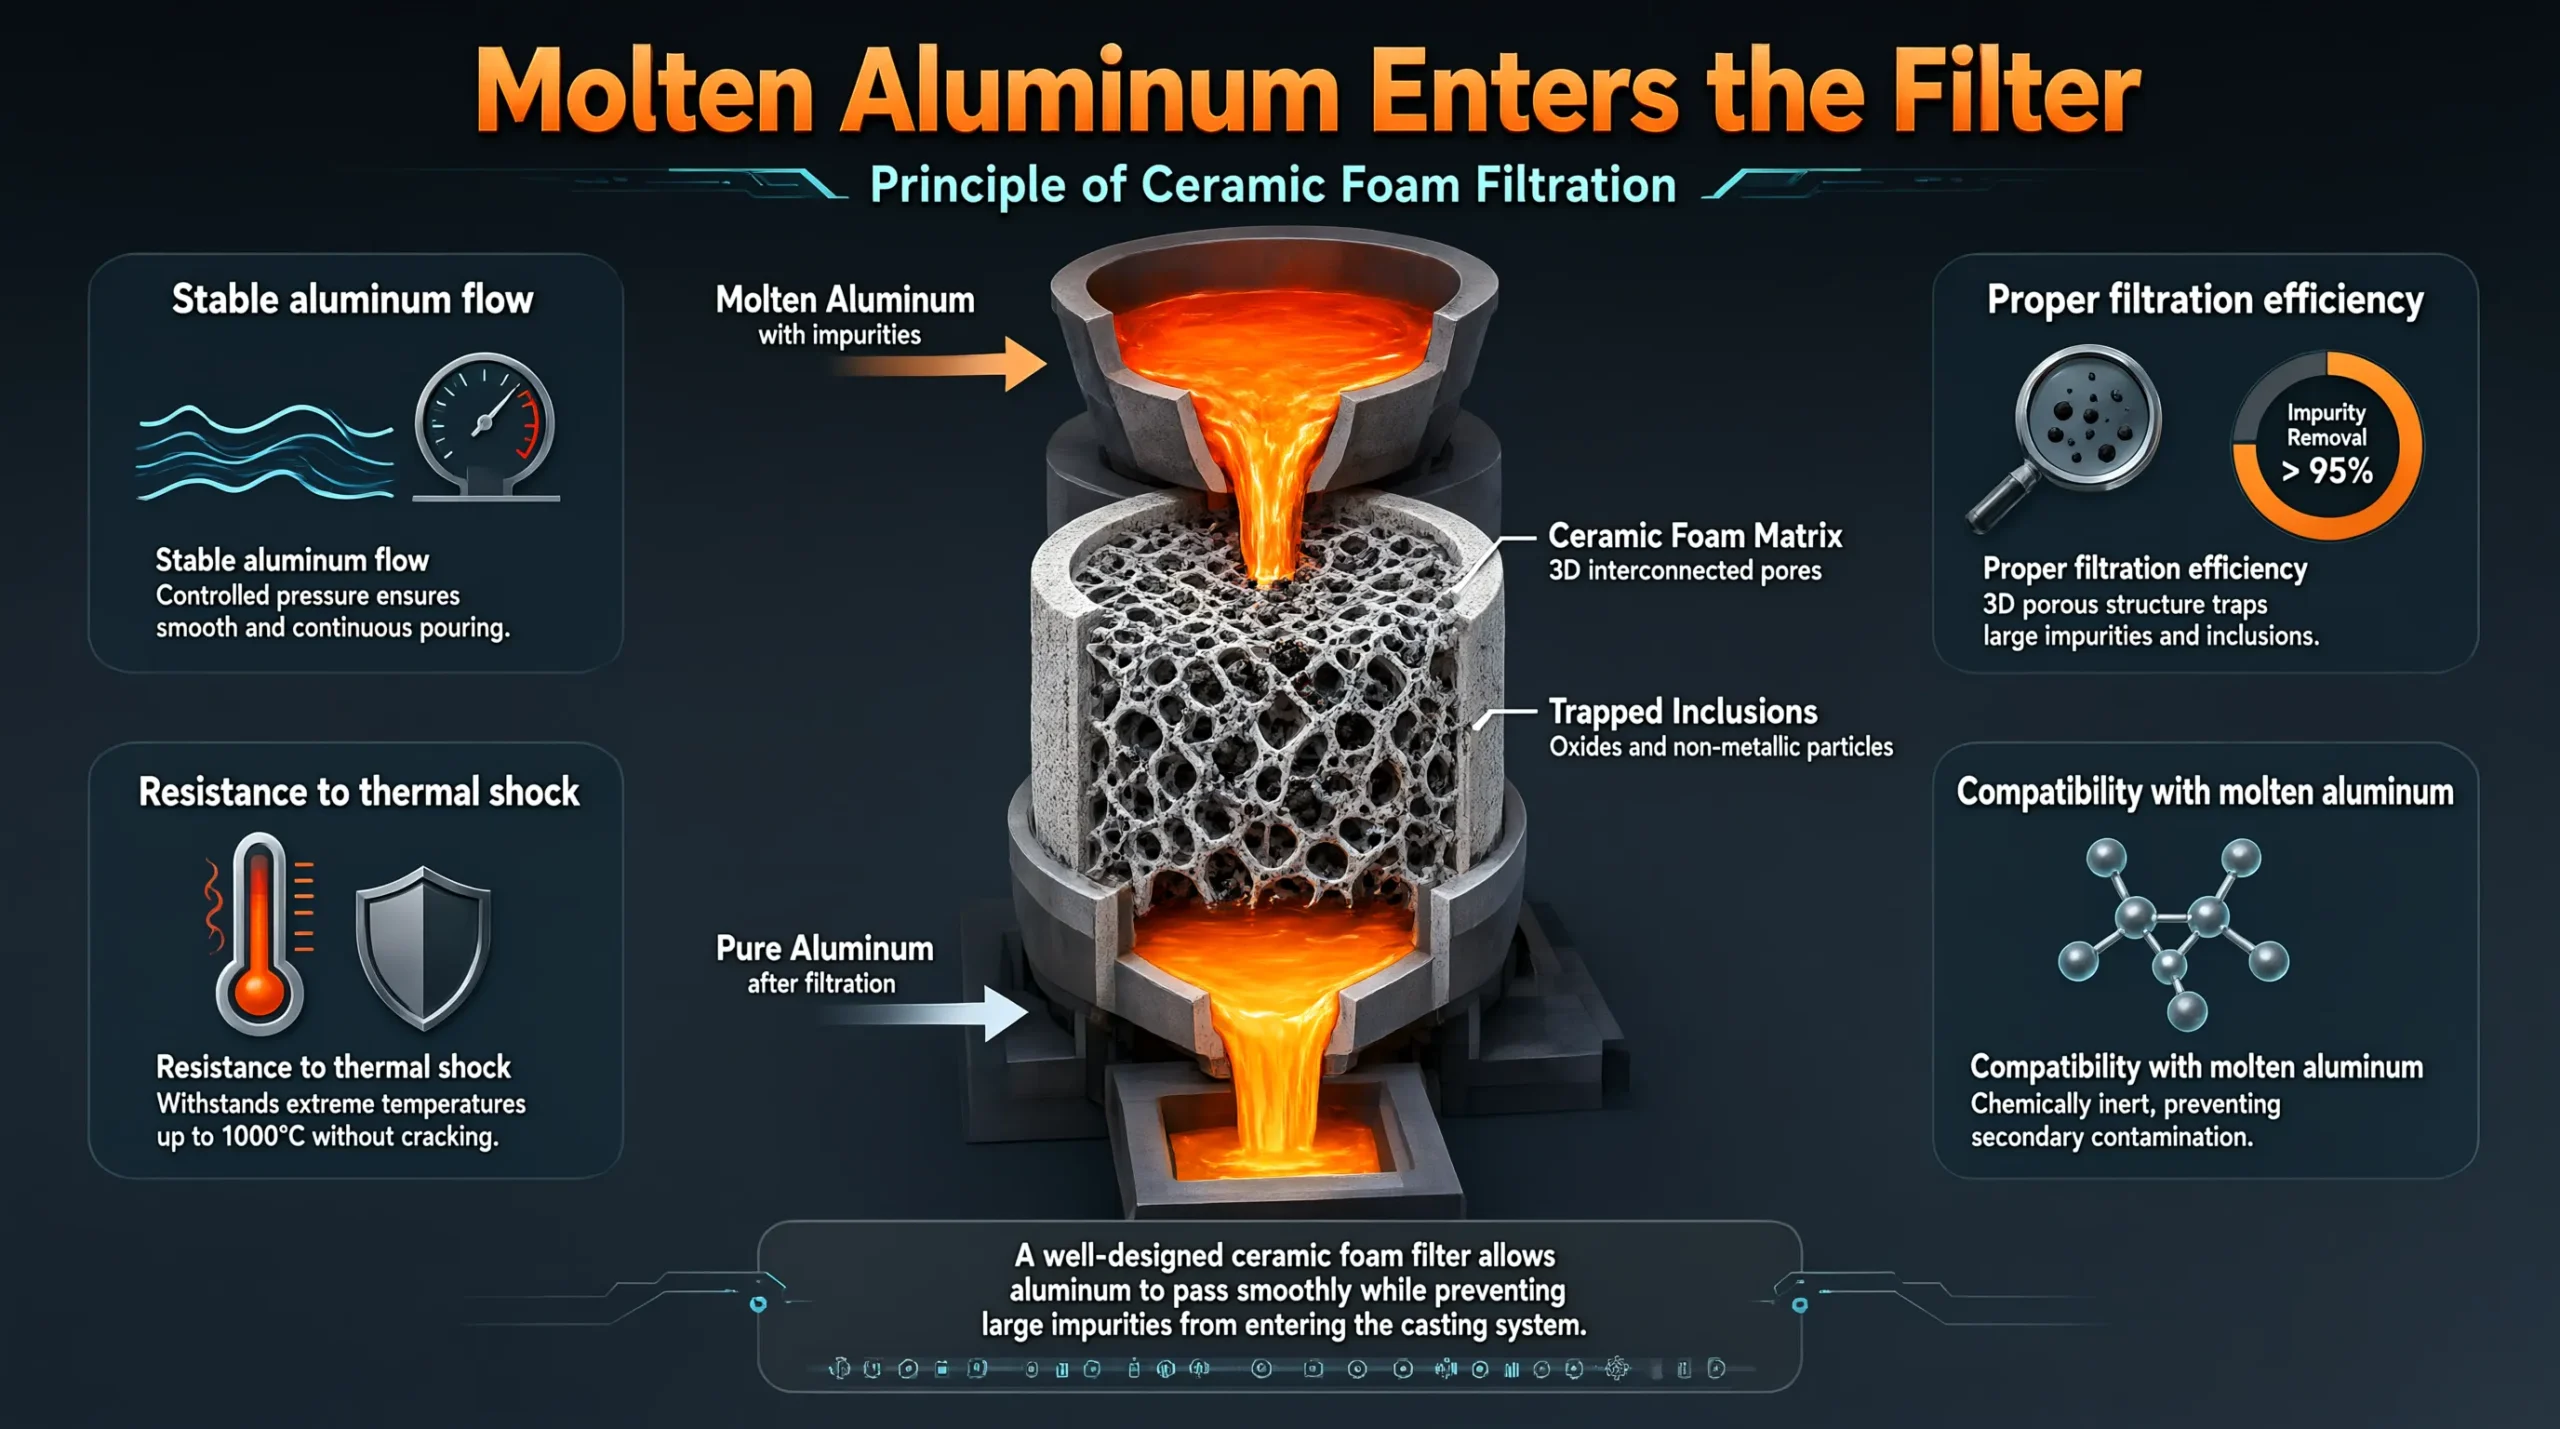
Керамический пенофильтр работает только в том случае, если расплавленный алюминий проходит через всю поверхность фильтра. В реальных производственных условиях низкая эффективность фильтрации часто обусловлена проблемами с монтажом, нарушениями герметичности или нестабильностью потока металла.
Сначала проверьте следующие моменты:
Распределяется ли расплавленный алюминий по фильтру равномерно?
Если поток металла сосредоточен в одной области, эффективная площадь фильтрации уменьшается.
Возможные причины:
- Неправильная установка фильтра
- Неравномерная усадка фильтра
- Засорение фильтра
- Слишком высокая скорость литья
- Неудачная конструкция фильтрующего блока
Правильно установленный фильтр должен обеспечивать прохождение расплавленного алюминия через всю поверхность фильтра.
Есть ли какой-нибудь металлический обходной канал вокруг фильтра?
Одной из распространенных проблем является то, что расплавленный алюминий обтекает фильтр, а не проходит через него.
Возможные причины:
- Недостаточная герметичность между фильтром и корпусом фильтра
- Неправильный размер фильтра
- Поврежденные края фильтра
- Трещины на огнеупорных контактных поверхностях
К признакам обходного пути относятся:
- Проблемы с инклюзивностью остаются прежними
- На кромках фильтра видны следы утечки металла
- После литья центр фильтра выглядит неиспользованным
Улучшение герметичности иногда может дать более значительный эффект, чем просто выбор фильтра с более мелкой степенью очистки.
2. Возникают ли новые оксиды в процессе переноса металла?
Керамический пенопластовый фильтр удаляет уже имеющиеся примеси, но не может предотвратить образование новых оксидов.
В процессе обработки алюминия оксидные пленки могут образовываться всякий раз, когда расплавленный металл подвергается воздействию воздуха или чрезмерной турбулентности.
К числу типичных мест образования оксидов относятся:
- Слив из печи
- Передача Лаундера
- Резкие изменения уровня металла
- Турбулентная заливка
- Неэффективное регулирование расхода
На многих линиях литья заготовок проблема заключается не в том, что фильтр не способен удалять включения. Проблема в том, что новые включения образуются непрерывно.
Как растения могут снизить образование оксидов?
К числу практических усовершенствований относятся:
- Снизить ненужную турбулентность металла
- Не следует наливать с большой высоты
- Поддерживать стабильный уровень содержания металлов
- Следите за чистотой поверхностей стиральных машин
- Регулярно проверяйте узлы системы регулирования расхода
Более чистый процесс переноса металла снижает нагрузку на систему фильтрации.
3. Соответствуют ли технические характеристики керамического пенопластового фильтра требованиям?
Использование одной и той же спецификации фильтра для всех товаров может привести к нестабильным результатам.
Правильный выбор фильтра зависит от следующих факторов:
- Тип сплава
- Скорость литья
- Расход металла
- Требования к качеству продукции
Например:
| Заявка | Общий диапазон фильтров |
|---|---|
| Производство стандартных заготовок | 20–30 PPI |
| Заготовка для экструзии более высокого качества | 30 PPI |
| Заготовка, пригодная для анодирования | 30–50 PPI |
Фильтр с более высоким значением PPI способен задерживать более мелкие включения, но при этом создает большее сопротивление потоку.
Если фильтр имеет слишком мелкую ячейку для данных условий литья, это может привести к:
- Снижение расхода металла
- Увеличение перепада давления
- Нестабильные условия литья
Цель заключается не в том, чтобы выбрать фильтр с самым высоким показателем PPI, а в том, чтобы подобрать уровень фильтрации, наиболее подходящий для данного технологического процесса.
Получите консультацию эксперта по выбору CFF
4. Был ли фильтр правильно установлен и предварительно нагрет?
Даже подходящий керамический пенопластовый фильтр не сможет работать эффективно, если его подготовка проведена неправильно.
Перед заливом проверьте:
Установка фильтра
Подтвердите:
- Правильный размер фильтра
- Правильное расположение
- Хорошая герметичность
- Без повреждений и трещин
Предварительный нагрев фильтра
Недостаточный нагрев фильтра может привести к:
- Снижение расхода металла
- Термический удар
- Растрескивание фильтра
- Локальное замерзание алюминия
Стабильная процедура предварительного нагрева способствует обеспечению стабильной эффективности фильтрации на протяжении всего производственного процесса.
5. Не путают ли водород с проблемами включений?
Иногда производители алюминия уделяют основное внимание фильтрации, хотя на самом деле проблема заключается в водороде.
Керамические пенообразные фильтры удаляют твердые примеси. Они не удаляют растворенный водород.
К дефектам, связанным с водородом, могут относиться:
- Внутренняя пористость
- Газовые отверстия
- Изменение плотности
- Обожжение
В случае возникновения этих проблем на предприятии следует проверить процесс дегазации.
Типичный процесс обработки расплава алюминия включает в себя:
Дегазация → Фильтрация → Литье
В процессе дегазации растворенный водород удаляется с помощью пропускания через инертный газ, а при фильтрации удаляются твердые частицы.
Эти два процесса решают разные задачи.
6. Происходит ли загрязнение после фильтрации?
Фильтрация не всегда является последним этапом взаимодействия расплавленного алюминия с оборудованием.
После фильтрации загрязнения по-прежнему могут проникать через:
- Эрозия русла реки
- Материалы для дамб
- Компоненты системы регулирования расхода
- Поврежденная огнеупорная футеровка
Эту ситуацию легко упустить из виду, поскольку система фильтрации может работать исправно.
Если проблемы с включениями возникают внезапно после технического обслуживания оборудования или замены огнеупорной кладки, следует провести расследование по поводу загрязнения, поступающего из нижестоящих участков.
7. Приводят ли условия литья к появлению новых проблем с качеством?
Не все проблемы с заготовками связаны с чистотой расплава.
На качество конечной заготовки могут влиять и условия литья.
Проверьте:
- Температура литья
- Условия охлаждения
- Скорость литья
- Стабильность уровня металла
Например, нестабильные условия литья могут привести к появлению дефектов, внешне напоминающих включения.
Прежде чем регулировать фильтрацию, убедитесь, что неисправность связана именно с чистотой расплава или с процессом литья.
8. Вы меняете фильтры, не выяснив первопричину?
Распространенной ошибкой является замена фильтра на модель с другими техническими характеристиками сразу же после появления проблем с качеством.
Однако истинная причина может заключаться в следующем:
- Обход фильтра
- Ненадлежащее обращение с металлом
- Уровень водорода
- Загрязнение огнеупорным материалом
- Нестабильность литья
Лучше использовать следующий подход:
Шаг 1: Определите тип дефекта
Это:
- Инклюзия?
- Пористость?
- Дефект поверхности?
Шаг 2: Проверьте систему фильтрации
Обзор:
- Установка фильтра
- Герметизация
- Состояние потока металла
Шаг 3: Ознакомьтесь с полным процессом обработки расплава
Проверьте:
- Дегазация
- Фильтрация
- Система передачи
- Операция литья
Это позволяет избежать ненужной замены оборудования и помогает решить фактическую проблему.
Как алюминиевые заводы могут повысить чистоту заготовок?
Для получения алюминиевых заготовок более высокого качества необходима комплексная стратегия обработки расплава.
К числу важных факторов относятся:
- Правильная дегазация
- Подходящая фильтрация с использованием керамической пены
- Стабильная передача металла
- Снижение турбулентности
- Эффективное управление огнеупорными материалами
- Правильное управление литьем
Фильтрация — важный этап, но это лишь одна из стадий очистки расплава алюминия.
Наилучшие результаты достигаются, если рассматривать расплавленный алюминий как единую систему, а не сосредотачиваться на каком-то одном компоненте.
Ознакомьтесь с комплексными решениями по обработке расплава алюминия
Часто задаваемые вопросы
1. Почему в алюминиевых заготовках по-прежнему остаются включения после фильтрации расплава?
Алюминиевые заготовки могут содержать включения даже после фильтрации, поскольку загрязнения могут попадать в них до, во время или после фильтрации. К числу наиболее распространенных причин относятся обход фильтра, чрезмерное образование оксидов, неправильный выбор фильтра, загрязнение огнеупорными материалами и нестабильные условия литья.
2. Могут ли керамические пенопластовые фильтры удалить все примеси из алюминия?
Нет. Керамические пенофильтры значительно снижают количество неметаллических включений, однако эффективность фильтрации зависит от технических характеристик фильтра, способа его установки, условий прохождения металла и общей чистоты расплава.
3. Почему расплавленный алюминий обходит керамический пенопластовый фильтр?
Расплавленный алюминий может проходить мимо фильтра в случае недостаточной герметичности или неправильной установки фильтра. Металл может обтекать края фильтра и уносить включения в процесс литья.
4. Всегда ли фильтр с более высоким значением PPI позволяет получить более чистые алюминиевые заготовки?
Нет. Фильтр с более высоким значением PPI задерживает более мелкие включения, но может снизить пропускную способность. Выбор подходящего значения PPI зависит от условий литья, текучести металла и требований к качеству.
5. Могут ли керамические пенопластовые фильтры удалять водород?
Нет. Керамические пенообразные фильтры удаляют твердые примеси, тогда как для удаления водорода требуется отдельный процесс дегазации с использованием инертного газа, такого как азот или аргон.
6. Почему после фильтрации на алюминиевом профиле появляются чёрные полосы?
Черные полосы часто связаны с оксидными пленками, включениями или загрязнением тугоплавкими веществами. Если они появляются после фильтрации, проверьте условия перекачки металла и возможные источники загрязнения после фильтрации.
7. Как определить, связана ли проблема с фильтрацией или с дегазацией?
Газовые поры и внутренние пустоты зачастую связаны с водородом, тогда как чёрные полосы и дефекты в виде включений чаще всего обусловлены чистотой расплава и качеством фильтрации.
8. Какой фильтр PPI обычно используется при литье алюминиевых заготовок?
Фильтры с плотностью 20–30 PPI широко используются во многих процессах литья заготовок. При более высоких требованиях к чистоте может потребоваться более тонкая фильтрация в зависимости от технологического процесса.
9. Как часто следует заменять керамические пенопластовые фильтры?
Керамические пенофильтры обычно заменяют после каждого цикла литья, поскольку застрявшие включения снижают эффективную фильтрационную способность.
10. Как лучше всего уменьшить количество включений в алюминиевых заготовках?
Наиболее эффективный подход заключается в оптимизации всего процесса обработки расплава, включая дегазацию, фильтрацию, перекачку металла, состояние огнеупорной футеровки и контроль литья.