La filtration sur mousse céramique est largement utilisée dans la coulée d’aluminium pour éliminer les inclusions non métalliques avant la production de billettes. Cependant, certains producteurs d’aluminium constatent encore la présence de stries noires, de défauts d’extrusion ou de problèmes liés aux inclusions après la filtration. Cela ne signifie pas toujours que le filtre est inefficace. Dans de nombreux cas, la cause réelle réside dans un mauvais choix de filtre, un contournement du filtre, une formation excessive d’oxydes, un transfert de métal instable ou une contamination introduite après la filtration.
Pour améliorer la propreté des billettes, les producteurs d'aluminium doivent contrôler l'ensemble du processus de traitement de l'aluminium fondu, plutôt que de se concentrer uniquement sur le filtre en mousse céramique.
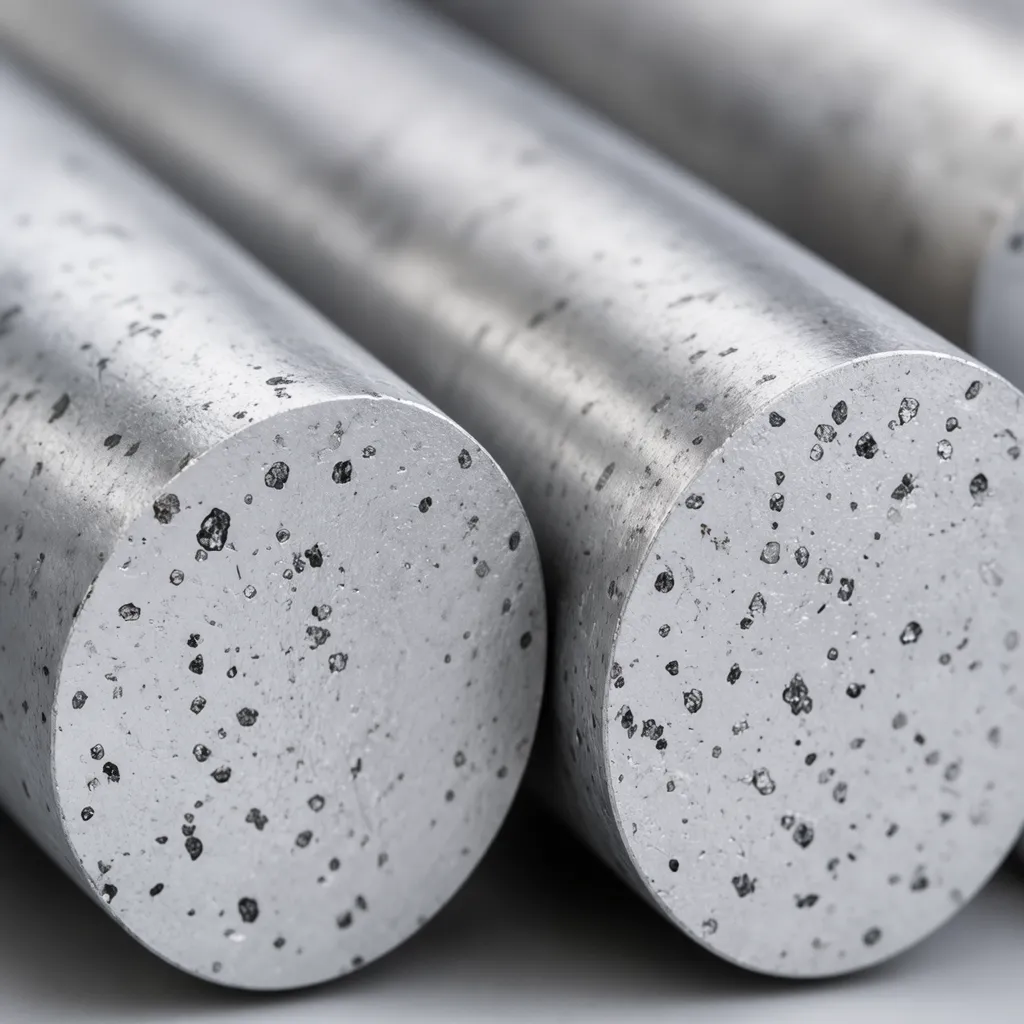
Que signifie généralement l'expression “ billette d'aluminium non traitée ” ?
Dans la production de billettes d'aluminium, le terme “ métal impur ” désigne généralement les inclusions non métalliques en excès présentes dans la billette moulée.
Les symptômes courants sont les suivants :
- Traînées noires pendant l'extrusion
- Défauts d'anodisation
- Défauts de surface
- Usure accrue des matrices
- Augmentation des rebuts d'usinage
- Qualité interne insuffisante lors du contrôle
Les sources de contamination les plus courantes sont les suivantes :
- Films d'oxyde d'aluminium
- Particules de scories
- Particules réfractaires
- Autres inclusions non métalliques
Cependant, tous les défauts des billettes ne sont pas dus à des inclusions. La porosité due à l'hydrogène et l'instabilité de la coulée peuvent entraîner des problèmes de qualité similaires ; il convient donc, dans un premier temps, d'identifier le type de défaut en question.
1. Le système de filtration fonctionne-t-il correctement ?
Avant de modifier les caractéristiques techniques du filtre, vérifiez que le système de filtration fonctionne correctement.
Un filtre en mousse céramique ne fonctionne que lorsque l'aluminium fondu traverse l'intégralité de la surface du filtre. En conditions réelles de production, les mauvaises performances de filtration sont souvent dues à des problèmes d'installation, à des défauts d'étanchéité ou à un écoulement instable du métal.
Vérifiez d'abord les points suivants :
L'aluminium en fusion s'écoule-t-il uniformément à travers le filtre ?
Si le flux de métal se concentre dans une zone, la surface de filtration effective s'en trouve réduite.
Causes possibles :
- Mauvaise installation du filtre
- Mise en place irrégulière du filtre
- Obstruction du filtre
- Vitesse de coulée excessive
- Conception inadéquate du boîtier de filtre
Un filtre correctement installé doit permettre à l'aluminium fondu de s'écouler sur toute la surface du filtre.
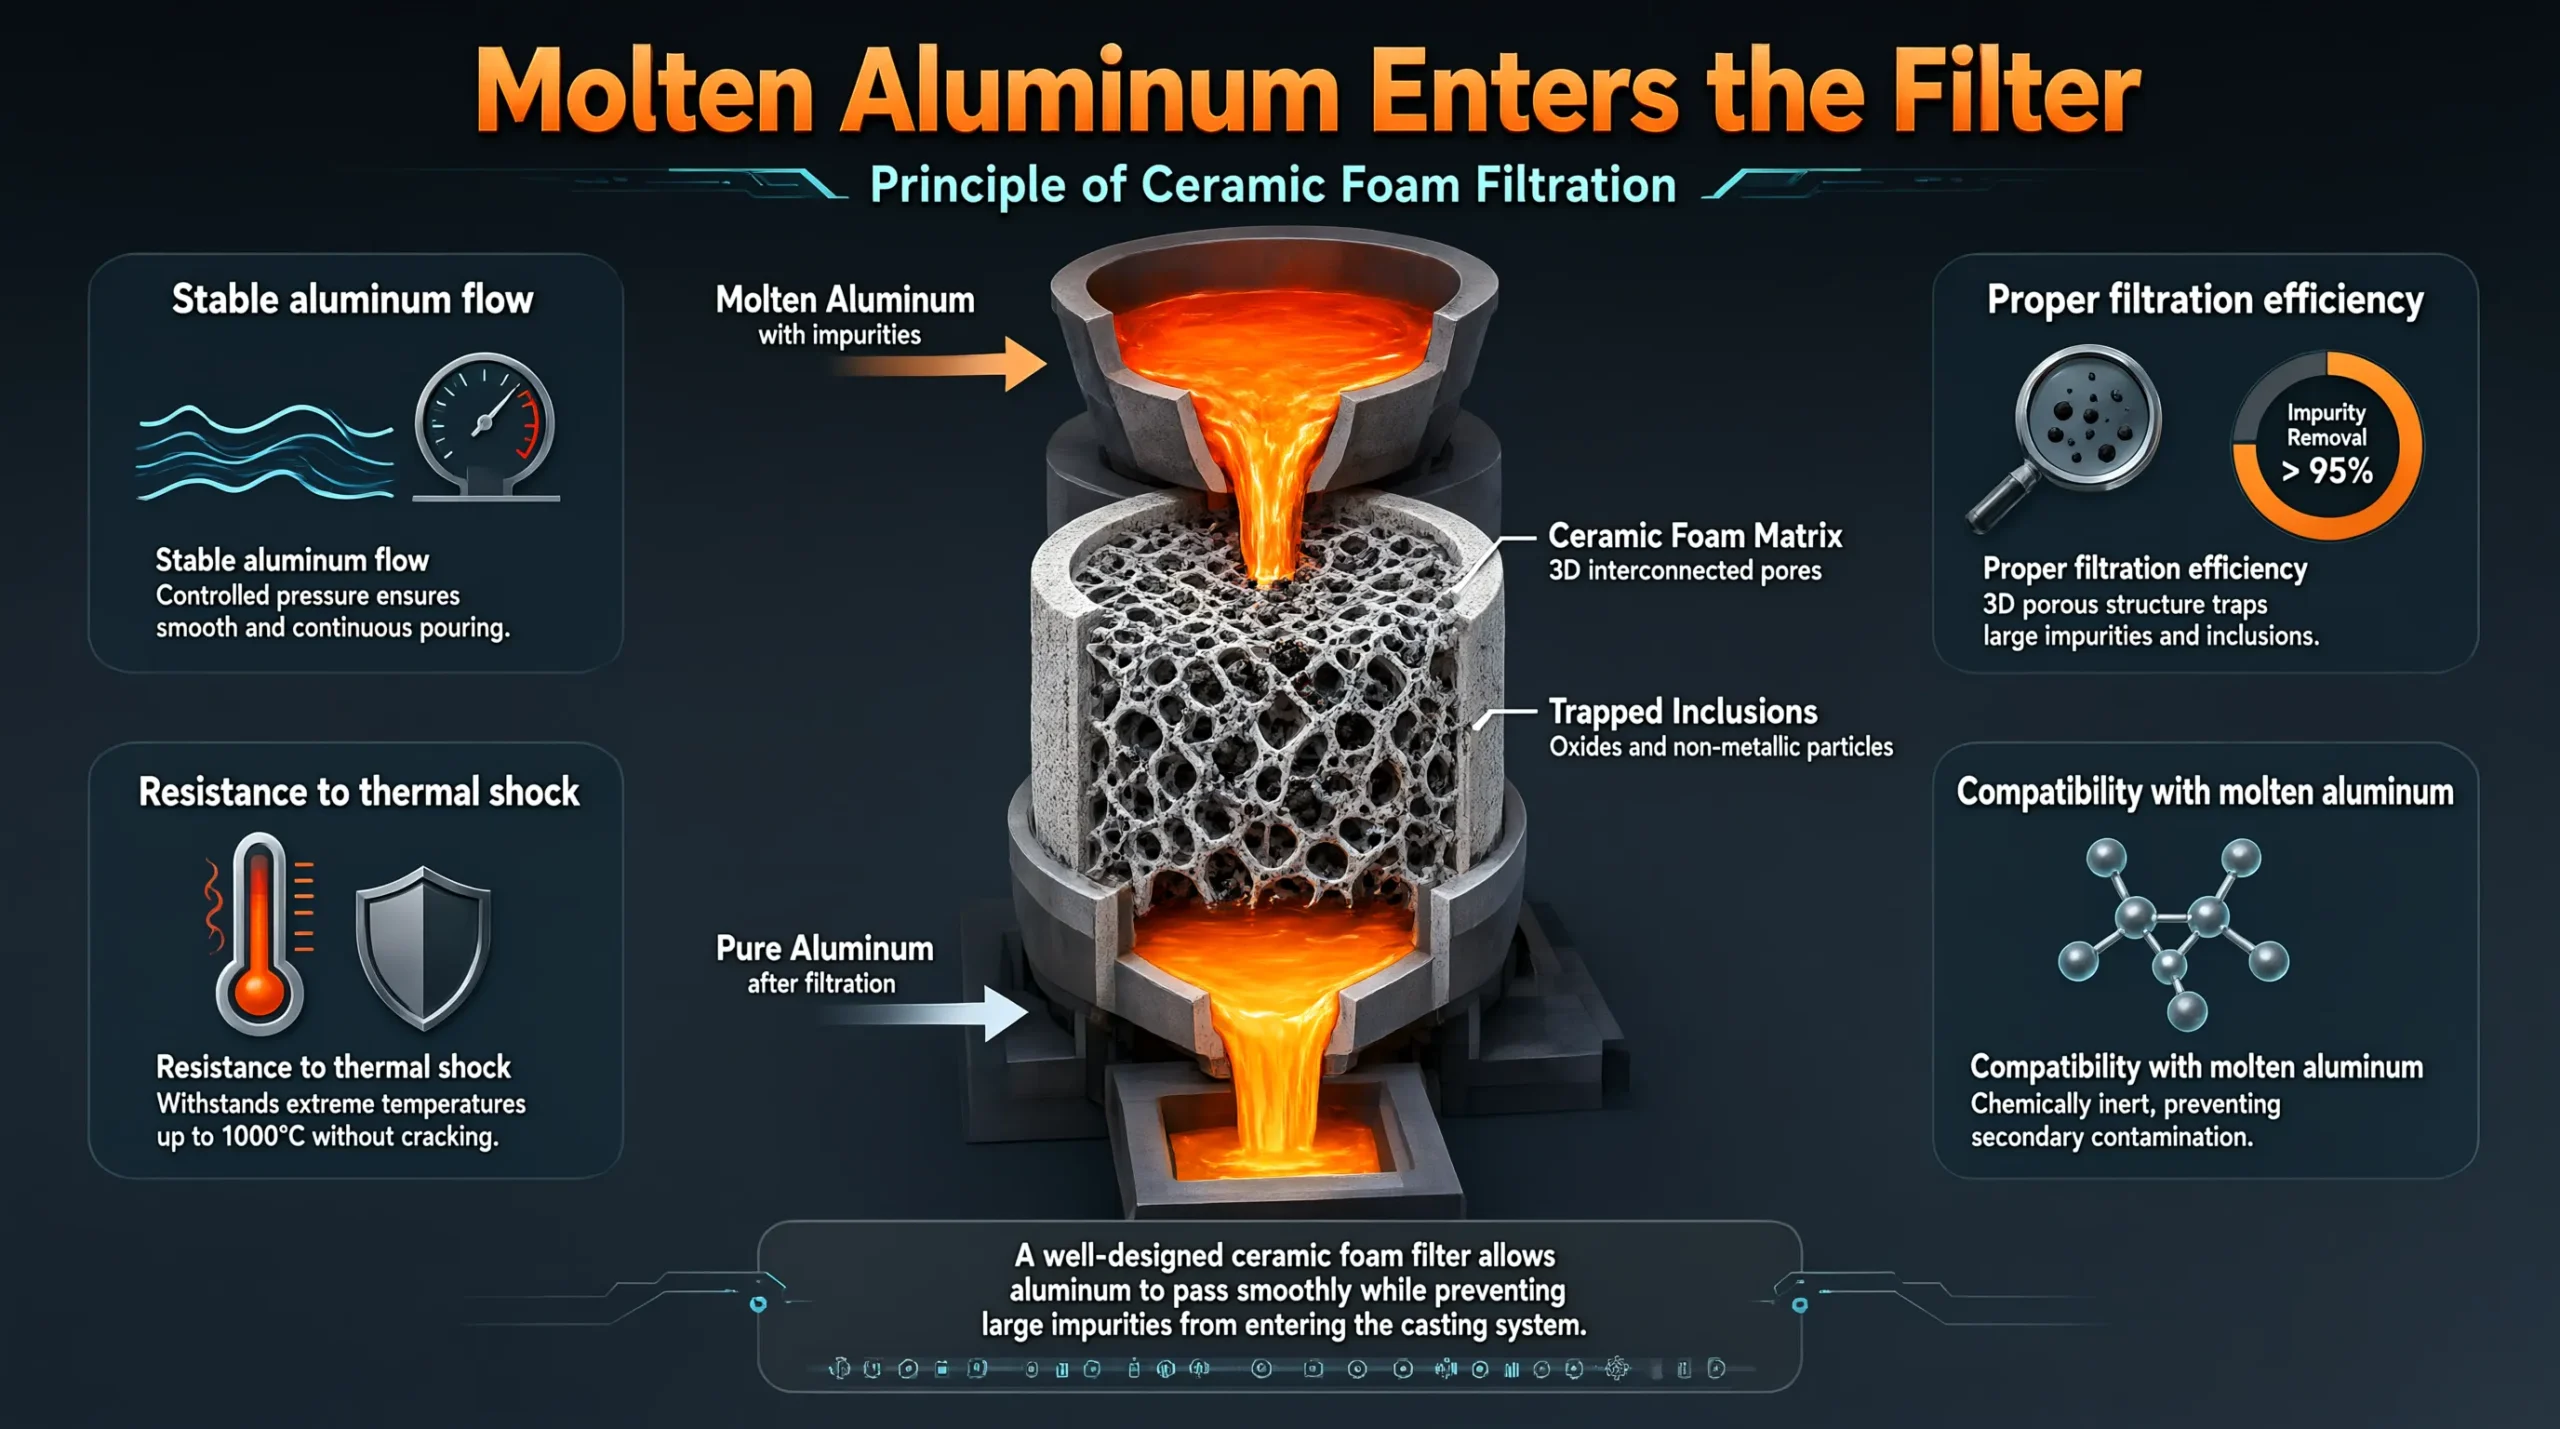
Y a-t-il un contournement métallique autour du filtre ?
Un problème courant est que l'aluminium en fusion contourne le filtre au lieu de le traverser.
Causes possibles :
- Mauvaise étanchéité entre le filtre et le boîtier du filtre
- Dimensions du filtre incorrectes
- Bords du filtre endommagés
- Surfaces de contact réfractaires fissurées
Les signes d'un pontage sont les suivants :
- Les problèmes d'inclusion restent inchangés
- Les bords du filtre présentent des traces de fuite de métal
- Le centre du filtre semble inutilisé après la coulée
Améliorer l'étanchéité peut parfois s'avérer plus efficace que le simple fait de choisir un filtre plus fin.
2. De nouveaux oxydes se forment-ils lors du transfert de métal ?
Un filtre en mousse céramique élimine les inclusions existantes, mais il ne peut pas empêcher la formation de nouveaux oxydes.
Lors du traitement de l'aluminium, des films d'oxyde peuvent se former dès que le métal en fusion est exposé à l'air ou à des turbulences excessives.
Les points de production d'oxyde courants sont notamment :
- Prélèvement dans le four
- Transfert de linge
- Variations soudaines du niveau de métal
- Coulée turbulente
- Mauvais contrôle du débit
Sur de nombreuses lignes de coulée de billettes, le problème ne réside pas dans l'incapacité du filtre à éliminer les inclusions. Le problème vient du fait que de nouvelles inclusions se forment en permanence.
Comment les plantes peuvent-elles réduire la formation d'oxydes ?
Parmi les améliorations pratiques, on peut citer :
- Réduire les turbulences métalliques inutiles
- Évitez de verser d'une hauteur excessive
- Maintenir des taux de métaux stables
- Veillez à ce que les surfaces de lavage restent propres
- Vérifiez régulièrement les composants de régulation du débit
Un procédé de transfert de métal plus propre allège la charge de travail du système de filtration.
3. Les caractéristiques techniques du filtre en mousse céramique sont-elles adaptées ?
L'utilisation d'une même spécification de filtre pour tous les produits peut entraîner des résultats instables.
Le choix du filtre approprié dépend des éléments suivants :
- Type d'alliage
- Vitesse de coulée
- Débit de métal
- Exigences en matière de qualité des produits
Par exemple :
| Demande | Plage de filtres courante |
|---|---|
| Production standard de billettes | 20 à 30 PPI |
| Billette d'extrusion de meilleure qualité | 30 PPI |
| Lingot de qualité anodisée | 30 à 50 PPI |
Un filtre à indice de performance (PPI) plus élevé permet de retenir des inclusions plus petites, mais il génère également une résistance à l'écoulement plus importante.
Si le filtre est trop fin par rapport aux conditions de coulée, cela peut entraîner :
- Diminution du débit de métal
- Augmentation de la perte de charge
- Conditions de coulée instables
L'objectif n'est pas de choisir le filtre présentant l'indice PPI le plus élevé, mais le niveau de filtration le mieux adapté au processus.
Obtenez les conseils d'experts pour choisir un CFF
4. Le filtre a-t-il été correctement installé et préchauffé ?
Même un filtre en mousse céramique adapté ne peut pas fonctionner correctement si la préparation n'est pas effectuée correctement.
Avant de couler, vérifiez :
Installation du filtre
Confirmer :
- Choisir la bonne taille de filtre
- Positionnement correct
- Bonne étanchéité
- Aucun dommage ni fissure
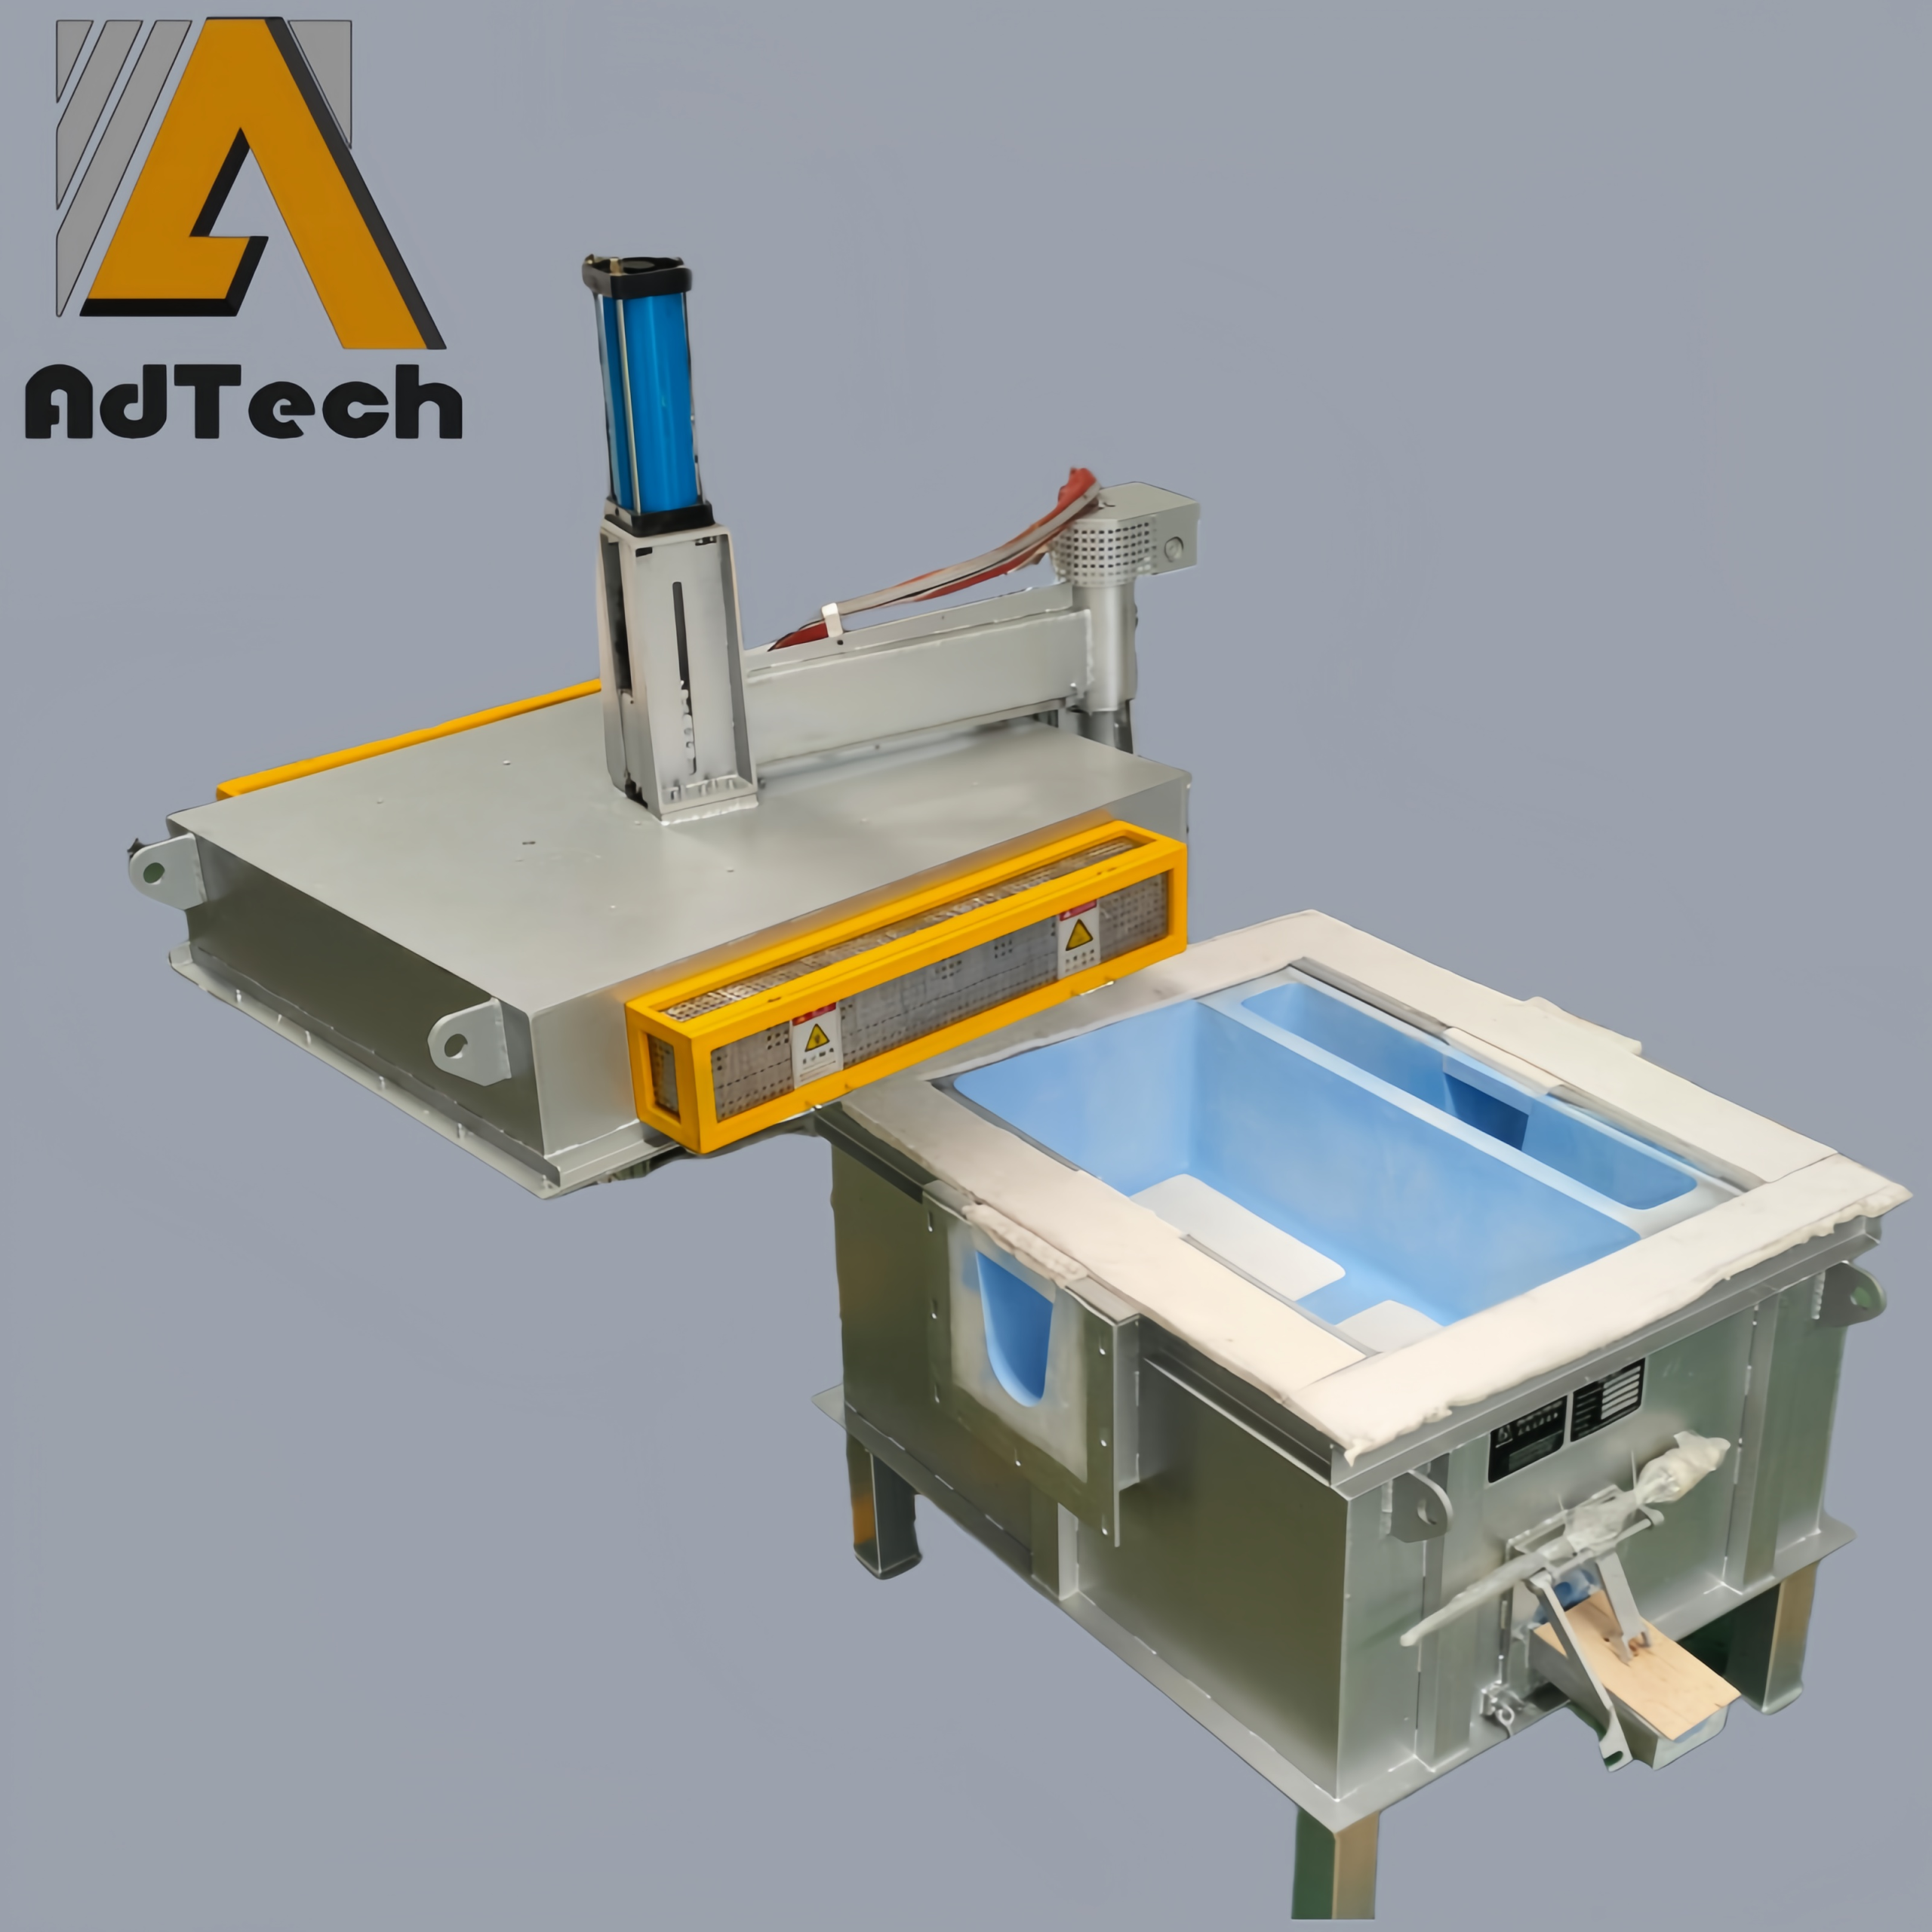
Préchauffage du filtre
Un filtre insuffisamment chauffé peut entraîner :
- Diminution du débit de métal
- Choc thermique
- Fissuration du filtre
- Congélation locale de l'aluminium
Une procédure de préchauffage stable permet de garantir une filtration homogène tout au long du processus de production.
5. L'hydrogène est-il confondu avec les problèmes d'inclusion ?
Il arrive parfois que les producteurs d'aluminium se concentrent sur la filtration alors que le véritable problème est l'hydrogène.
Les filtres en mousse céramique éliminent les impuretés solides. Ils n'éliminent pas l'hydrogène dissous.
Les défauts liés à l'hydrogène peuvent inclure :
- Porosité interne
- Trous de gaz
- Variation de densité
- Vésications
Si ces problèmes surviennent, l'usine doit vérifier le processus de dégazage.
Un procédé classique de traitement de la fonte d'aluminium combine :
Dégazage → Filtration → Coulée
Le dégazage permet d'éliminer l'hydrogène dissous grâce à un traitement au gaz inerte, tandis que la filtration permet d'éliminer les particules solides.
Ces deux processus permettent de résoudre des problèmes différents.
6. Y a-t-il une contamination après la filtration ?
La filtration n'est pas toujours le dernier point de contact entre l'aluminium fondu et les équipements.
Même après filtration, des impuretés peuvent encore pénétrer par :
- Érosion par les ravines
- Matériaux utilisés pour la construction des barrages
- Composants de régulation du débit
- Revêtement réfractaire endommagé
On peut facilement passer à côté de cette situation, car le système de filtration fonctionne peut-être correctement.
Si des problèmes d'inclusion apparaissent soudainement après l'entretien d'un équipement ou le remplacement d'un matériau réfractaire, il convient d'enquêter sur une éventuelle contamination en aval.
7. Les conditions de coulée entraînent-elles de nouveaux problèmes de qualité ?
Tous les problèmes liés aux billettes ne sont pas dus à la propreté de la masse fondue.
Les conditions de coulée peuvent également influer sur la qualité finale des billettes.
Vérifier :
- Température de coulée
- Conditions de refroidissement
- Vitesse de coulée
- Stabilité de la teneur en métaux
Par exemple, des conditions de coulée instables peuvent entraîner l'apparition de défauts qui ressemblent à des problèmes d'inclusions.
Avant de régler le système de filtration, vérifiez si le défaut est lié à la propreté de la matière fondue ou au processus de coulée.
8. Remplacez-vous les filtres sans en identifier la cause profonde ?
Une erreur courante consiste à changer de modèle de filtre dès l'apparition de problèmes de qualité.
Cependant, la véritable cause pourrait être la suivante :
- Contournement du filtre
- Mauvaise manipulation des métaux
- Teneur en hydrogène
- Contamination par des matériaux réfractaires
- Instabilité de coulée
Une meilleure approche consiste à :
Étape 1 : Identifier le type de défaut
Est-ce que c'est :
- L'inclusion ?
- Porosité ?
- Défaut de surface ?
Étape 2 : Vérifier le système de filtration
Critique :
- Installation du filtre
- Étanchéité
- Condition d'écoulement du métal
Étape 3 : Passer en revue l'ensemble du processus de traitement par fusion
Vérifier :
- Dégazage
- Filtration
- Système de transfert
- Opération de coulée
Cela évite des changements d'équipement inutiles et permet de résoudre le problème réel.
Comment les usines d'aluminium peuvent-elles améliorer la propreté des billettes ?
Pour obtenir des billettes d'aluminium plus pures, il faut mettre en place une stratégie complète de traitement de la fonte.
Parmi les facteurs importants, on peut citer :
- Dégazage adéquat
- Filtration par mousse céramique adaptée
- Transfert métallique stable
- Réduction des turbulences
- Une bonne prise en charge des troubles de la miction
- Contrôle correct du coulage
La filtration est une étape importante, mais elle ne constitue qu'une partie du processus de purification de l'aluminium fondu.
Les meilleurs résultats s'obtiennent en considérant l'aluminium fondu comme un système complet plutôt qu'en se concentrant sur un seul élément.
Découvrez notre gamme complète de solutions de traitement de l'aluminium fondu
FAQ
1. Pourquoi les billettes d'aluminium présentent-elles encore des inclusions après la filtration de la masse fondue ?
Les billettes d'aluminium peuvent encore contenir des inclusions après filtration, car une contamination peut se produire avant, pendant ou après le processus de filtration. Parmi les causes courantes, on peut citer le contournement du filtre, la formation excessive d'oxydes, un mauvais choix de filtre, la contamination par des matériaux réfractaires et des conditions de coulée instables.
2. Les filtres en mousse céramique permettent-ils d'éliminer toutes les impuretés de l'aluminium ?
Non. Les filtres en mousse céramique réduisent considérablement les inclusions non métalliques, mais leur efficacité de filtration dépend des caractéristiques du filtre, de son installation, des conditions d'écoulement du métal et de la propreté globale de la masse fondue.
3. Pourquoi l'aluminium en fusion contourne-t-il un filtre en mousse céramique ?
L'aluminium en fusion peut contourner le filtre lorsque l'étanchéité est insuffisante ou que le filtre est mal installé. Le métal peut s'écouler le long des bords du filtre et entraîner des inclusions dans le processus de coulée.
4. Un filtre à PPI plus élevé permet-il toujours d'obtenir des billettes d'aluminium plus propres ?
Non. Un filtre à PPI plus élevé retient les inclusions plus fines, mais peut réduire le débit. Le PPI approprié dépend des conditions de coulée, de l'écoulement du métal et des exigences de qualité.
5. Les filtres en mousse céramique permettent-ils d'éliminer l'hydrogène ?
Non. Les filtres en mousse céramique éliminent les impuretés solides, tandis que l'hydrogène nécessite un processus de dégazage distinct utilisant un gaz inerte tel que l'azote ou l'argon.
6. Pourquoi des stries noires apparaissent-elles dans les profilés en aluminium après filtration ?
Les stries noires sont souvent liées à la présence de films d'oxyde, d'inclusions ou de contaminants réfractaires. Si elles apparaissent après filtration, vérifiez les conditions de transfert du métal et les sources éventuelles de contamination après filtration.
7. Comment savoir si le problème est lié à la filtration ou au dégazage ?
Les pores gazeux et les vides internes sont souvent liés à la présence d'hydrogène, tandis que les stries noires et les défauts d'inclusion sont le plus souvent liés à la propreté de la masse fondue et à la filtration.
8. Quel filtre PPI est couramment utilisé pour le moulage de billettes d'aluminium ?
Les filtres de 20 à 30 PPI sont couramment utilisés dans de nombreuses applications de moulage de billettes. Des exigences de propreté plus strictes peuvent nécessiter une filtration plus fine, en fonction du processus de production.
9. À quelle fréquence faut-il remplacer les filtres en mousse céramique ?
Les filtres en mousse céramique sont généralement remplacés après chaque cycle de coulée, car les inclusions retenues réduisent la capacité de filtration disponible.
10. Quelle est la meilleure façon de réduire les inclusions dans les billettes d'aluminium ?
L'approche la plus efficace consiste à optimiser l'ensemble du processus de traitement de la masse fondue, notamment le dégazage, la filtration, le transfert du métal, l'état du matériau réfractaire et le contrôle de la coulée.