
6063 alüminyum alaşımı, alüminyum kapı, pencere ve perde duvarların yapımında yaygın olarak kullanılmaktadır ve yaygın bir alüminyum alaşımı modelidir. Kapı, pencere ve perde duvarların yüksek rüzgâr basıncı direncine, montaj performansına, korozyon direncine ve dekoratif performansa sahip olmasını sağlamak amacıyla, alüminyum alaşımlı profillerin kapsamlı performans gereksinimleri, endüstriyel profil standartlarından çok daha yüksektir. Alüminyum alaşımının eritilmesi, 6063 alüminyum alaşımı dökümünde en önemli adımdır ve ürün kalitesini etkiler. Alüminyum alaşımının eritilmesi sırasında aşağıdaki hususların kontrol edilmesi gerekir.
6063 Alüminyum Alaşımının Erime Sıcaklığı
Alüminyum alaşımı eritme işlemi, yüksek kaliteli döküm çubuklarının üretilmesinde en önemli proses aşamalarından biridir. Bu aşamanın sıkı bir şekilde kontrol edilmesi gerekir. Proses düzgün bir şekilde kontrol edilmezse, döküm çubuklarında cüruf, gözenekler, iri taneler, tüy kristalleri ve diğer döküm kusurları oluşur.
6063 alüminyum alaşımının erime sıcaklığının 750-760 ℃ aralığında tutulması daha uygundur. Sıcaklığın çok düşük olması cüruf kalıntılarının oluşumunu artırırken, çok yüksek olması ise hidrojen emilimini ve oksidasyonu artıracaktır. Araştırmalar, erimiş alüminyumda hidrojenin çözünürlüğünün 760 °C'nin üzerinde keskin bir şekilde arttığını göstermiştir. Nemden kaynaklanan bozulmayı önlemek için akı kullanımını engellemek amacıyla eritme fırınlarını ve eritme aletlerini kurutmak gibi hidrojeni emmenin birçok yolu vardır. Ancak erime sıcaklığı en hassas faktörlerden biridir. Aşırı yüksek eritme sıcaklığı sadece enerji israfına ve maliyet artışına yol açmakla kalmaz, aynı zamanda gözenekler, iri taneler ve tüy kristalleri gibi kusurların da doğrudan nedenidir.
Mükemmel Akı Seçin
Akı Alüminyum alaşımı eritme işleminde kullanılan önemli bir yardımcı malzemedir. Halen piyasada bulunan akışkanların ana bileşenleri klorürler ve florürlerdir. Bunlar arasında klorürler güçlü su emme özelliğine sahiptir ve neme karşı hassastır. Bu nedenle, akı üretiminde kullanılan hammaddelerin kurutulması gerekir. Nemi tamamen giderin, ambalajı sızdırmaz hale getirin, nakliye ve depolama sırasında hasar görmesini önleyin ve üretim tarihine dikkat edin. Depolama süresi çok uzun olursa nem emilimi de meydana gelir. 6063 alüminyum alaşımının eritilmesinde, arıtma maddesi ve kaplama maddesi gibi akışkanlar nemi emerse, bu durum sıvı alüminyumun çeşitli derecelerde hidrojen emmesine neden olur.
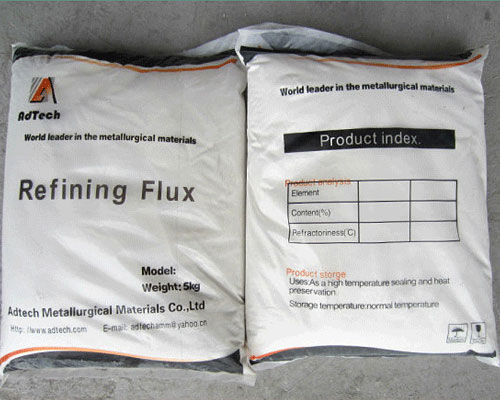
İyi bir arıtma maddesi ve uygun bir arıtma işlemi seçmek de son derece önemlidir. Günümüzde, 6063 alüminyum alaşımının arıtılmasında çoğunlukla toz arıtma yöntemi kullanılmaktadır. Bu arıtma yöntemi, arıtma maddesinin sıvı alüminyumla tam olarak temas etmesini sağlayarak, arıtma maddesinin etkinliğini en üst düzeye çıkarabilir.
Uygun Rafinaj Süreci
Bu özellik açıkça ortada olsa da, rafinaj işlemi Bu husus da dikkate alınmalıdır; aksi takdirde istenen etki elde edilemez. Toz arıtımında kullanılan azot basıncı düşük olmalı ve tozun üflenmesi gerekliliğini karşılayabilmelidir.
Buna ek olarak, azot gazının basıncı yüksektir ve sıvı alüminyumun oluşturduğu dalgalanma büyüktür; bu da oksitlenmiş cüruf oluşma olasılığını artırır. Rafinajda yüksek saflıkta azot kullanılırsa, rafinaj basıncı yüksek olur ve oluşan kabarcıklar da büyük olur. Büyük kabarcıklar alüminyum sıvısı içinde büyük bir kaldırma kuvvetine sahiptir; kabarcıklar hızla yüzeye çıkar ve alüminyum sıvısı içindeki kalma süresi kısadır. Hidrojen giderme etkisi iyi olmaz ve maliyetleri artırır. Bu nedenle, daha az azot kullanmalı, daha fazla rafinaj akışları. Toz arıtma işleminin temel amacı, mümkün olduğunca az gaz kullanmak ve erimiş alüminyuma mümkün olduğunca fazla arıtma maddesi püskürtmektir.
Tahıl İncelmesi
Tane inceltme, alüminyum alaşımlı dökümde en önemli işlemlerden biridir ve aynı zamanda döküm kusurlarını gidermek için en etkili önlemlerden biridir. Alaşımlı dökümde, tüm kristalleşme süreçleri dengesiz kristalleşmedir. Kirlilik elementlerinin çoğu (elbette alaşım elementleri dahil) tane sınırlarında yoğunlaşır. Tane ne kadar küçükse, tane sınırı alanı o kadar büyük olur. Kirlilik elementi (veya alaşım elementi) ne kadar küçükse, homojenlik o kadar yüksek olur.
Kirlilik elementleri söz konusu olduğunda, yüksek homojenlik bunların zararlı etkilerini azaltabilir ve hatta az miktardaki kirlilik elementlerinin zararlılığını faydalı hale getirebilir. Alaşım elementleri için ise homojenlik yüksek olduğundan, bu durum alaşım elementlerinin daha büyük alaşımlama gücünü ortaya çıkarabilir. Böylelikle kaynaklardan tam olarak yararlanma amacına ulaşılır.
6063 alüminyum alaşımının üretiminde, aşındırıcı malzemeler açısından, korozyon yoluyla homojen bir kum yüzeyi elde edilmesi gerekliliği nedeniyle, alaşım elementlerinin ve safsızlık elementlerinin homojen dağılımı özellikle önemlidir. Tane ne kadar ince olursa, alaşım elementlerinin (kirlilik elementlerinin) dağılımı o kadar homojen olur ve korozyon sonrası elde edilen kum yüzeyi de o kadar homojen olur.