
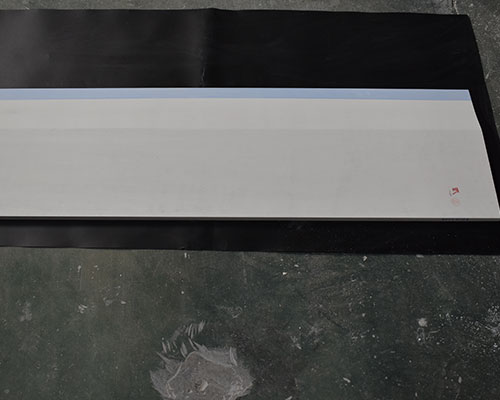
Alüminyum dökümünde, tutarlı bir eriyik akışının sağlanması ve kusursuz ürünlerin elde edilmesi, döküm sisteminin ucundan başlar. Seramik döküm ucu, metalin saflığını, akış hızını ve kalıp dolum kalitesini doğrudan etkileyen küçük ama hayati öneme sahip bir bileşendir. Doğru ucun seçilmesi, malzemesinin anlaşılması ve kullanımının optimize edilmesi, döküm verimini önemli ölçüde artırabilir ve aşağıdaki gibi maliyetli kusurları azaltabilir: gözeneklilik ve oksit kalıntıları, yüksek kaliteli yöntemler kullanılarak en aza indirilebilir alüminyum arıtma malzemeleri. Uygun şekilde kaplanmış bir uç kullanarak Bor Nitrür (BN) ayrıca erimiş metalin yapışmasını önleyerek, metal akışının daha düzgün olmasını sağlar ve türbülansı azaltır.
Bu makalede, dökümhanelerin seramik döküm uçlarından en iyi şekilde yararlanabilmelerine yardımcı olmak amacıyla uzman görüşlerini, veriye dayalı önerileri ve uzun vadeli operasyonel deneyimleri ele alıyoruz.
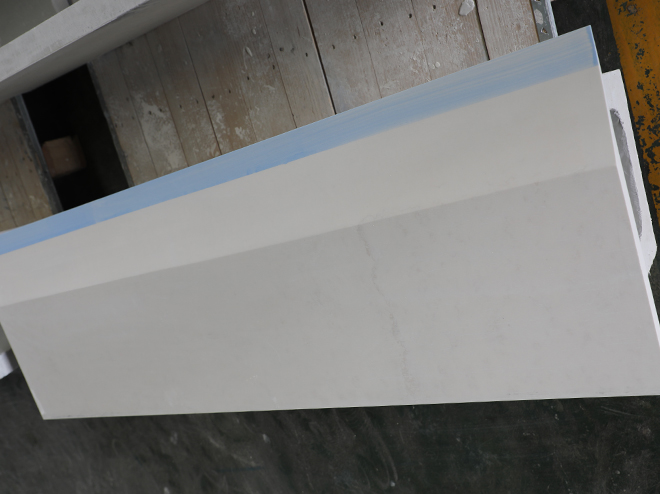
Seramik Döküm Ucu Nedir ve Neden Önemlidir?
A seramik döküm ucu iBu, erimiş alüminyumu kalıplara yönlendirmek üzere döküm sisteminin ucuna monte edilen bir refrakter nozüldür. Geleneksel metal nozüllere kıyasla seramik uçlar şu avantajları sunar:
- Daha yüksek termal kararlılık – 800 °C’ye kadar yüksek sıcaklıklarda deformasyona ve aşınmaya karşı dayanıklıdır.
- Daha düzgün metal akışı – türbülansı azaltarak oksit oluşumunu sınırlar.
- Daha uzun hizmet ömrü – Suyu iten yüzeyler, metalin yapışmasını en aza indirir.
Sektör Analizi: Şu kaynağa göre ASM Metal El Kitabı, doğru nozul seçimi, sürekli döküm işlemlerinde oksit kalıntılarını 30%’ye kadar azaltabilir.
Seramik Döküm Ucu Sisteminin Temel Bileşenleri
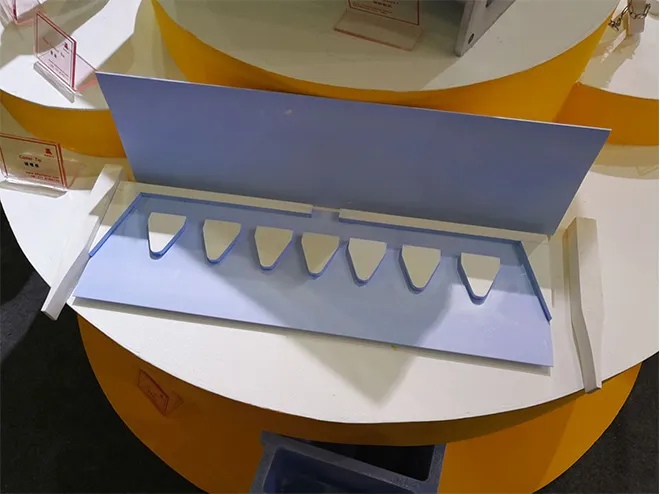
Tipik bir seramik döküm ucu sistemi şunları içerir: tekerlek ucu, boşluk, ve sert/yumuşak kulaklar. Bu bileşenler, metal akışını kontrol etmek ve kalınlığın homojen olmasını sağlamak için birlikte çalışır. Bu sert ya da yumuşak kulaklar ayrıca şunlarla etkileşime girer: akış kontrol sistemi hattınızın bir parçası olarak, döküm hızını ve dağılımını dengelerken termal gerilmeleri ve titreşimleri emmeye yardımcı olur.
| Bileşen | Konum / Yerleştirme | Temel İşlev | Operasyonel Notlar |
|---|---|---|---|
| Tekerlek Ucu | İkili silindirli döküm makinesinin kafa kutusunun ucu; erimiş alüminyumla doğrudan temas halindedir | Metal akışını silindirler arasına yönlendirir ve kontrol eder; türbülansı ve oksit oluşumunu azaltır | Uç yüzeyinin pürüzsüz olduğundan emin olun; doğru ön ısıtma çatlamayı önler |
| Boşluk | Tekerlek ucu ile kağıt kutusu montaj yüzeyi arasında | Düzgün bir boşluk sağlar; doğru metal dağılımını garanti eder | Düzgün bir şekilde yerleştirilmelidir; eğrilmeyi veya kalınlık dağılımındaki dengesizliği önler |
| Sert/Yumuşak Kulak | Uç grubundaki yan uzantılar | Termal gerilimi ve titreşimleri emmek; ucu kağıt kutusuna sabitlemek | Döküm hızına ve termal yüke göre sert veya yumuşak kulak seçin; yumuşak kulaklar yastıklama sağlarken, sert kulaklar stabilite sağlar |
Bu tablo, tipik çift silindirli döküm makinesi konfigürasyonlarını ve çeşitli alüminyum dökümhanelerinden elde edilen pratik deneyimleri yansıtmaktadır.
Tekerlek Ucu Sabit Boyut Özellikleri (mm)
| Uzunluk | Genişlik | Uç kalınlığı | R yarıçapı | Şekil |
|---|---|---|---|---|
| 200-2300 | 50-600 | 1.6-10 | Veri sabit değer | Oda/Yatay |
Bunlar, AdTech’in standart tekerlek ucu teknik özellikleridir. Üretim hattınıza özel boyutlar için lütfen bize ulaşın
Seramik Döküm Uçları Eriyik Kalitesini Nasıl Etkiler?
Uçun kötü durumu türbülansa yol açarak eriyik içinde hava veya oksit kalıntılarının hapsolmasına neden olabilir. Bu etkileri kontrol altına almak için, iyi tasarlanmış bir ucu bir akış kontrol sistemi laminer metal akışını sağlarken, gaz giderme ünitesi Çözünmüş hidrojeni giderebilir ve gözenekliliği azaltabilir. Doğru uç kaplamasıyla birlikte bu önlemler, döküm kalitesini önemli ölçüde artırır.
| Sık Görülen Kusur | Devrilmeyle İlgili Olası Neden | Düzeltici Yaklaşım |
|---|---|---|
| Gözeneklilik | Çalkantılı dökülme; düzensiz akış | Pürüzsüz seramik uçları seçin ve uç çapını optimize edin |
| Soğuk Kapamalar | Düzensiz dolum; gecikmeli katılaşma | Alaşımın viskozitesine uygun olacak şekilde uç çapını ve döküm hızını ayarlayın |
| Oksit Kapsamları | Uçta metal sıçraması veya oksidasyon | Cilalı yüzeyli yüksek kaliteli seramik uçlar kullanın |
Bu tablo, Avrupa ve Kuzey Amerika’daki alüminyum dökümhanelerinin işletme verilerinden derlenmiştir.
Seramik uçlarla ilgili yaygın döküm kusurlarını nasıl tespit edebilir ve düzeltebilirsiniz?
Kötü uç durumu, döküm kusurlarının önemli bir kısmının nedenidir. Uç performansı ile kusur oluşumu arasındaki bağlantıyı anlamak, sorunların verimli bir şekilde giderilmesine yardımcı olur.
| Hata Göstergesi | Muhtemel İpucu Sorunu | Acil Eylem |
|---|---|---|
| Başlangıçta donma sorunu | Uç tam olarak ön ısıtılmamış; soğuk çalıştırma | Ön ısıtma süresini uzatın ve yalıtımın bütünlüğünü sağlayın |
| Yüzey çizgileri | Uçta kısmi tıkanma veya yüzeyde birikinti | Uç kenarlarını inceleyin ve temizleyin; uygun ayırma kaplamasını uygulayın |
| Kalınlık farklılıkları | Uçta deformasyon veya eğrilme | Montaj hizalamasını kontrol edin; daha yoğun bir refrakter malzeme kullanmayı düşünün |
| Kenar bölme | Nozul çevresindeki soğuk bölgeler | Kenar yalıtımını güçlendirin; ısı bariyerleri takın |
| Gömülü parçacıklar | Yüzey aşınması veya gevşek lifler | Kaplamalı uçlara geçin; pürüzsüzlük sağlamak için yüzeyi parlatın |
Endüstriyel çift silindirli döküm makineleriyle ilgili uzun yıllara dayanan operasyonel deneyimlerden derlenmiş olup, sık karşılaşılan sorunların nedenlerini ve pratik çözümleri yansıtmaktadır.
Seramik Döküm Uçları İçin Hangi Malzemeler Kullanılır ve Nasıl Seçim Yapmalısınız?
Seramik uçlar genellikle şunlardan üretilir: alümina (Al₂O₃), silika (SiO₂), ya da zirkonya (ZrO₂), her biri kendine özgü avantajlar sunuyor:
| Malzeme | Sıcaklık Sınırı | Temel Avantaj | İdeal Kullanım |
|---|---|---|---|
| Alümina | 950 °C | Mükemmel aşınma direnci | Genel amaçlı döküm |
| Silika | 800 °C | Üstün termal şok direnci | Karmaşık kalıplar, ince cidarlı parçalar |
| Zirkonya | 1280 °C | Olağanüstü kimyasal dayanıklılık | Yüksek silikonlu veya özel alaşımlar |
Veriler, refrakter tedarikçileri ve AdTech’in kendi döküm testleri tarafından doğrulanmıştır.
AdTech Seramik Uçları İçin Önerilen Teknik Parametreler Nelerdir?
Doğru uç seçimi, güvenilir döküm yapılmasını sağlar. Önerilen teknik özellikler:
| Parametre | Önerilen Aralık |
|---|---|
| Malzeme Bileşimi | Al₂O₃ (45–55%) + SiO₂ (45–50%) |
| Çalışma Sıcaklığı | Sürekli: 800–1000 °C, Maks.: 1260 °C |
| Boyutsal Tolerans | ±0,5 mm genişlik, ±0,2 mm boşluk |
| Ateşleme Kaybı | <6% |
| Kaplama Uyumluluğu | Bor nitrür (BN) ve grafit spreyleri |
| Yüzey Sertliği | Ayarlanabilir: yumuşak, orta, sert |
Teknik özellikler, havacılık ve ambalaj endüstrisi standartlarına uygundur.
Döküm İşleminiz İçin En Uygun Uç Boyutunu Nasıl Seçersiniz?
Uç çapı, akışın istikrarını etkiler. Boyutu fazla büyük uçlar sıçramaya neden olur; boyutu fazla küçük uçlar ise kalıbın dolmasını yavaşlatır.
- 50–100 kg'lık dökümler: 25–30 mm
- 100–500 kg'lık dökümler: 35–50 mm
- >500 kg’lık dökümler: 55–70 mm
İpucu: Termokupllarla yapılan deneme dökümleri, en uygun boyutu belirlemeye yardımcı olur ve erken katılaşmayı önler.
Seramik Döküm Uçları Nasıl Doğru Şekilde Takılmalı ve Kullanılmalıdır?
Doğru kurulum, kazaları önler ve akışın düzenli olmasını sağlar.
1. Adım: Temiz Hazırlık
Çelik tutucudan eski refrakter malzemesini, metal sıçramalarını ve kalıntıları temizleyin. Düzgün oturmaması, gerilime ve uç çatlamasına neden olur.
2. Adım: Kademeli Ön Isıtma
Seramik lifler nemi emer; erimiş alüminyumla ani temas, termal şoka neden olabilir.
Protokol:
- Uçları fırına koyun ve 2 saat boyunca sıcaklığı kademeli olarak 200 °C’ye yükseltin
- 260 °C’de 4 saatten fazla bekletin
- Kurulum yapılana kadar kuru ve sıcak bir kutuda saklayın
3. Adım: Montajın Sabitlenmesi
İnce bir tabaka halinde ateşe dayanıklı mastik sürün; kelepçeleri eşit şekilde sıkın. Kırılmayı önlemek için aşırı tork uygulamaktan kaçının.
4. Adım: Yüzey İşlemi
Pürüzsüz ve ıslanmayan bir yüzey elde etmek için dudak uçlarını Bor Nitrür (BN) ile kaplayın. Bu, yapışmayı azaltır ve metal akışını iyileştirir.
Seramik Döküm Uçları, Türbülansı ve Oksit Kapanımlarını Azaltmaya Nasıl Yardımcı Olabilir?
Laminer akış, oksit kalıntılarını azaltmak açısından hayati önem taşır. Saha denemeleri şunu göstermektedir:
| Dökülme Hızı (kg/s) | Seramik Uçlu Dahil Etme Oranı (%) | Seramik uçsuz (%) |
|---|---|---|
| 5 | 0.10 | 0.15 |
| 10 | 0.18 | 0.25 |
| 20 | 0.32 | 0.40 |
Kaynak: Kuzey Amerika’da gerçekleştirilen endüstriyel denemeler, metal temizliğindeki iyileşmeyi doğrulamaktadır.
Seramik Döküm Uçlarının Ömrünü Nasıl Korursunuz ve En Üst Düzeye Çıkarırsınız?
Düzenli kontrol ve temizlik hayati önem taşır. Yüksek hacimli veya hızlı dökümlerde, uç sistemini güvenilir bir akış kontrol sistemi metalin tutarlı bir şekilde dağılmasını sağlar. Ayrıca, uygun olanın kullanılması rafinaj akısı ya da akış ekipmanı, uç ömrünü uzatabilir ve genel döküm verimini artırabilir.
- Çatlamayı önlemek için yavaşça önceden ısıtın
- Katılaşmış alüminyumu temizlemek için düzenli olarak temizleyin
- Her 50–100 dökümden sonra kontrol edin
Örnek: Bir Avrupa dökümhanesi, titiz ön ısıtma ve denetim prosedürleri sayesinde uç ömrünü 40 dökümden 120 döküme çıkardı.
Seramik döküm uçlarının bilmeniz gereken sınırlamaları nelerdir?
- Seramik kırılgandır; dikkatli kullanın
- Çeliğe kıyasla biraz daha yüksek ilk maliyet
- Bazı otomatik sistemler, güçlendirilmiş tasarımlar gerektirebilir
Maksimum verimlilik için seramik uçların kullanımını zaman içinde nasıl optimize edebilirsiniz?
| Çap | Ortalama Kullanım Süresi (dökme sayısı) | Gözlemlenen Kusurlar | Notlar |
|---|---|---|---|
| 25 mm | 90 | 1.5% | Küçük kalıplar, düşük hızda döküm |
| 35 mm | 100 | 1.2% | Dengeli akış ve dayanıklılık |
| 50 mm | 80 | 2% | Yüksek hacimli, hızlı dökümler |
Operasyonel kayıtlara ve sektördeki en iyi uygulamalara dayanarak.
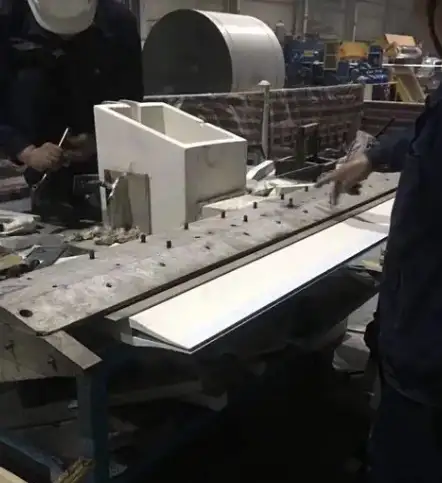
Alüminyumun sorunsuz akışını sağlamak için seramik elyaf döküm uçlarını bor nitrür ile kaplayan AdTech çalışanları
Projeniz için seramik elyaf döküm makinesine ihtiyaç duyuyorsanız, ücretsiz fiyat teklifi almak üzere bizimle iletişime geçebilirsiniz.
Sık Sorulan Sorular
1. Seramik döküm ucu nedir ve neden önemlidir?
Seramik döküm ucu, erimiş alüminyumu kalıplara yönlendirmek üzere döküm sisteminin ucuna takılan bir refrakter nozüldür. Metal akışını iyileştirir, türbülansı azaltır ve gözeneklilik ile oksit kalıntıları gibi kusurları en aza indirir.
2. Seramik uç, alüminyum eriyiğinin kalitesini nasıl etkiler?
İyi bakımlı bir seramik uç, laminer akışı sağlar, sıçramayı önler ve hapsolmuş hava veya oksit kalıntılarını azaltır. Bunun bir akış kontrol sistemi ve gaz giderme ekipmanıyla birleştirilmesi, metalin temizliğini daha da artırır.
3. Seramik döküm uçları hangi malzemelerden yapılır?
Yaygın olarak kullanılan malzemeler arasında alümina (Al₂O₃), silika (SiO₂) ve zirkonyum oksit (ZrO₂) bulunur; bunların her biri, alaşım türüne ve döküm koşullarına bağlı olarak termal kararlılık, aşınma direnci ve kimyasal direnç açısından kendine özgü avantajlar sunar.
4. Döküm işlemim için doğru uç boyutunu nasıl seçerim?
Uç çapı, döküm hacminize ve alaşımın viskozitesine uygun olmalıdır. Boyutu fazla büyük uçlar sıçramaya neden olurken, boyutu fazla küçük uçlar kalıbın dolmasını yavaşlatabilir. Termokupllarla yapılan deneme dökümleri, en uygun boyutların belirlenmesine yardımcı olur.
5. Tekerlek ucu sisteminde ara parçaların ve sert/yumuşak kulakların rolü nedir?
Ara parçalar, uç ile besleme kutusu arasında eşit bir boşluk bırakarak metalin düzgün bir şekilde dağılmasını sağlar. Sert veya yumuşak kenarlar, termal gerilimi ve titreşimleri emerek yüksek hızda veya yüksek hacimli döküm işlemleri sırasında akışı dengeler.
6. Seramik döküm ucunu nasıl takmalı ve ön ısıtma yapmalıyım?
Çelik tutucuyu temizleyin, uçları kademeli olarak önceden ısıtın (200 °C → 260 °C, birkaç saat boyunca) ve ince bir tabaka ateş dayanıklı macun sürün. Uç kenarlarını Bor Nitrür (BN) ile kaplamak, metalin sorunsuz bir şekilde ayrılmasını sağlar ve yapışmayı önler.
7. Seramik döküm uçlarını ne sıklıkla kontrol etmeli ve bakımını yapmalıyım?
Her 50–100 dökümden sonra düzenli kontrol yapılması tavsiye edilir. Katılaşmış alüminyumu temizlemek için uçları temizleyin, yüzeyde hasar olup olmadığını kontrol edin ve tutarlı akış ile ürün kalitesini korumak için aşınmış uçları değiştirin.
8. Seramik uçlar üretim hattıma göre özelleştirilebilir mi?
Evet, AdTech, belirli kafa kutusu tasarımlarına ve döküm gereksinimlerine uyacak şekilde özelleştirilmiş döküm uçları ile ara parçalar ve akış aksesuarları gibi ilgili bileşenler sunmaktadır.
9. Seramik uçların düşük performansıyla ilişkili yaygın kusurlar nelerdir?
Tipik kusurlar arasında gözeneklilik, soğuk birleşme izleri, oksit kalıntıları, çizgiler, kalınlık dağılımındaki düzensizlikler ve kenar çatlakları sayılabilir. Bunlar genellikle uç deformasyonu, yüzey aşınması veya yanlış ön ısıtmadan kaynaklanır.
10. Seramik döküm ucunun ömrünü nasıl uzatabilirim?
Uygun ön ısıtma, doğru kurulum, uygun kaplamaların (BN) kullanılması, düzenli temizlik ve akış kontrol sistemlerinin entegre edilmesi veya akışkanın arıtılması, uç ömrünü uzatabilir ve döküm tutarlılığını artırabilir.