

Katkı maddelerinin etkin bir şekilde uzaklaştırılması, alüminyum eritme sürecinin temel görevlerinden biridir. Katkı maddeleri birikip büyürler ve kaldırma kuvveti sayesinde yüzeye çıkarak metalurjik kabın iç duvarına yapışırlar ya da yüzen kabarcıklar tarafından yakalanıp uzaklaştırılırlar; bu, katkı maddelerini uzaklaştırmanın başlıca yoludur. Erimiş alüminyuma gaz (çoğunlukla N2) üflenerek, erimiş alüminyumun akış durumu değiştirilebilir; bu da erimiş alüminyumun sıcaklığının ve bileşiminin homojenleşmesine yardımcı olur ve oluşan küçük kabarcıklar, kirlilik parçacıklarını yakalayarak kirliliklerin yüzeye çıkmasını sağlar. Bu, saf alüminyum üretimine katkıda bulunur.
Erimiş alüminyumda, kalıntılar kabarcıklar tarafından yapışma yoluyla uzaklaştırılmasının yanı sıra, kabarcığın ardında bıraktığı akıntı sayesinde de uzaklaştırılabilir. Kabarcık erimiş alüminyumda yüzdüğünde, kuyruğundaki sıvı kabarcığı doldurarak onu ayırır ve yukarı doğru yükselir; bunun sonucunda oluşan hacim boşluğu, kabarcığın kuyruğunda bir girdap bölgesi oluşturur. Bu girdap bölgesindeki akışkan, kabarcığın bir izi oluşturur. Kapanımlar girdap bölgesinin içinde veya yakınında bulunuyorsa, bu kapanımlar girdap bölgesine çekilebilir ve kabarcıklarla birlikte yüzeye çıkabilir.
Araştırmalar, erimiş alüminyumdaki kabarcıkların şeklinin, boyutlarıyla büyük ölçüde ilişkili olduğunu ortaya koymuştur. Çapı 3 mm'den küçük kabarcıklar küresel, çapı 3-10 mm olan kabarcıklar elips şeklindedir ve çapı 10 mm'den büyük kabarcıklar taç şeklindedir; çapı 1,5 mm olan kabarcıklar ise belirgin bir iz bırakır.
Kabarcık akıntısı yoluyla kalıntıların giderilmesi süreci, aşağıdaki üç aşamaya ayrılabilir:
(1) Kapsamlar, kabarcık akıntısı bölgesine yaklaşır;
(2) Kapsamlar kabarcığın akıntı alanına girer;
(3) Katkılar, kabarcıkların oluşturduğu akıntı alanında dolaşır ve kabarcıklarla birlikte yüzeye çıkar.
Kapsam parçacıklarının kabarcık akıntısı tarafından yakalanıp yakalanamayacağı, kapsam parçacığı ile kabarcığın birbirlerine göre konumlarına, akışkanın türbülansına, kabarcık ve kapsam parçacığının boyut ve şekline ve yüzey gerilimine bağlıdır.
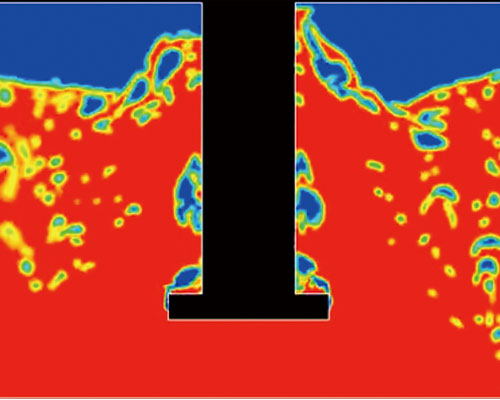
Metalurji sürecinde, kabarcıkların yukarı doğru yükselerek kalıntıları gidermesinin başlıca yöntemleri, kalıntıları gidermek için kabarcıkların yapışması ve kalıntıları gidermek için kabarcıkların oluşturduğu akıntıdır.
Bu iki temizleme yönteminin etki mekanizmasındaki fark şunlarda yatmalıdır:
(1) Kapsamların ve kabarcıkların konumları, etki göstermeden önce birbirinden farklıdır. Kabarcıkların yapışması ve kapsamların giderilmesi ve kabarcıkların ardında kalan akıntı yoluyla kalıntıların giderilmesinde, kalıntıların kabarcıklara hem yukarıdan hem de aşağıdan etki etmesidir.
(2) Kabarcığın boyutu farklı olduğunda, kabarcığın yüzeye çıkarak kalıntıları giderme şekli de farklı olur. Daha küçük hava hacmi aralığında, daha küçük kabarcık boyutuna sahip kalıntılar, esas olarak çok sayıda dağınık küçük kabarcığın yapışması ve uzaklaştırılmasıyla giderilir; daha büyük hava hacmi aralığında ise kalıntılar, esas olarak büyük kabarcıkların yarattığı akıntı ile giderilir.
Gerçek süreçte, metalurjik kap içindeki erimiş alüminyumun akışı oldukça karmaşıktır ve kabarcıklar, kalıntıları belirli bir şekilde ortadan kaldırmaz.