
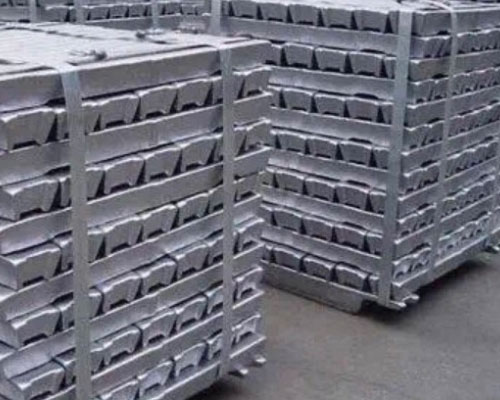
Döküm kalıbının yapısı ve tasarım ilkesi uygun değilse, bu durum sadece döküm kalıbının imalatında zorluklara yol açmakla kalmaz, aynı zamanda alüminyum külçenin kalitesinin de garanti altına alınması zorlaşır.
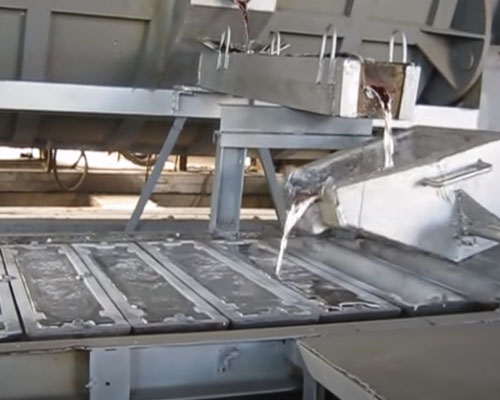
Alüminyum eritme işleminde, alüminyum metalinin alümina oksitten ayrıştırılması için Hall-Héroult yöntemi kullanılır. Bu yöntemde, alümina yaklaşık 1000 °C sıcaklıktaki bir kazan içinde kriolit içinde eritilir. Ardından karışım elektrolize edilerek, daha ağır olan sıvı alüminyumun kazan tabanındaki katotta birikmesi sağlanır. Alüminyum daha sonra son şekillendirme için döküm veya ekstrüzyon ekipmanına aktarılabilir ya da yeniden eritilmek üzere külçeler halinde dökülebilir. Günümüzde çoğu işletme, kalıp dökümleri üretmek için basınçlı döküm yöntemini kullanmaktadır. Bu yöntem sadece yüksek hassasiyetli parçalar üretmekle kalmaz, basınçlı döküm kalıplar, pürüzsüz kalıp yüzeyleri, iyi mekanik özellikler ve aynı zamanda yüksek üretim verimliliği. Bununla birlikte, bu mükemmel alüminyum külçe kalitesi, esas olarak basınçlı döküm parçalarının yapısal tasarım konseptine bağlıdır.
Alüminyum Külçe Kalitesini Etkileyen Faktörler
1. Alüminyum külçe ile basınçlı dökümde kullanılabilecek malzeme seçenekleri belirli sınırlamalara tabidir. Basınçlı döküm kalıpları sıcaklık kısıtlamalarına tabi olduğundan, bazı alüminyum külçelerin erime noktası çok yüksektir; bu durum, aksesuarların basınçlı döküm kalıplarının hizmet ömrünün kısalmasına neden olur ve bu da maliyeti önemli ölçüde artırır. Şu ana kadar, kalıp döküm kalıplarıyla üretilen alüminyum külçeler arasında çinko alaşımları, alüminyum külçeler, magnezyum alaşımları, bakır alaşımları ve diğer demir dışı metaller bulunmaktadır.
2. Basınçlı döküm kalıbının yüzeyinde küçük, yarım daire şeklinde gözenekler bulunmaktadır. Delik içindeki gazın yüksek sıcaklıkta genleşip büzülmesi nedeniyle, basınçlı döküm iş parçasının yüzeyi şişer. Sonuç olarak, basınçlı dökümle işlenmiş parçaların görünümü etkilenir ve bu parçaların genel kalitesi düşer. Bu nedenle, genel olarak basınçlı döküm parçaları ısıl işleme tabi tutulmaz veya kaynaklanmaz ve yüksek sıcaklıklı ortamlarda çalışmaya uygun değildir.
3. Basınçlı döküm parçalarının boyutsal doğruluğu da sınırlıdır. Basınçlı döküm kalıbının boyutu, basınçlı döküm makinesinin sıkıştırma kuvveti ve kalıbın boyutu ile sınırlıdır. Bu nedenle, kalıp döküm işlemi büyük ölçekli kalıp döküm parçalarının üretimi için uygun değildir; yalnızca bazı küçük ölçekli kalıp döküm parçalarının üretimi için uygundur. Bununla birlikte, daha karmaşık içbükey yüzeylere sahip kalıp döküm parçaları için kalıp döküm kalıplarının üretimi daha zordur.