
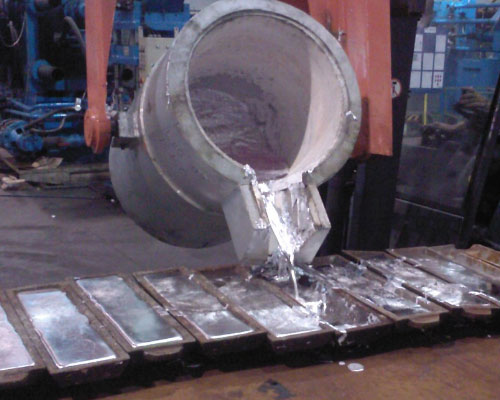
Basınçlı döküm işlemi, yüksek basınçlı döküm ve düşük basınçlı dökümü içerir.
Yüksek Basınçlı Kalıp Döküm Süreci
Yüksek basınçlı döküm, aynı zamanda kalıplı döküm olarak da adlandırılır. Sıvı alüminyum pres odasına dökülür; kalıp boşluğu yüksek basınçla yüksek hızda doldurulur ve sıvı alüminyum basınç altında katılaşarak bir alüminyum döküm parçası oluşturur. AdTech şunları sunmaktadır: sıcak üst döküm parçaları alüminyum döküm için.
Döküm sırasında yaygın olarak kullanılan basınç 4 ~ 500 MPa olup, metal dolum hızı ise 0,5-120 m/s'dir. Bu nedenle, erimiş metalin dolum süresi son derece kısadır; bu sayede kalıp boşluğu yaklaşık 0,01–0,2 saniye içinde doldurulabilir (dökümün boyutuna bağlı olarak). Dolayısıyla, yüksek basınç ve yüksek hız, kalıp döküm yöntemi ile diğer döküm yöntemleri arasındaki temel farktır.
Alüminyum Alaşımlı Basınçlı Dökümlerin Özellikleri
- Ürünün yüzey kalitesi iyidir; genellikle Ra 6,3’e kadar, hatta Ra 1,6’ya kadar çıkmaktadır.
- Isıl işlem uygulanmamıştır.
- Bu ürün yüksek hava sızdırmazlığına, yüksek döküm mukavemetine ve yüzey sertliğine sahiptir; ancak uzama oranı düşüktür ve duvar kalınlığı fazla olduğunda hava boşlukları oluşma eğilimi gösterir.
- Kalıp maliyeti yüksektir ve kullanım ömrü kısadır.
- Yüksek üretim verimliliği.
- İnce cidarlı parçalar, az işleme payı ile üretilebilir.
- Özel alüminyum alaşımı kullanılamaz.
Düşük Basınçlı Döküm
Düşük basınçlı döküm: Sızdırmaz potaya kuru basınçlı hava verilir; metal sıvısı, gaz basıncının etkisiyle sıvı yükseltici boyunca döküm kanalına doğru yükselir. İç kanal yoluyla boşluğa sorunsuz bir şekilde girin ve döküm tamamen katılaşana kadar potadaki sıvı yüzeyindeki gaz basıncını koruyun. Ardından, sıvı yüzeyindeki gaz basıncı serbest bırakılır ve yükselticideki katılaşmamış metal sıvısı potaya geri akar. Kalıbı tekrar açın ve dökümü çıkarın. Dökümler yoğun bir yapıya sahiptir; yükseltici olmadan büyük ve ince cidarlı karmaşık dökümlerin yapılması kolaydır ve metal geri kazanım oranı 'tir. Kirlilik oluşturmaz ve otomasyonun gerçekleştirilmesi kolaydır. Ancak ekipman maliyeti daha yüksektir ve üretim verimliliği daha düşüktür. Genellikle demir dışı alaşımların dökümünde kullanılır.
Alüminyum Alaşımlı Düşük Basınçlı Parçaların Özellikleri
- Ürünün yüzeyi, yerçekimi döküm parçalarına kıyasla basınçlı döküm parçalarından daha kalitesizdir.
- Alüminyum dökümlerde çok az gözenek bulunur ve bunlar ısıl işleme tabi tutulabilir.
- Ürün yüksek hava sızdırmazlığına sahiptir; döküm mukavemeti ve yüzey sertliği kalıp dökümüne göre daha yüksektir, ancak uzama oranı yerçekimi dökümüne göre daha düşüktür.
- Kalıp maliyeti düşüktür ve hizmet ömrü kısadır.
- Üretim verimliliği, yerçekimi yöntemine göre daha düşük ve kalıp dökümüne göre çok daha düşüktür.
- Bu süreç karmaşıktır ve yüksek talep gören, yüksek kaliteli dökümlerin üretiminde kullanılır.
- Akışkanlığı düşük özel bir alüminyum alaşımı kullanılabilir.