

Döküm-haddeleme bölgesi, sürekli döküm-haddeleme sürecinin en önemli kısmıdır. Döküm-haddeleme bölgesinin uzunluğu, sadece proses parametrelerini etkilemekle kalmaz, aynı zamanda döküm-haddelenmiş levhanın kalitesinde de belirleyici bir rol oynar. Döküm ve haddeleme alanında, döküm ve haddeleme işlemleri sadece birkaç saniye içinde kesintisiz olarak tamamlanır. Döküm ve haddeleme bölgesinin uzunluğu az olduğunda, döküm hızı yavaşlar, döküm haddelenmiş levhanın işleme hızı düşer ve diğer proses parametrelerinin ayar aralığı da daralır. Döküm ve haddeleme bölgesinin uzunluğunun artırılması, sadece döküm haddeleme hızını artırmakla kalmaz, aynı zamanda işleme hızını da artırır ve döküm haddelenmiş levhanın mikroyapısını ve özelliklerini iyileştirir. Diğer proses parametrelerinin ayar aralığı geniş olduğundan, işgücü verimliliği de artar.
Alüminyum eriyiğinin soğutulması, döküm silindirinin silindir kılıfının ısı depolama özelliği sayesinde sağlanır. Silindir kılıfı alüminyum eriyiğiyle temas ettiğinde, alüminyumdaki ısı silindir kılıfı tarafından emilir ve bu sayede alüminyum eriyiği soğutulur ve katılaşır. Ardından silindir kılıfının sıcaklığı artar ve ısı, silindir kılıfından dolaşımdaki soğutma suyuna aktarılır ve daha sonra dolaşımdaki soğutma suyu tarafından uzaklaştırılır. Bu nedenle, silindir kılıfının ısı emme kapasitesi ve soğutma suyu tarafından uzaklaştırılan ısı, birim zamandaki döküm hızı üzerinde büyük bir etkiye sahiptir. Döküm silindirinin soğutma gücünü etkileyen faktörler şunlardır: silindir kılıfının ısı emme kapasitesi ve termal iletkenliği, silindir kılıfının malzemesi ve kalınlığı vb. Birim zamanda soğutma suyu tarafından uzaklaştırılan ısıyı etkileyen faktörler ise soğutma suyunun kalitesi ile döküm ve haddeleme için kullanılan soğutma suyunun girişindeki sıcaklık, basınç ve akış hızıdır.
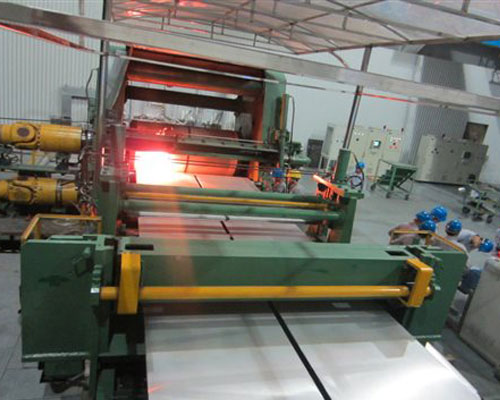
Sıcaklığı akış kontrol kutusu buna döküm sıcaklığı da denir. Üretimde, döküm sıcaklığını kontrol etmek amacıyla ön kutudaki sıvı metal sıcaklığını ölçmek için genellikle termokupl kullanılır. Sıcaklığın istikrarı, döküm ve haddeleme sürecindeki sabit kristalleşme hızı üzerinde doğrudan bir etkiye sahiptir. Bu nedenle, ön kutudaki sıvı seviyesinin sabit kalmasını sağlamak amacıyla ön kutu sıcaklığındaki dalgalanmalar mümkün olduğunca azaltılmalıdır; böylece boyuna kalınlık farkı olan, standartlara uygun döküm haddeleme levhalarının üretimi garanti altına alınabilir.
Ön haznenin sıvı seviyesi, döküm ve haddeleme alanında kristalleşme anında sıvı metalin akış hızını ve basıncını sağlar; böylece metal kristalleşmesinin sürekliliği garanti edilir ve yoğun bir yapı elde edilir; bu da döküm haddelenmiş levhanın kalitesi açısından faydalıdır. Sıvı seviyesi düşükse, statik basınç azalır ve akış hızı yetersiz kalır; bu da döküm ve haddeleme hızı gereksinimlerini karşılayamaz ve sıcak şerit kolayca ortaya çıkar. Sıvı seviyesi yüksek olduğunda, sıvı alüminyumun statik basıncı artar ve kristalleşme hızı haddeleme hızına yetişemez; bu da kulaklar arasındaki boşluktan daha fazla sıvı ekstrüzyonuna yol açar ve kulaklar birlikte yıkanarak büyük miktarda sıvı alüminyumun dışarı akmasına ve dolayısıyla üretim kesintisine neden olur. AdTech şunları sunar kepçe kapağı ve sıvı seviyesini kontrol etmek için kullanılan şamandıra plakası.