
Alüminyum alaşımlı malzemelerin ulusal ekonominin çeşitli alanlarında kullanımının sürekli genişlemesiyle birlikte, bu malzemelerin iç kalitesine yönelik gereksinimler giderek artmaktadır. Üretim sürecinde, alüminyum alaşımının kimyasal bileşimi ve kütüğün büzülme boşluğu, gözeneklilik ve cüruf kalıntısı gibi kusurları sıkı bir şekilde kontrol edilmelidir. İşlenmiş ürünlerin iç kalitesi kütüklerin kalitesinden etkilendiğinden ve kütüklerin iç kalitesi büyük ölçüde eriyik kalitesine bağlı olduğundan. Bu nedenle, alüminyum alaşımı eriyiğinin temizliği çok önemlidir. Mevcut ekipman ve proses koşullarına göre, alüminyum eriyiğinin arıtma teknolojisi, yüksek kaliteli külçe elde etmek amacıyla alüminyum eriyiğindeki hidrojen içeriğini azaltmak üzere tasarlanmıştır.
Alüminyumun Arıtma Teknolojisi
Alüminyum eriyiğindeki başlıca gaz hidrojen olup (hacimsel oranı yaklaşık % – %), bunu azot, oksijen, karbon monoksit vb. izlemektedir. Alüminyum eriyiği arıtma teknolojisi temel olarak kabarcık yüzdürme yöntemi, vakum işleme yöntemi, ultrasonik işleme yöntemi ve nadir toprak elementleri ile hidrojen giderme yöntemini içermektedir. Kabarcık yüzdürme yöntemi, basitliği ve yüksek verimliliği nedeniyle yaygın olarak kullanılmaktadır. Kabarcık yüzdürme yoluyla alüminyum eriyiğinden hidrojen giderme işlemi: alüminyum eriyiğinde çözünmüş hidrojen atomları, arındırıcı maddenin (argon veya azot vb.) kabarcığının çevresine göç eder, kabarcığın etrafında adsorbe olur ve hidrojen moleküllerine dönüşerek kabarcığın içine girer ve son olarak kabarcığın yukarı doğru yüzdüğü sırada alüminyum eriyiğinden dışarı çıkar. Dehidrojenasyon hızı denklemi, dehidrojenasyon kinetiği perspektifinden dehidrojenasyon verimliliğini yansıtır.
Kullanım amacı çevrimiçi gaz giderme ekipmanı Fırın dışında alüminyum eriyiğini daha da arındırmak ve alüminyum eriyiğindeki gazı ve cürufu daha iyi bir şekilde gidermektir (çalışma prensibi, yüzen cüruf giderimi ve kısmi basınç farkı ile kabarcık yoluyla gaz giderimidir). Çevrimiçi gaz giderme cihazının gaz giderme verimliliği, alüminyum sıvı kapasitesi, inert gaz akış hızı, hava basıncı, banyo sıcaklığı, rotor hızı, rotor pervanesinin etkinliği ve eriyik havuzunun sızdırmazlığı ile ilgilidir. En iyi gaz giderme verimliliği, akış hızı, dönme hızı ve basıncın optimize edilmesiyle belirlenir.
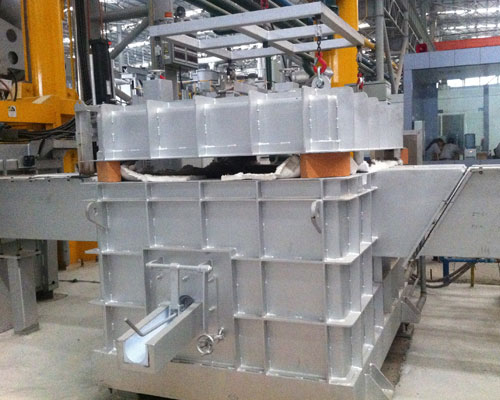
Alüminyum eriyiğinin ikincil kirliliği, esas olarak fırın deliğinden döküm noktasına uzanan alüminyum akış kanalında meydana gelir. Alüminyum eriyiğini daha da saflaştırmak amacıyla, alüminyum akış kanalı üzerine hat üzerinde çalışan gaz giderme ve filtreleme cihazları monte edilmiştir. Eriyik kanaldan geçerken, havadaki nemle temas ettiğinde çeşitli derecelerde hidrojen emer. Alüminyum eriyiği suyla temas ettiğinde kimyasal reaksiyon meydana gelir; atomik hidrojen, sıvı alüminyumun yüzeyi tarafından emilir ve ardından eriyik içine yayılır. Tüm çözünme süreci, fiziksel adsorpsiyon, kimyasal adsorpsiyon ve difüzyondan oluşur.
Uygulamada, alüminyum eriyiğinin ikincil kirliliği, çıkış noktasından itibaren iyi bir şekilde kontrol edilmelidir. gaz giderme ünitesi döküm noktasına kadar. Bunu kontrol etmenin etkili yolu, akış kanalında ve CFF filtre kutusunda eriyik akış hızını artırmak, sıvı alüminyum ile hava arasındaki temas alanını azaltmak ve havadaki nemi düşürmektir. Şu durum için CFF filtreleme ünitesi, sızdırmazlığı yüksek bir filtre kutusu kullanılmalı ve alüminyum eriyiklerinin kutu içindeki kalma süresi kısaltılmalıdır. Özellikle eriyikteki hidrojen içeriğinin düşük olduğu durumlarda, sızdırmazlık etkisinin daha yüksek olması gerekmektedir; aksi takdirde, çevrimiçi gaz giderme işleminin etkisi, sonradan meydana gelen ikincil kirlilik nedeniyle azalacak ve ideal alüminyum eriyik elde edilemeyecektir.