
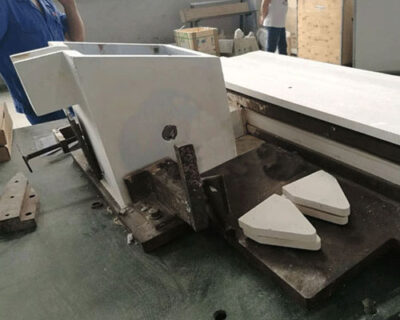
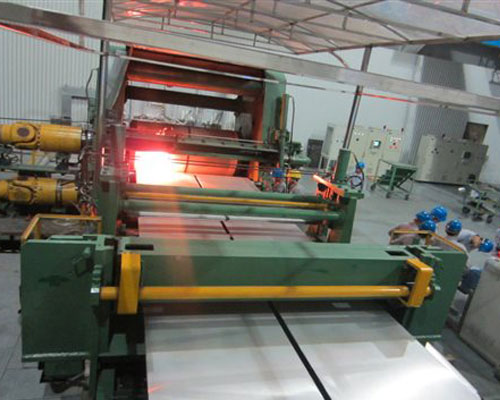
Döküm ve haddeleme, alüminyum döküm-haddelenmiş ürünler için önemli bir aşamadır. Ancak, kullanım alanının genişlemesiyle birlikte, döküm-haddelenmiş levhaların yüzey kalitesi, iç kalitesi ve şekli konusunda daha yüksek gereksinimler ortaya çıkmıştır. Bu bağlamda, döküm-haddelenmiş ruloların tüm üretim süreci üzerinde bir takip çalışması yürütmüş, aynı zamanda proses sistemini ve teknik yönetimi analiz etmiş ve döküm-haddelenmiş levhalardaki kalite kusurlarının kuralları ve nedenleri hakkında ön bir kavrayışa ulaşmış bulunmaktayız.
Sıcak şerit, döküm ve haddeleme üretiminde sık görülen bir kusurdur. Bunun nedenleri şunlardır:
- Yüksek erime sıcaklığı nedeniyle, döküm-haddeleme bölgesinde enine yönde sıcaklık dağılımı düzensizdir ve yerel sıvı ceplerinin uzunluğu çok fazladır; hatta bazen bu uzunluk, döküm-haddeleme bölgesinin uzunluğundan daha fazla olmaktadır.
- 'nin sıvı seviyesi ön kutu çok düşük ve statik basınç da düşük olduğundan, ağız boşluğundaki yerel eriyik beslemesi yetersiz kalmaktadır. Bu yerel eriyik, silindir yüzeyine temas edememekte, eriyik döküm ve haddeleme bölgesinde yeterince soğutulamamakta ve kristalleşme süreci tamamlanamamaktadır.
- Döküm-haddeleme hızı çok yüksek olduğundan, sıvı boşluk uzamış ve eriyik kütlesinin belirli bir bölgesinde kristalleşme süreci henüz tamamlanmamıştır.
- Aşırı miktarda grafit, silindirin yüzeyinde daha iyi bir yağlanma sağlar; bu da eriyik akışkanlığının artmasına ve sıcak noktaların kolayca oluşmasına yol açar.
Tropiklerin nedenleri göz önünde bulundurularak, çalışma sırasında erime sıcaklığı, ön kutu sıvı seviyesi, döküm hızı ve grafit tüketiminin kontrol edilmesine özen gösterilmelidir.
Şiddetli tropikal koşullar, levhada deliklere neden olur. Deliklerin oluşma nedeni şudur: Eriyikteki hidrojen içeriği çok yüksektir ve döküm ile haddeleme işlemleri sırasında gaz, nozüle karışmaktadır.
Deliklerin oluşma nedenleri göz önünde bulundurularak, aşağıdaki önlemler alınmalıdır:
- Sıcak bölgeden kaynaklanan deliklerin oluşmasını önlemek için döküm ve haddeleme parametrelerini kontrol edin.
- Ergitme, gaz giderme ve cüruf giderme işlemlerini güçlendirerek hidrojen içeriğinin 0,15 ml/100 g Al’nin altında olmasını sağlayın.
- Gaz içeriğini azaltmak için eritme fırınının ve ön kutunun sıcaklığını mümkün olduğunca düşürün.
- Şu döküm nozulu malzeme tamamen kurumuşsa.
AdTech, alüminyum döküm sürecindeki sorunların çözümünde uzmanlaşmıştır. Çevrimiçi olarak gaz giderme ünitesi ve filtreleme ekipmanları, döküm kanalları, akış kontrol serisi, döküm nozul plakaları ve alüminyum dökümhaneleri için diğer refrakter malzemeler; bunlar, alüminyum tesislerinin standartlara uygun ürünler dökmesine yardımcı olabilir.