

Döküm Kayıplarını Azaltmanın Yolları
Sıvı alüminyumun sıcaklığını kontrol edin
Alüminyumun erime noktası 660 ℃'dir. Genel olarak, birincil alüminyumun döküm sıcaklığı yaklaşık 730 ℃ veya daha düşük bir seviyede tutulur. Alüminyum alaşımının akışkanlığı ise birincil alüminyumunkinden daha düşüktür ve yaklaşık 710 ℃-730 ℃ arasındadır. Doğrudan kullanım için: Elektrolitik hücredeki sıvı alüminyum biriminde, yüksek sıcaklıktaki sıvı alüminyum karıştırma fırınına girdiğinde, zamanında soğuk malzeme ile karıştırılmalıdır; yani, kalitesiz alüminyum, alüminyum cürufu, vb. karıştırma ve bekletme fırınına eklenmelidir; ya da ara alaşımın bir kısmı fırına önceden eklenebilir. Böylece basınçla eritilmiş bir durum oluşur; bu, sadece gerçek verimi artırmakla kalmaz, aynı zamanda sıcaklığı da düşürür. Aynı zamanda, eklenen soğuk malzemenin yüzeyi temiz ve yağ lekelerinden arındırılmış olmalıdır; aksi takdirde yanabilir, ısı yayabilir ve yanmayı hızlandırabilir. Kısacası, erimiş alüminyumun sıcaklığını ilgili döküm sıcaklığına etkili bir şekilde düşürmek, sıcaklığın döküm kaybı üzerindeki büyük etkisini azaltabilir.
Sıvı alüminyum ile hava arasındaki temas gücünü azaltın. Sıvı alüminyum ile oksijen arasındaki temas gücü ne kadar yüksekse, oksidasyon kaynaklı yanma kaybı o kadar ciddi olur ve döküm kayıpları da o kadar artar.
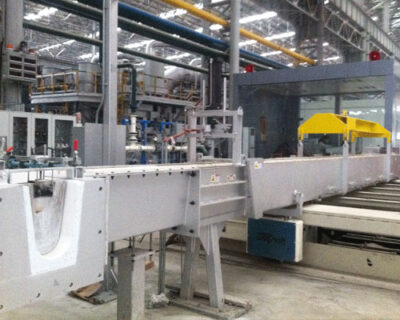
1) Sıvı alüminyum ile oksijen arasındaki temas süresini azaltın: ① Üretim gereksinimlerini karşılama koşulları çerçevesinde, fırındaki sıvı alüminyumu mümkün olduğunca çabuk bitmiş ürünlere dönüştürün. İhtiyaç duyulan miktarda üretim yapmak en iyisidir; sıvı alüminyumun fırında çok uzun süre kalmasına izin vermeyin; ② Ergitme ve döküm ekipmanlarını makul bir şekilde düzenleyerek, oluk uzunluğunu mümkün olduğunca kısaltın ve böylece sıvı alüminyumun havaya maruz kalma süresini azaltın. Aynı zamanda, oluğun üst kısmı belirli bir yalıtım etkisi olan ve içindeki oksijen içeriğini azaltabilen bir alüminyum silikat yalıtım levhası ile kaplanabilir. döküm kanalı.
Kısacası, döküm kayıplarını azaltmak amacıyla erimiş alüminyum ile oksijen arasındaki temas süresini kısaltmak için, çeşitli nedenlerden ötürü erimiş alüminyumun karıştırma fırınında uzun süre depolanmasından kaçınılmalıdır.
2) Sıvı alüminyumun karıştırma yöntemini kontrol edin: İster büyük bir tırmıkla manuel karıştırma ister mekanik karıştırma olsun, bu işlem fırın kapısı açıkken gerçekleştirilir; bu durum sadece sıvı seviyesinde büyük dalgalanmalara yol açmakla kalmaz, oksijenle temas alanını artırmakla kalmaz, aynı zamanda fırındaki oksijen içeriğini de artırır. Bu durum, yukarıda bahsedilen kimyasal reaksiyonu hızlandıracak ve yanma kaybını artıracaktır. Elektromanyetik karıştırma kapalı durumda gerçekleştirilebilir ve sıvı seviyesindeki dalgalanma azdır; bu da ilgili dezavantajları etkili bir şekilde ortadan kaldırır. Aynı zamanda, fırına giren havadaki nemi azaltabilir ve sıvı alüminyumun hidrojen emme olasılığını da düşürebilir.
3) Sıvı alüminyum arıtma işlemi sırasında üfleme yüksekliğini kontrol edin: Genel arıtma yöntemi, arıtma maddesini fırına elle serpmek ve ardından karıştırma ve arıtma işlemlerini gerçekleştirmektir; ancak bazı alaşım üretimlerinde azot üflemeli arıtma gereklidir (aritma süresi daha uzundur, 30 dakikaya kadar sürer); bu durumda kaçınılmaz olarak, yana doğru yatay ve başa doğru dikey bir kabarcık yüksekliği oluşacak ve bu da sıvı alüminyumda büyük dalgalanmalara neden olacaktır. Bu nedenle, kabarcık yüksekliğini 10-15 mm'de tutmak için azot basıncını ayarlamak en iyisidir.