

Gaz giderme işlemi, erimiş metalden gaz halindeki safsızlıkları uzaklaştırmanın yöntemlerinden biridir. Bu fiziksel işlem, eriyik içine akı gazının enjekte edilmesini içerir. Hidrojen, eriyik içinden difüzyon yoluyla temizleme kabarcığına girer; burada hidrojen, kabarcığın yüzeyine yapışır ve kabarcığın içine emilir. Ardından hidrojen, kabarcıklar aracılığıyla eriyikten dışarı çıkarılır.
Erimiş metal, özellikle uygulamada erimiş alüminyum, genellikle nihai döküm ürününe zarar veren, sürüklenmiş ve çözünmüş gaz halindeki ve katı kirlilikler içerir. Bu kirlilikler, erimiş metal katılaştıktan sonra nihai döküm ürününü etkileyebilir; bu durum, işleme sürecini zorlaştırabilir ya da nihai ürünün sünekliğinin düşük olmasına ya da yüzey kalitesi ile eloksal özelliklerinin yetersiz kalmasına neden olabilir.
Doğal olarak, özellikle alüminyumda ve elde edilen metalin dekoratif ürünlerde kullanıldığı durumlarda, nihai döküm üründeki bu tür safsızlıkları ortadan kaldırmak veya en aza indirmek için erimiş metalin gaz giderme işleminin iyileştirilmesine büyük ihtiyaç vardır. Dekoratif kaplamalar veya uçak dövme parçaları ve ekstrüzyonlar gibi önemli teknik özelliklere sahip ürünler ile hafif folyo hammaddeleri. Yukarıda bahsedilen safsızlıklar, nihai döküm ürünün çekme mukavemeti ve korozyon direnci gibi özelliklerinin kaybolmasına yol açar.
Sıkı metal işleme süreçleri (gaz akısı veya eriyik filtrasyonu gibi), bu tür kusurların görülme sıklığını en aza indirmiştir. Bununla birlikte, bu tür işlemler genel olarak bu kusurların ortaya çıkma sıklığını tatmin edici bir düzeye indirgemekte başarılı olmuş olsa da, etkisiz veya ekonomik olmayan yöntemler oldukları ortaya çıkmıştır.
Sıradan ocak eritme gibi geleneksel gazla eritme işlemleri, belirli miktarda erimiş metal içeren bir bekletme fırınına eritme gazının verilmesini içerir. Bu işlem, işlenecek metalin sabit kalması ve işlenebilmesi için, akı gazının geçişi sırasında erimiş metalin fırında oldukça uzun bir süre kalmasını gerektirir.
Bu işlemin birçok dezavantajı vardır; bunların arasında, eritme işlemi sırasında fırının uzun süre boşta kalmasından kaynaklanan verimlilik kaybı ve maliyet artışı ile, daha da önemlisi, erimiş akışkanın yetersiz kaplaması ve oluşan büyük metal kabarcıkları nedeniyle akışkanlama işleminin verimsizliği yer almaktadır. Ayrıca, kabarcıkların eriyik içinde dağılma özelliği zayıftır. Diğer faktörler arasında, döküm öncesinde safsızlıkların eriyik içine yeniden girmesine izin vermek için fırının konumunun sınırlandırılması, gerekli olan büyük miktardaki akı gazı ve bu gazın dolaşım yolu nedeniyle ortaya çıkan yüksek emisyonlar sayılabilir.
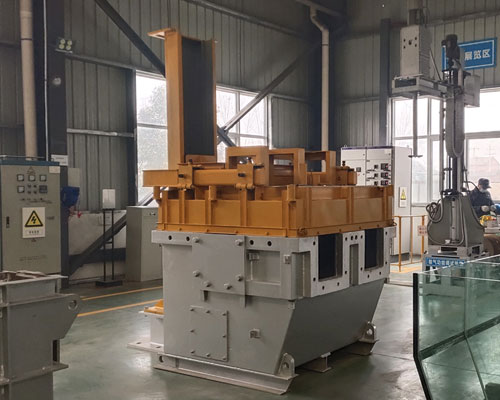
Etkili bir yöntem vardır gaz giderme cihazı Yukarıdaki eksiklikleri giderebilecek bir cihaz. Cihaz, ayrı metal giriş ve çıkışlarına, yan duvarlara ve taban plakalarına sahip bir hazne içerir. Hazne, bir bölme ile iki parçaya ayrılmıştır. Erimiş metal, haznenin girişinden bölmenin altından geçerek haznenin birinci kısmına, oradan da ikinci kısmına akar ve ilgili çıkıştan dışarı çıkar. Erimiş sıvıya akı gazını vermek üzere yanma odasının tabanında bir su püskürtme plakası bulunur. Metal, bölmenin altından geçerek odanın ikinci kısmına ulaşmadan önce odanın birinci kısmından geçer.
Uygulama sürecinde, dağıtım plakası, gaz halindeki safsızlıkları adsorbe etmek üzere gazdan arındırılmış kabarcıkların yüzey alanını ve dağılımını en üst düzeye çıkaracak şekilde tasarlanmıştır. Dağıtım plakası, erimiş metale akı gazını vermek üzere çok sayıda deliğe sahiptir. Deliklerin boyutu ve delikler arasındaki ortalama mesafe, gaz halindeki safsızlıkların difüzyon mesafesini en aza indirecek şekilde kontrol edilmeli ve aynı zamanda kabarcıkların birleşmesini önleyecek kadar büyük olmalıdır.
Erimiş metalin gazdan arındırılması, erimiş metalin, metalin akı gazıyla ters akışlı temas halinde olduğu hazne içinden geçirilmesiyle gerçekleştirilir; bu sırada haznenin ilk bölümünde, akışkan gazı için bir dağıtıcı bulunur. Plakadan püskürtülen metal sızarak odanın ilk bölümündeki erimiş metalle temas eder.