

Silindir ekseninin yatay bir düzlemde bulunduğu ve erimiş metalin silindirler arasındaki boşluğa yukarı doğru beslendiği dikey sürekli döküm makinesinde. Besleme ucunun düzlemi, yatay yöne göre yaklaşık 15° yukarı doğru eğimlidir; böylece erimiş metal, silindirler arasındaki boşluğa yukarı doğru beslenir.
'nin aşağı akış yönündeki kenarları tekerlek ucu Rulo uzunluğu boyunca uzanan kesintisiz bir boşluk sağlayacak şekilde aralıklı olarak yerleştirilmiştir; bu boşluğun toplam uzunluğu, döküm levhanın istenen genişliğine yaklaşık olarak karşılık gelir. Geleneksel genişletilmiş uç bölmesi, besleme ucunun ucunu kapatır ve döküm levhanın genişliğinin belirlenmesine yardımcı olur. Üretim işlemi sırasında hazırlanan levhanın genişliği bazen değişiklik gösterir ve maksimum değer, silindirin uzunluğuna bağlıdır. Genişlik genellikle 11/2 ila 2 metre arasındadır. Bu nedenle, erimiş metal döküm ucu birden fazla segmente ayrılır; her bir segment tipik olarak silindirin uzunluğu boyunca yaklaşık 15 cm uzanır. Bu sayede, sürekli döküm makinesinin gerekli genişlikteki erimiş metal besleme ağzını oluşturmak için daha fazla veya daha az sayıda segment birleştirilebilir.
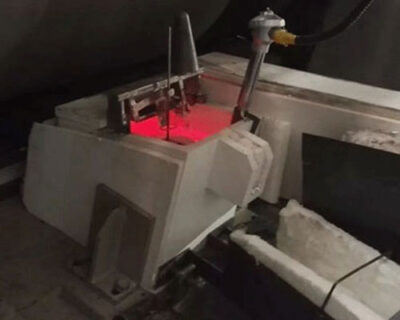
Genel olarak, besleme ucunun iki yarısının akış yukarısı kısımları arasındaki ara parça, döküm ucunun akış aşağı kenarları arasında istenen boşluğu korumak için yeterlidir. Gerekirse, akış yönünün yukarı kısmıyla akış yönünün aşağı kenarı arasındaki ara bir konumda bir veya daha fazla ek ara parça yerleştirilebilir. Bu tür ara parçalar kullanılırsa, besleme ucundan geçen metal akışını engellememek için makul ölçüde aerodinamik bir şekle sahip olmalıdır.
Ara parçalar arasındaki boşluk, sıvı metalin besleme ucunun iki yarısı arasındaki aralığa girmesini sağlar. Metal akış ucunun akışa karşı kısmındaki boşluğun kesit alanı, tercihen metal akış ucunun akış yönündeki kenarları arasındaki aralığın kesit alanından daha büyüktür. Bu, metalin uçtan akarken hızının azalmak yerine artmasını sağlar. Erimiş metalin akış yönünün başındaki kısım ile akış yönünün sonundaki kenar arasında aktığı boşluğun büyük ölçüde düz konik yapısı da, sürekli döküm makinesinin ucundan akan metalin hızındaki ani değişiklikleri en aza indirmek için idealdir. Böyle bir düzenleme, metal akışındaki süreksizliği en aza indirebilir ve sürekli döküm makinesi tarafından oluşturulan sacda safsızlıkların oluşmasını önleyebilir. Esas olarak düz iç yüzey ayrıca, elemanın akış aşağı kenarına yakın bölgede daha kalın olmasına ve mukavemetinin artmasına olanak tanır.