
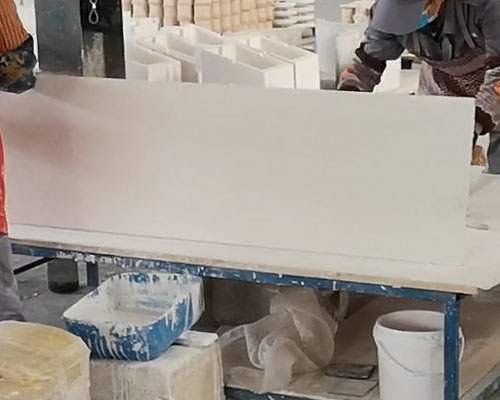
Sürekli döküm makinesinin besleme ucu, yaklaşık olarak eşit miktarda alümina ve silika içeren refrakter elyaf keçeden yapılmıştır ve kolloidal silika içeren bir çözelti barındırmaktadır. Lifin tipik bileşimi, yaklaşık ,21 alümina, ,41 silika ve yaklaşık %0,71 bor oksit ile sodyum oksittir.
Uygun bir keçe elde etmek için, bu lifler kolloidal silika dispersiyonu içeren bir sulu çözelti içinde dağıtılır. Elde edilen bileşim seyreltildiğinde, bileşim ağırlıkça yaklaşık 30% kolloidal silika katı maddesi içerir. Kolloidal silikanın ortalama parçacık boyutu yaklaşık 17 mikron veya parçacık başına ortalama yaklaşık 48 silikon atomudur. Kolloidal silika, pH değerinin yaklaşık 9,5 ila 10,5 aralığına ulaşması için sodyum hidroksit veya lityum hidroksit gibi yeterli miktarda alkali metal hidroksitler kullanılarak çözelti içinde stabilize edilir. Bileşim, ağırlıkça yaklaşık 22% kolloidal silika katı maddesi içeren bir çözelti oluşturmak üzere su ile seyreltilmiştir. Çözeltide, ağırlıkça yaklaşık 5 wt% lif içeren bir bulamaç oluşturmak üzere yeterli miktarda refrakter lifler dağıtılmıştır.
Bu bulamaç, geleneksel bir keçeleme işlemiyle refrakter liflerden oluşan bir örtü veya mat haline getirilir. Gözenekli keçe ağını bulamaca daldırın ve alt yüzeyini vakum makinesine bağlayın. Lifler, tercihen yaklaşık 2 1/2 cm kalınlığa kadar olan bir mat oluşturmak üzere elek yüzeyinde birikir. Bu şekilde oluşturulan keçe emme özelliğini korur, böylece pedin sıvı içeriği ağırlıkça yaklaşık 20%'ye ve kolloidal silika içeriği ağırlıkça yaklaşık 5%'ye düşürülür. Refrakter liflerden oluşan bir bulamacı vakum keçeleme yoluyla şekillendirilerek elde edilen keçe, erimiş metal besleme ucu bir sürekli döküm makinesinin.
Sürekli döküm makinesinin besleme ucunu oluşturmak için, bu ateşe dayanıklı keçeden uygun boyutta bir dikdörtgen kesin. Besleme ucunun bir parçasını oluşturmak için, 1 inç kalınlığındaki battaniyeden yaklaşık 15 cm genişliğinde ve 23 cm uzunluğunda bir dikdörtgen kesin. Battaniyenin bir yüzeyine, battaniyeyle aynı boyutta dikdörtgen bir cam elyaf kumaşı düzgünce yerleştirin. Tercihen, kumaşın dokuması sıkı olmalı ve dokuma arasında boşluk kalmamalıdır. Yüzeyde apayak cam kumaş kullanılır ve piyasada bulunan cam kumaş, keçeye yapıştırılmadan önce tercihen apayak maddesi temizlenmelidir. Apayak maddesi, örneğin cam kumaşı yaklaşık 250°C'de yarım saat pişirerek çıkarılabilir.
Keçenin diğer tarafını ince bir alüminyum folyo parçasıyla örtün. 1/4 ila 1/2 mm kalınlığında bir folyo uygundur. Battaniyeden sıvıyı çekmek için alüminyum folyoda birkaç “gözlem deliği” bırakabilirsiniz.
Ardından, cam elyafı ve alüminyum folyo ile lamine edilmiş refrakter battaniye kalıp boşluğuna yerleştirilir ve boşluk, buna uygun bir kalıpla kapatılır. Daha sonra, elyafları kırarak keçeyi sürekli döküm makinesinin besleme nozulunun bir kısmının istenen geometrisine göre sıkıştırmak için, montaj yeterli olmayan bir basınçla sıkıştırılır. Kapalı kalıptaki fazla sıvının, kapalı boşluktaki uygun bir tahliye deliğinden dışarı atılmasına izin verilir.
Ateş dayanıklı liflerden oluşan kaplama tabakası kapalı bir kalıp boşluğunda sıkıştırıldığında, kalıptaki maksimum sıkıştırma derecesinin, vakumla sinterlenmiş kaplama tabakasının orijinal kalınlığının yaklaşık 85%’sinden daha az olması tercih edilir. Sıkıştırma, orijinal kalınlığın yaklaşık 85%'sinden fazla olursa, refrakter elyafta aşırı ezilme ve kırılma meydana gelebilir ve bu da sıkıştırılmış malzemenin mukavemetinde önemli bir azalmaya yol açabilir.