
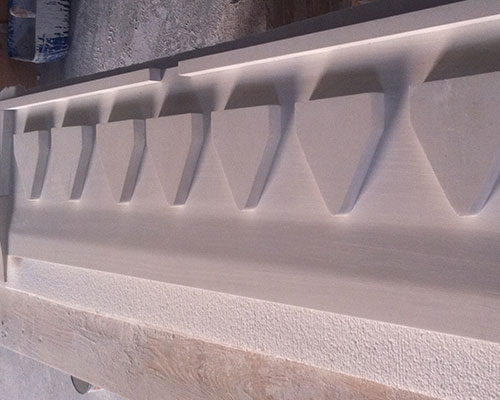
Sürekli döküm nozulu, refrakter elyaftan yapılmış keçenin sıkıştırılması ve kolloidal silika içeren bağlayıcının pıhtılaştırılmasıyla sert bir parça oluşturulmak suretiyle üretilir. Sürekli döküm nozulu, Seramik Elyaf Döküm Ucu, Döküm Ucu, Uç Boşluğu, Nozul Boşluğu, Döküm Spili, Alüminyum Silikat Seramik Döküm Ucu, Döküm Uçları ve Nozul olarak da adlandırılır.
Refrakter battaniyeyi istenen geometriye bastırdıktan sonra, kapalı kalıp ısıtılır ve battaniyede kalan çözeltideki su buharlaştırılır. Örneğin, battaniyeyi kapalı bir kalıp içinde yaklaşık iki saat boyunca yaklaşık 250°C ila 325°C arasında veya yaklaşık on saat boyunca yaklaşık 150°C'de ısıtmak uygundur. Bu işlem, silika içeren bir bağlayıcı ile birbirine bağlanmış, mukavemetli ve sert bir refrakter elyaf elemanı üretir. Refrakter keçeye lamine edilmeden önce, cam kumaş stabilize kolloidal silika içeren bir çözelti ile ıslatılmıştır. Dış yüzeyde, kolloidal silika içeren bir yapıştırıcı ile yapıştırılmış bir metal folyo bulunmaktadır.
Sürekli elyafın iç yüzeyindeki cam elyafı besleme döküm ucu Erimiş alüminyum ve benzeri maddelerin refrakter keçeyi aşındırmasını en aza indirir ve böylece sürekli döküm makinesi tarafından dökülen levhada parçacık dökülmesini en aza indirir. Sürekli döküm makinesinin nozülünün dışındaki metal folyo, bir nem bariyeri görevi görür ve bu sayede besleme ucunun kullanımı sırasında nemin refrakter keçeyle temas etmesini büyük ölçüde engeller.
Besleme ucunu oluşturmak için refrakter keçenin sıkıştırılması, besleme ucunun yüzeyinin iç bölgesindeki keçeden daha yoğun olmasına neden oluyor gibi görünmektedir. Cam elyafının takviye edici etkisiyle birleştiğinde, besleme başlığının mukavemeti artırılabilir ve kırılma riski en aza indirilebilir. Bu düzenleme sayesinde, asbestli kil bileşiminden oluşan önceki teknikte yer alan tek kullanımlık uca kıyasla, bu konfigürasyonda besleme ucunun dört veya daha fazla kez kullanılması beklenebilir.
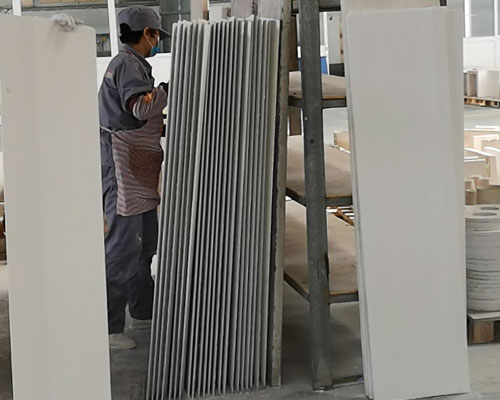
Refrakter keçenin sıkıştırılma derecesi, besleme ucunun akış yönündeki kenarına yakın kısımda, akış yönünün tersindeki kısma göre daha fazladır. Akış yönündeki kenar, akış yönünün tersindeki kısma göre çok daha fazla sıkıştırılmış olduğundan, yoğunluğu da önemli ölçüde daha yüksektir.
Akış yönünün başlangıcındaki kısma kıyasla, akış yönünün sonundaki kenar bölgesinde keçenin daha fazla sıkıştırılması, besleme ucunun fiziksel özellikleri üzerinde önemli bir etkiye sahiptir. Erimiş metalin erken katılaşmasının önlenmesi amacıyla, akış yönünün başlangıcındaki kısmın ısı iletkenliği, akış yönünün sonundaki ucun ısı iletkenliğinden önemli ölçüde daha düşüktür.
Besleme ucunun akış aşağı kenarının elastik modülü ve mukavemeti, daha yüksek yoğunluğu sayesinde büyük ölçüde artırılmıştır. Bu bölge, besleme ucunun en kolay kırılan kısmıdır ve bu performans artışı, sürekli döküm nozülünün ömrünü uzatmak açısından büyük önem taşımaktadır. Akış aşağı kenar kısmının daha yüksek mukavemeti, aynı zamanda en yüksek hıza sahip erimiş metalin aşındırıcı etkisine karşı da direnç gösterir.