
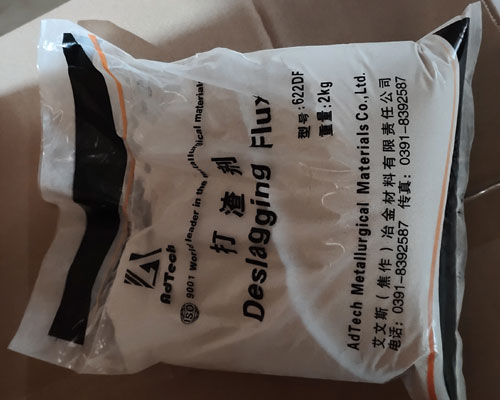
Bir oyuncu seçimi stüdyosunda yeterince zaman geçirirseniz, ilginç bir şey fark edeceksiniz:
İki tesis, aynı alüminyum alaşımını, aynı fırını, hatta aynı eriticiyi kullanabilir; ancak yine de tamamen farklı sonuçlar elde edebilir.
Aradaki fark genellikle malzeme değildir.
Mesele, eriyik maddenin nasıl işlendiğidir.
Alüminyum dökümde kullanılan akı, genellikle sıradan bir sarf malzemesi olarak görülür. Oysa gerçekte, eriyik temizliğini, metal geri kazanımını ve kusur oranlarını aynı anda doğrudan etkileyen birkaç araçtan biridir.
Bu sayfa, akı türlerini listelemekle ilgili değildir. Asıl konu, üretim ortamında neyin gerçekten işe yaradığıdır.
Akı Kullanıldığında Neden Alüminyum Dökümlerde Hâlâ Kusurlar Görülebilir?
Bu, fabrika müdürlerinin en sık sorduğu sorulardan biridir.
Sorun gerçekten akı mı?
Çoğu durumda, hayır.
Gerçek üretim gözlemlerine göre, kusurlar genellikle şu nedenlerden kaynaklanır:
- Bekletme süresince hidrojenin yeniden emilimi
- Oksit tabakalarının parçalanması ve eriyik içine yeniden katılması
- Cürufun zamanında temizlenmemesi
- Akı düzensiz bir şekilde uygulanıyor
👉 Flux genellikle suçlanır, ancak nadiren asıl neden budur.
Alüminyum Dökümde Flux Pratikte Aslında Ne İşe Yarar?
Teorik olarak düşünmek yerine, fırında neler olup bittiğine bakmak daha yararlıdır.
Flux, erimiş alüminyumla nasıl etkileşime girer?
Doğru şekilde uygulandığında, akı üç pratik işlevi yerine getirir:
- Kir ile metali birbirinden ayırır
Oksit tabakalarının ve kalıntıların kopmasına ve yüzeye çıkmasına yardımcı olur. - Bir çalışma yüzeyi katmanı oluşturur
Bu tabaka, daha fazla oksidasyonu önler ve eriyiği stabilize eder. - Sıyırma işlemi sırasında metal geri kazanımını artırır
Özellikle de yoğun cürufla uğraşırken.
👉 Önemli olan sadece kimya değil; bu etkileşimin ne kadar dengeli ve tutarlı bir şekilde gerçekleştiğidir.
Bir döküm hattında gerçekte ne tür akı maddeleri kullanılır?
Ders kitabındaki kategoriler yerine, işte bunların gerçek iş akışlarında nasıl kullanıldığı:
| Üretim Aşaması | Operatörlerin Gerçekte Ne Kullandıkları | Neden Önemli? |
|---|---|---|
| Erken erime | Oksit giderici akı | İlk oksit tabakasını kırar |
| Tamamen erimiş aşama | Arıtma akısı | Erimiş maddeyi içten temizler |
| Dökmeden önce | Cüruf giderici akı | Metal geri kazanımını artırır |
| Tutma / aktarım | Kapak akısı | Yeniden oksidasyonu önler |
👉 Çoğu üretim hattında bunlar isteğe bağlı değildir; erime koşullarına göre birleştirilirler.
Bu iş akışı, teorik bir sınıflandırmadan ziyade dökümhanelerde yaygın olarak uygulanan yöntemleri yansıtmaktadır.
İşleri Gereğinden Fazla Karmaşıklaştırmadan Hangi Akı Kullanılacağını Nasıl Anlarsınız?
Doğru akı seçmenin en basit yolu nedir?
Ürün isimlerini unutun. Erimeye bakın.
Üç soru sorun:
- Yüzey “kirli” veya dengesiz mi görünüyor? → oksit giderici akı kullanın
- Daha sonra gözeneklilik sorunları ortaya çıkar mı? → Arıtma akısı kullanmanız gerekir
- Cürufta çok fazla metal mi birikmiş? → cüruf giderici akı kullanın
Ayrıca şu konudaki kapsamlı kılavuzumuzu da inceleyebilirsiniz: alüminyum eritme akısı daha iyi anlamak için how different flux types are selected under various conditions.
How Should Flux Actually Be Applied on the Furnace?
This is where most of the difference happens.
Why does application method matter more than flux type?
Because flux only works where it touches.
| Uygulama Yöntemi | What Happens in Reality |
|---|---|
| Anlık damping | Only partial reaction |
| Even spreading | Full surface coverage |
| Over stirring | Breaks oxide into melt |
| Light mixing | Helps controlled reaction |
👉 The biggest mistake seen in plants:
Dumping flux in one spot and expecting full coverage
How Much Flux Is Enough (Without Wasting It)?
There is no perfect number—but there is a practical range.
| Erime Koşulu | Realistic Usage Range |
|---|---|
| Clean ingot | 0.2% – 0.3% |
| Mixed returns | 0.3% – 0.5% |
| Dirty scrap | 0.5% – 0.8% |
👉 What matters more than quantity:
- Consistency
- Zamanlama
- Coverage
These ranges come from real casting operations rather than lab conditions.
For a more detailed step-by-step guide, you can refer to our article on how to use aluminum flux effectively in real casting operations.
What Are the Most Common Mistakes with Aluminum Casting Flux?
Why do some plants use more flux but get worse results?
Because of these patterns:
- Adding flux too early → reaction wasted
- Not removing slag → contamination returns
- Using one flux for everything → inefficient
- Ignoring temperature → unstable reactions
👉 Flux cannot fix a poor process. It only works inside a controlled one.
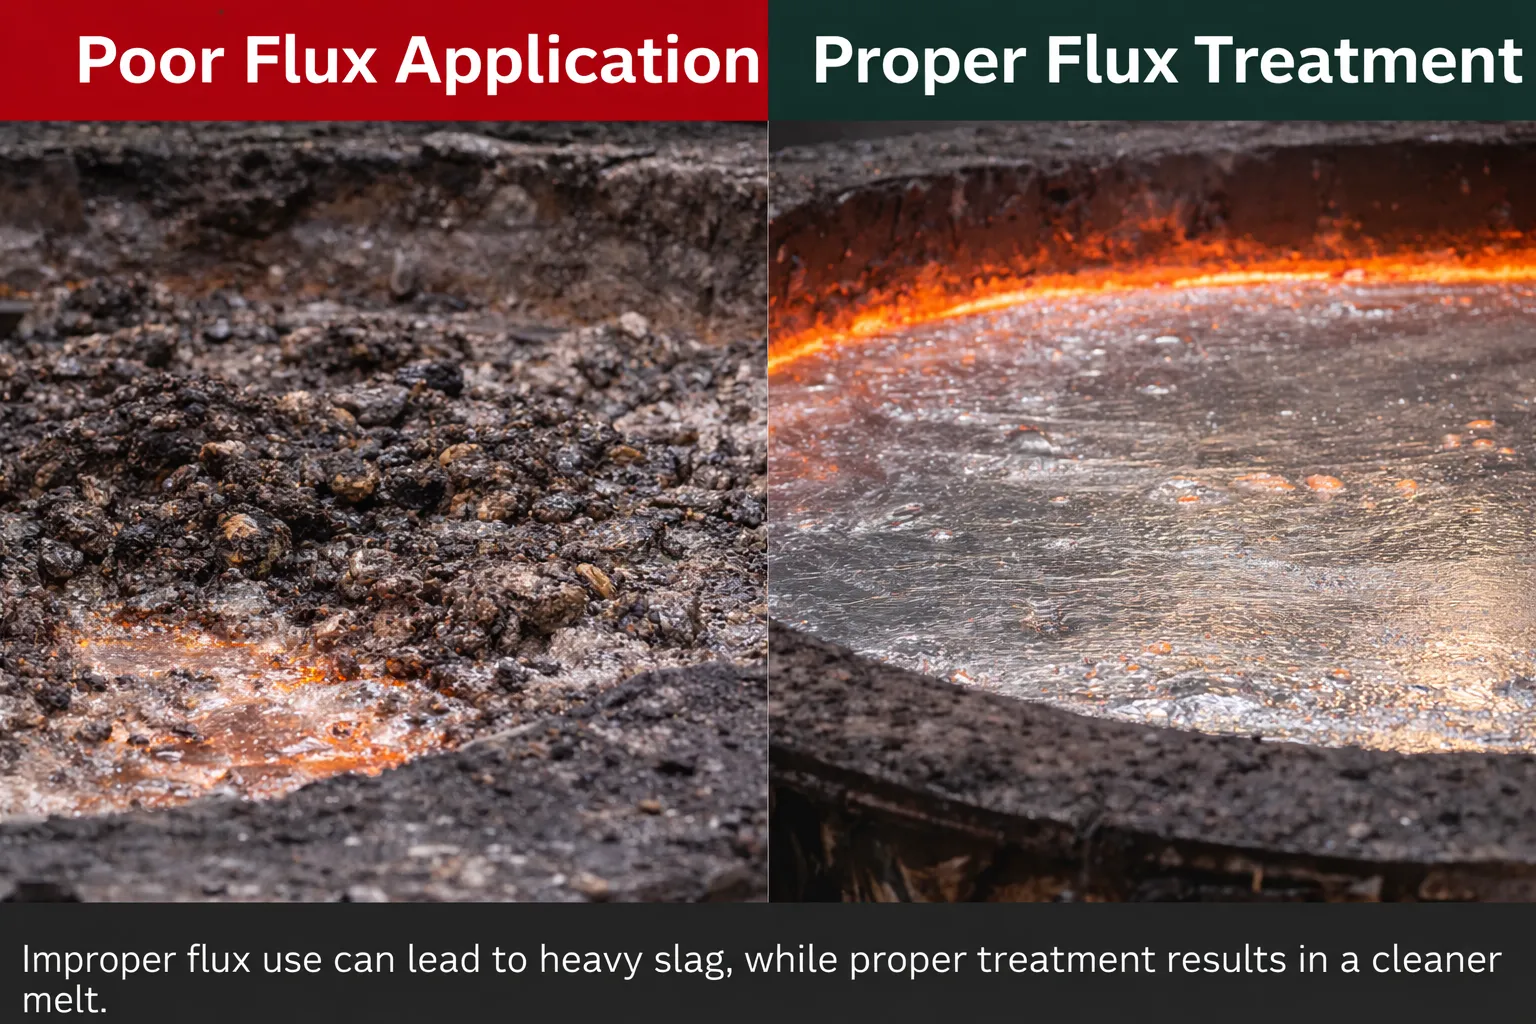
Real Case: When Changing the Method Worked Better Than Changing the Flux
A casting plant in Southeast Asia was facing:
- Increasing porosity
- High dross levels
- Rising flux consumption
Their initial assumption: the flux quality was inconsistent.
After reviewing the process, three issues were identified:
- Flux was added before full melting
- It was dumped in one area
- Slag was left too long on the surface
Adjustments made:
- Switched to full surface spreading
- Standardized addition timing
- Reduced unnecessary stirring
👉 Within one production cycle:
- Porosity dropped noticeably
- Slag became easier to remove
- Flux usage decreased by around 10–15%
Operator feedback:
“We didn’t change the product. We changed how we used it—and that made the difference.”
How Can You Get More Stable Results from Flux Use?
What actually makes flux performance consistent?
| Faktör | What Experienced Operators Focus On |
|---|---|
| Sıcaklık | Keep it stable, not just high |
| Zamanlama | Add after full melting |
| Coverage | Always even, never localized |
| Cüruf giderme | Immediate, not delayed |
👉 Stability beats optimization.
Where Does Flux Fit in Modern Aluminum Casting Today?
Flux is no longer used alone.
In most modern setups, it works alongside:
- Degassing units
- Seramik köpük filtreler
- Controlled transfer systems
👉 According to general guidance from industry bodies such as The Aluminum Association, melt cleanliness is achieved through combined treatment—not a single step.
Conclusion: Flux Is Only as Good as the Process Around It
If there’s one takeaway from real casting operations, it’s this:
👉 Flux doesn’t create quality—it supports it.
Plants that get consistent results don’t just “use flux.”
They control when, where, and how it interacts with the melt.
AdTech'te , biz sadece akı ürünleri tedarik etmekle kalmıyoruz; her bir müşterimizle yakın işbirliği içinde çalışarak onların özel üretim koşullarını anlamaya ve doğru malzemeleri, uygulama yöntemlerini ve süreç optimizasyonunu bir araya getiren kişiye özel çözümler sunuyoruz.
şunu yapabilirsiniz bize ulaşın bir ücretsiz fiyat teklifi ve teknik destek.
Sık Sorulan Sorular
1. What is flux for aluminum casting mainly used for?
To improve melt cleanliness, remove impurities, and stabilize the casting process.
2. Why does flux sometimes seem ineffective?
Usually due to poor application, incorrect timing, or lack of slag removal.
3. Is more flux always better?
No. Excess flux can increase slag and reduce efficiency.
4. When is the best time to add flux?
After full melting, depending on the flux type.
5. Can one flux be used for all situations?
Not effectively. Different stages require different flux functions.
6. How does flux affect aluminum recovery?
Proper use reduces metal loss during slag removal.
7. Does flux remove hydrogen completely?
It helps, but is usually combined with degassing.
8. What causes high slag even with flux?
Overuse, poor application, or dirty raw materials.
9. Is flux necessary for clean ingot aluminum?
Less critical, but still useful for consistency.
10. What is the biggest mistake in flux use?
Uneven application and poor timing.