
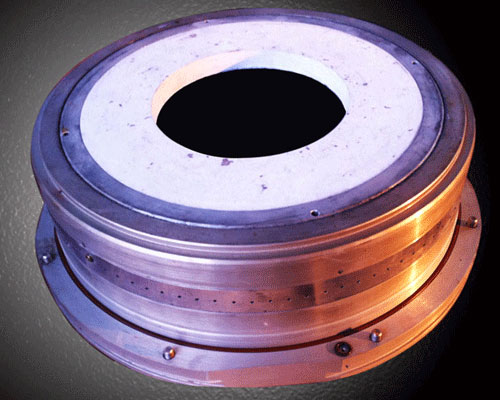
Pnömatik ve havalı kayma dökümü, günümüzün gelişmiş külçe şekillendirme yöntemlerini temsil eden yüksek kaliteli külçeler üretilebilir. Bununla birlikte, bu döküm yöntemi hava basıncındaki değişikliklere daha duyarlıdır; hava basıncının hassas bir şekilde kontrol edilmesi gerekir ve döküm gazının kalitesi konusunda daha yüksek gereklilikler söz konusudur. Su içeriği ne kadar düşükse, o kadar iyidir. Kullanılan gözenekli grafit halka hızlı bir şekilde tükenir ve pahalıdır. Ayrıca, döküm teknolojisi zorlu olup, ustalaşılması zordur.
Pnömatik sıcak üst döküm, belirli bir basınçtaki gazın sıcak üst kapak ve kristalleştirici; buradaki basıncı, eriyik maddenin statik basıncıyla tam olarak dengede olup, eriyik madde ile kalıp duvarı arasında bir hava boşluğu oluşturur. Erimiş malzeme, aşağı kayarak katılaşarak şekillenmek için bu hava boşluğuna dayanır; böylece kalıbın temas yoluyla ısı iletimi önemli ölçüde azalır (1 soğutma), külçenin yüzeyi pürüzsüz hale gelir, soğutulmuş tabaka sığlaşır ve iç kristal yapı da iyileştirilir.
Hava kaymalı sıcak üst ile hava basınçlı sıcak üst arasındaki fark, kalıba mikro gözenekli bir grafit halkasının yerleştirilmiş olmasıdır; yağ ve gaz, grafit halkasının aralığından geçerek bir hava boşluğu oluşturur ve bu boşluk, eriyik maddenin aşağı kaymasını, katılaşmasını ve şekillenmesini destekler; bu sayede yüksek kaliteli döküm külçeleri üretilebilir.
Hava Kaymalı Dökümün Avantajları
- Külçenin yüzey kalitesi mükemmeldir. Birincil soğutma zayıflatılıp ikincil soğutma güçlendirildikçe, sıvı boşluğu daha düz bir hal alır; bu da yüzey ayrışmasından kaynaklanan kusurların oluşması için gerekli koşulları temelde ortadan kaldırır. Külçenin üst kısmında hâlâ sıcak bir kapak bulunduğundan, döküm hızı artırıldığında tabaka oluşumu olasılığı büyük ölçüde azalır. Külçe kabuğu ile kalıp duvarı arasındaki yağ/gaz yağlama tabakası sayesinde, yüzey çatlakları ve çiziklerin oluşma eğilimi de büyük ölçüde azalır. Bu nedenle, hava kaymalı döküm külçelerinin yüzey kalitesi, sıcak üst dökümün yüzey kalitesinden daha iyidir.
- Külçe çatlama eğilimi azalır. Sıvı boşluğun daha düz bir şekle sahip olması, termal gerilim dağılımını daha homojen hale getirir ve külçe çatlama eğilimini azaltır. Daha yüksek bir döküm hızı kullanılabilir; bu da üretim verimliliğini artırır.
- Tane yapısı daha ince ve homojendir. Soğuma mukavemetinin artması ve döküm hızının yükselmesi, kütüğün ortalama kristalleşme hızını artırır. Bu nedenle, kütüğün kristal yapısı daha ince ve homojendir; bu da kütüğün genel performansını iyileştirir.
- İşgücü yoğunluğu düşüktür.