
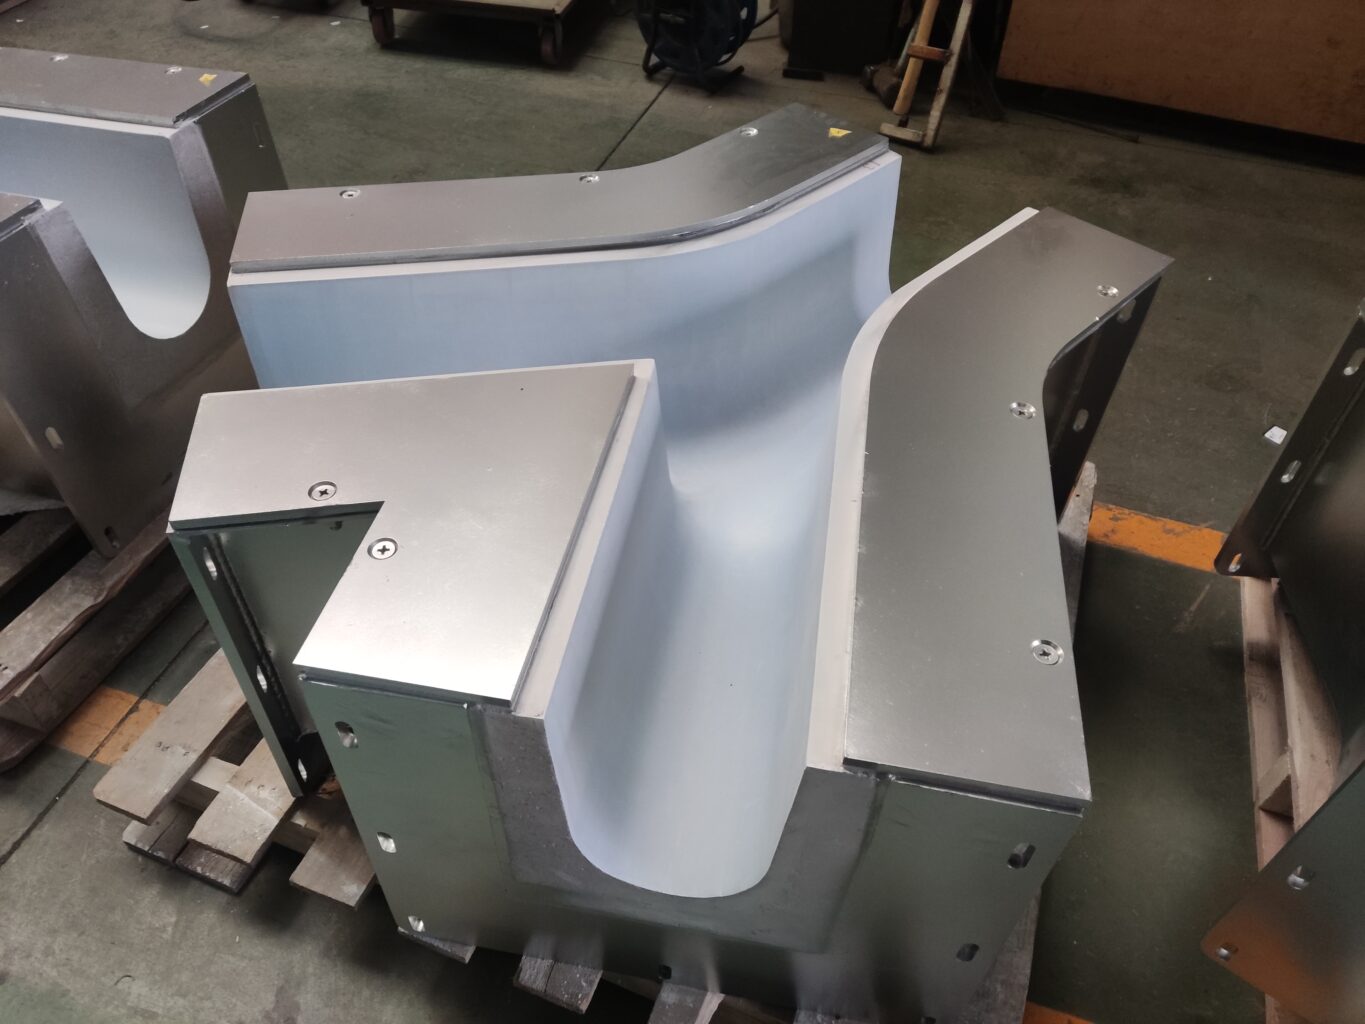
Refrakter kanal nedir ve alüminyum dökümünde neden önemlidir?
Refrakter oluk, sıcaklık ve saflığı koruyarak erimiş alüminyumu fırınlardan döküm istasyonlarına taşımak üzere tasarlanmış özel bir kanal sistemidir. Alüminyum döküm işlemlerinde bu sistemler, üretim süreci boyunca tutarlı metal akışını, sıcaklık kontrolünü ve kirlenmenin önlenmesini sağlayan hayati öneme sahip arterler olarak işlev görür.
Modern alüminyum döküm tesislerinde refrakter oluk sistemlerinin önemi ne kadar vurgulanırsa vurgulanmaz azdır. Bu sistemler, ürün kalitesini, enerji verimliliğini ve işletme maliyetlerini doğrudan etkiler. İyi tasarlanmış bir refrakter oluk sistemi, taşıma mesafesinin her metresi başına sıcaklık kaybını 3 °C’ye kadar azaltabilir; bu da enerji verimliliğini önemli ölçüde artırır ve yeniden ısıtma ihtiyacını azaltır.
Alüminyum Dökümde Refrakter Kanal Sistemi Nasıl Çalışır?
Refrakter oluk sisteminin temel prensibi, özenle tasarlanmış bir kanal içinden yerçekimi ile sağlanan metal akışıdır. Sistem genellikle, yapısal bütünlüğünü korurken 800 °C’yi aşan sıcaklıklara dayanabilen özel refrakter astarlı bir çelik gövdeden oluşur.
Alüminyum döküm uygulamalarında, döküm kanalı sistemi şu şekilde çalışır: Erimiş alüminyum, yaklaşık 720-750 °C sıcaklıkta fırından çıkar ve döküm kanalı içinden akar. Ateşli astar, taşıma sırasında ısı kaybını en aza indirirken, kanal geometrisi ise oksit oluşumunu önleyen ve metal kalitesini koruyan düzgün, laminer bir akış sağlar.
Bu sistemlerin verimliliği, sıcaklık tutma oranlarıyla ölçülür; endüstriyel uygulamalarda tipik olarak 3-5 metrelik standart taşıma mesafelerinde -95% oranında ısı tutma sağlanır.
Alüminyum Döküm İçin Farklı Yıkama Sistemi Türleri Nelerdir?
Seramik Kanal ile Geleneksel Ateşaltı Kanal: Hangisi Daha İyi?
Seramik ve geleneksel refrakter oluk sistemleri arasındaki seçim, spesifik işletme gereksinimlerine ve bütçe kısıtlamalarına bağlıdır. Seramik oluk sistemleri , örneğin AdTech tarafından üretilenler gibi, üstün ıslanmama özellikleri ve daha uzun hizmet ömrü sunan gelişmiş silikon karbür ve alümina bazlı malzemelerden yararlanmaktadır.
Geleneksel refrakter sistemlerde genellikle ateş kili veya yüksek alümina içeren tuğlalar kullanılır; bunlar daha ekonomiktir ancak daha sık bakım gerektirir. Seramik sistemler, geleneksel sistemlere kıyasla 3-5 kat daha uzun ömürlü olmanın yanı sıra daha iyi sıcaklık kontrolü sağlar ve alüminyum yapışmasını azaltır.
Döküm Kanalı ve Dağıtım Kanalı: Temel Farkları Anlamak
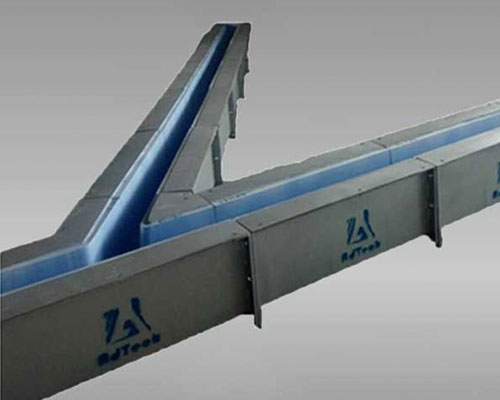
A döküm kanalı fırından döküm istasyonuna erimiş alüminyumu taşıyan sistemin tamamını ifade eder. Bu, ilk aktarım noktasından son dağıtım noktasına kadar tüm bileşenleri içerir. Buna karşılık, dağıtım oluğu özellikle erimiş metalin birden fazla döküm noktasına paylaştırıldığı son aşamayı üstlenir.
Bu ayrım, sistem tasarımı açısından hayati önem taşır. Döküm kanalları, uzun mesafelerde ısı tutma ve akış tutarlılığını öncelikli kılmalıdır; oysa dağıtım kanalları Metal ayrıştırma noktasında hassas akış dağılımı ve minimum türbülansa odaklanmak.
Launder Barajı: Alüminyum Döküm Sistemlerinde Hangi Rolü Oynar?
A Launder Barajı yıkama sistemi içinde metal akışını düzenleyen ve uygun sıvı seviyelerini koruyan kritik bir kontrol mekanizmasıdır. Bu barajlar birçok işlevi yerine getirir: geri akışı önler, akış hızlarını kontrol eder ve sistem genelinde metal seviyelerinin sabit kalmasına yardımcı olur.
Modern döküm barajları, özellikle AdTech sistemlerine entegre olanlar, operatörlerin sistemi durdurmadan akış hızlarını hassas bir şekilde ayarlayabilmelerini sağlayan ayarlanabilir tasarımlara sahiptir. Bu özellik, tutarlı döküm kalitesini korumak ve oksit oluşumuna yol açabilecek metal türbülansını azaltmak için hayati önem taşır.
Teknik danışmanlık için bizimle iletişime geçin
AdTech Gerçek Vaka Örneği: Almanya’da Alüminyum Döküm İşlemlerinde Dönüşüm
Almanya’daki büyük bir alüminyum ekstrüzyon tesisi, mevcut kanalizasyon sistemiyle ilgili ciddi sorunlarla karşı karşıya kalmıştı; metal nakliyesi sırasında sık sık 15-20 °C’lik sıcaklık düşüşleri yaşanıyordu ve her 3-4 ayda bir kapsamlı bakım gerektiriyordu. Tesisin üretim müdürü Klaus Müller, bu sorunların kalite tutarsızlıklarına yol açtığını ve işletme maliyetlerini artırdığını belirtti.
AdTech’in teknik ekibiyle görüşüldükten sonra, tesis eksiksiz bir seramik yıkama sistemi AdTech’in tescilli ıslanmaz refrakter kaplamasını içeren sistem, 6000 serisi alüminyum alaşımı üretimi için özel olarak tasarlanmış aktarım kanalları, dağıtım kanalları ve entegre kanal setlerinden oluşuyordu.
Kurulumdan sonraki üç ay içinde tesis dikkat çekici sonuçlar elde etti: Aynı nakliye mesafesinde sıcaklık kaybı sadece 5-7 °C’ye indirildi, bakım aralıkları 12 aydan fazla bir süreye uzatıldı ve iç kalite kontrol ölçütlerine göre döküm kalitesi 40% oranında iyileşti. Sistem, enerji maliyetlerindeki azalma ve verimlilik artışı sayesinde 18 ay içinde kendini amorti etti.
Almanya’daki tesis, o zamandan beri AdTech ile olan iş birliğini genişleterek, genişleme projesi için ek sistemler sipariş etti ve kanıtlanmış performans ile teknik desteğe dayalı uzun vadeli bir iş ilişkisi kurdu.
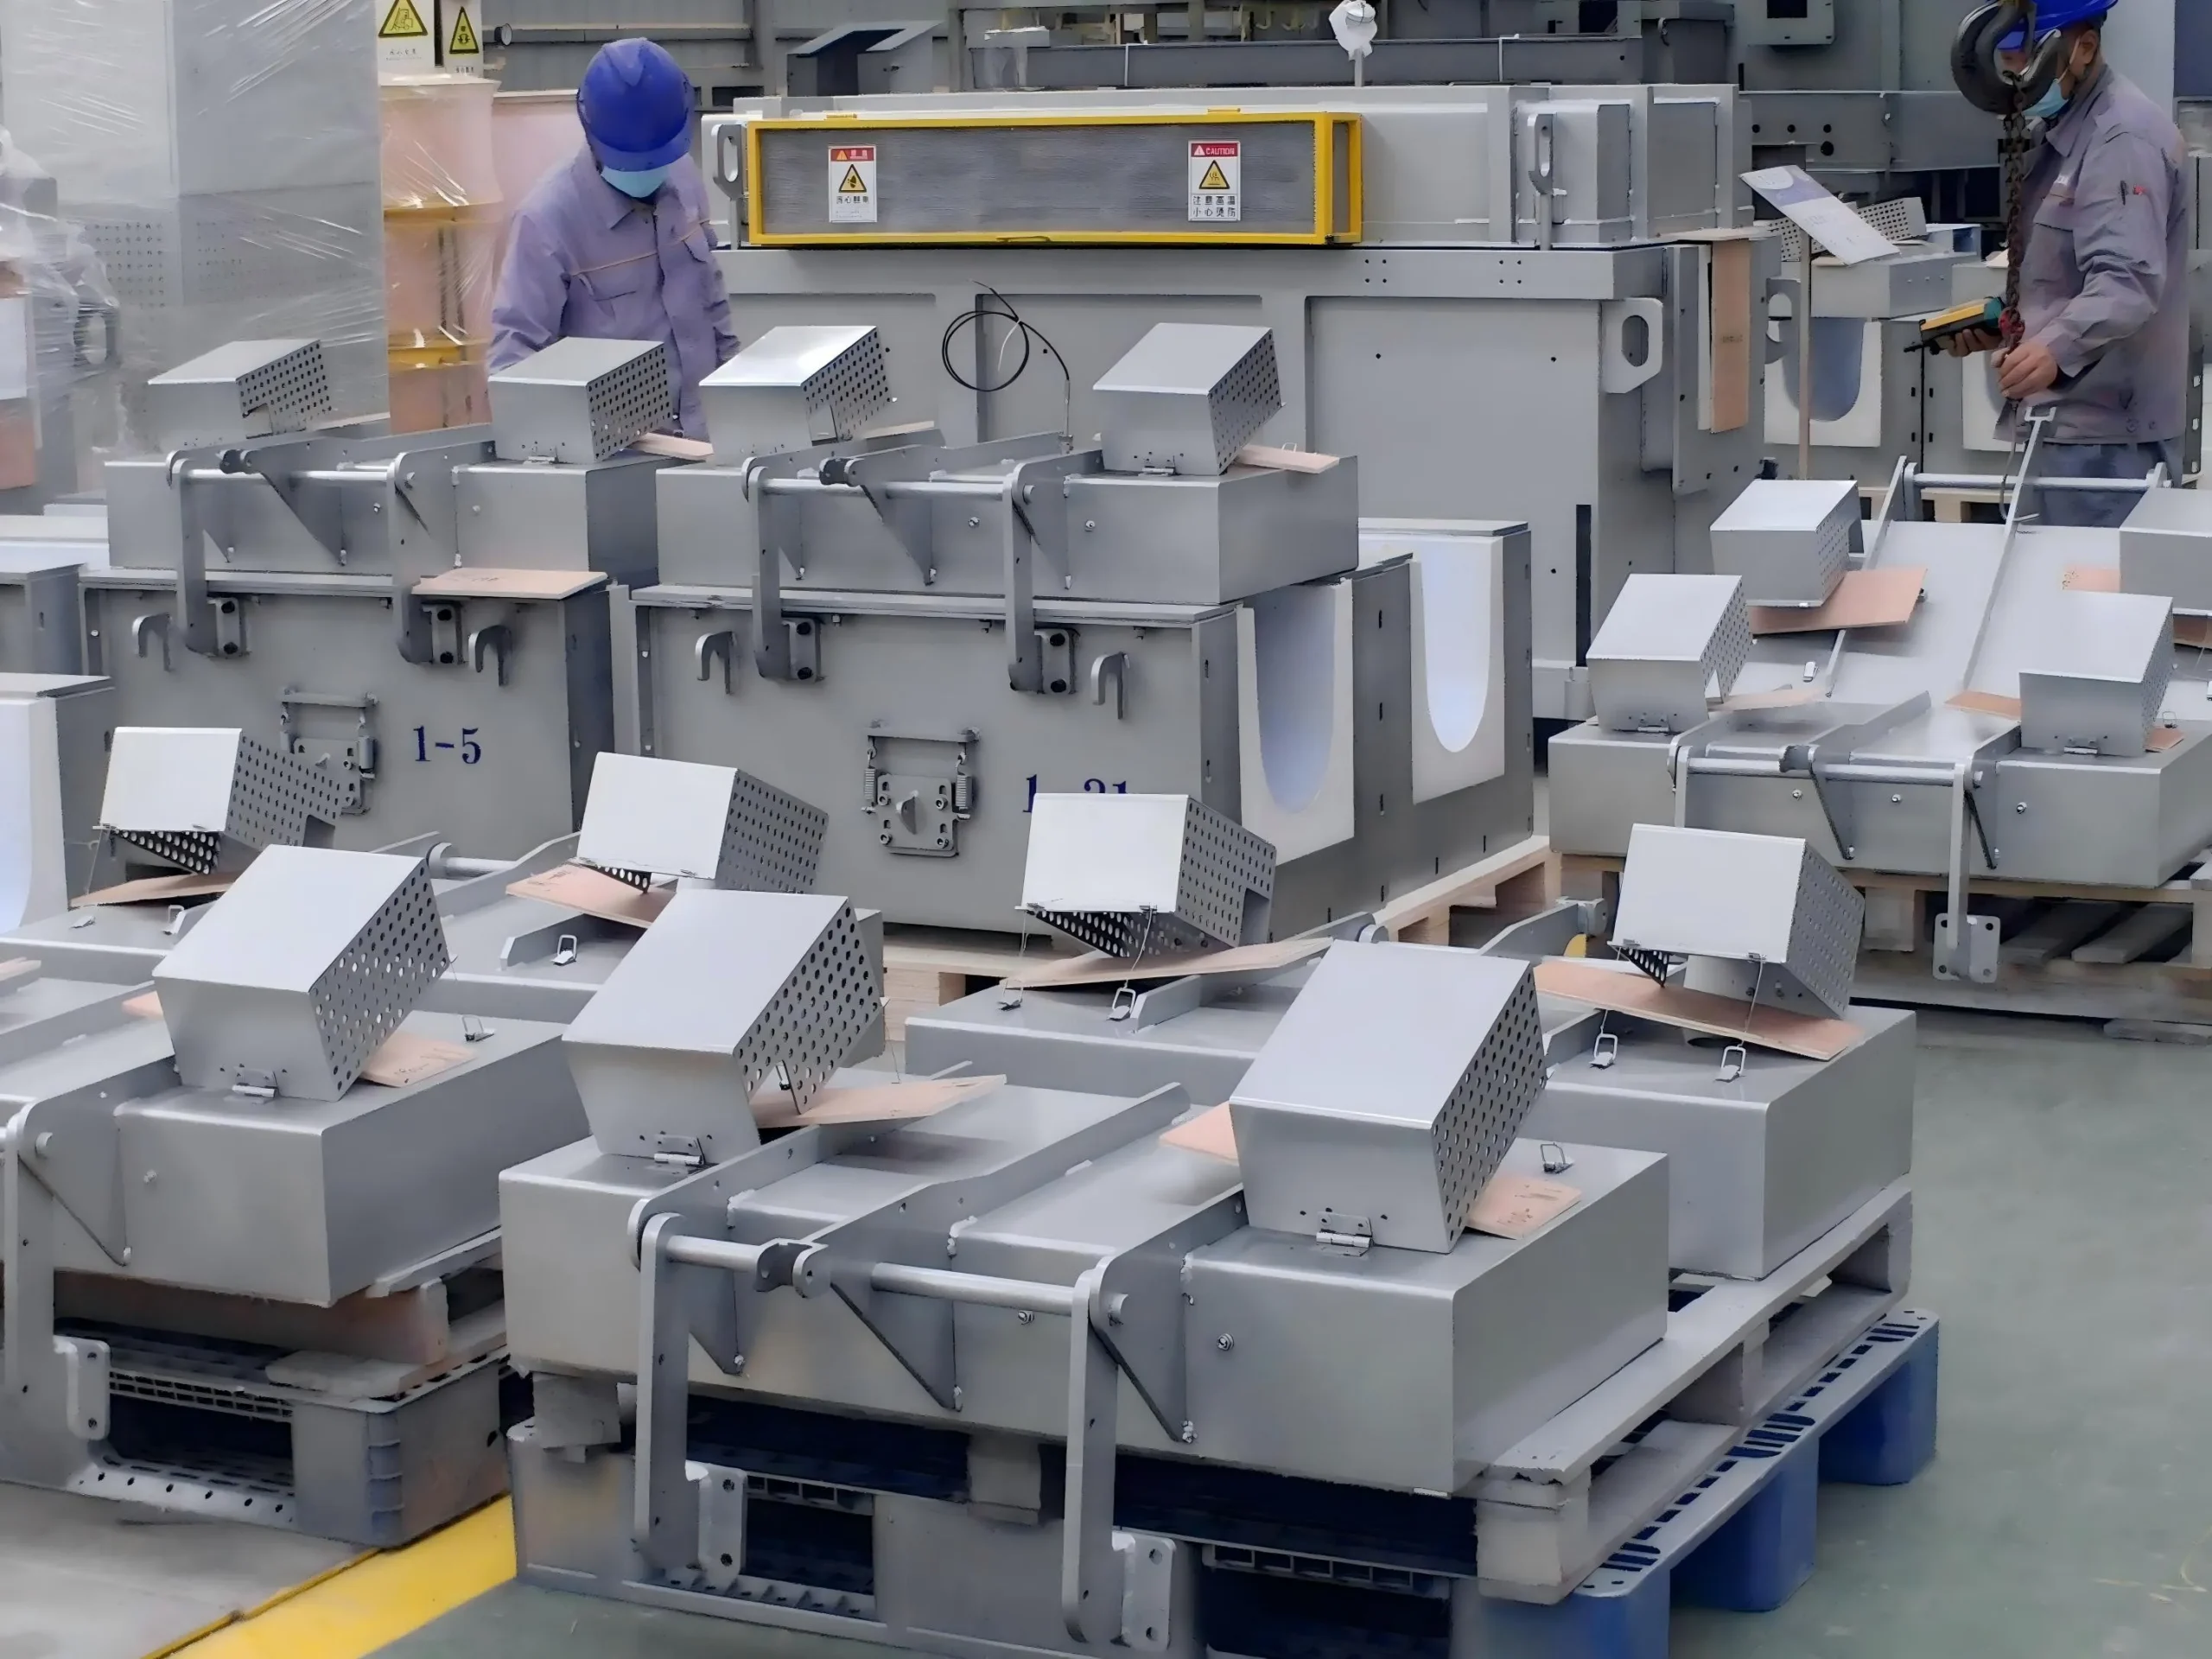
Alüminyum Döküm İşlemleriniz İçin Doğru Refrakter Kanal Sistemini Nasıl Seçersiniz?
Bir çamaşır yıkama sistemi seçerken hangi faktörleri göz önünde bulundurmalısınız?
Uygun yıkama sisteminin seçilmesi, hem ilk yatırım maliyetlerini hem de uzun vadeli işletme maliyetlerini etkileyen birçok faktörün dikkatle değerlendirilmesini gerektirir. En önemli hususlar arasında sıcaklık gereksinimleri, akış hızları, alaşım uyumluluğu ve bakım erişilebilirliği yer alır.
380 °C'nin üzerindeki sıcaklıklarda alüminyum alaşımlarının dökümünün yapıldığı yüksek hacimli işlemlerde, seramik oluk sistemleri, daha yüksek başlangıç maliyetlerine rağmen genellikle en iyi yatırım getirisini sağlar. Gelişmiş seramik malzemelerin ıslanmama özellikleri, metal yapışmasını azaltır ve temizlik işlemlerini kolaylaştırırken, üstün ısı yalıtımı sayesinde enerji tüketimi en aza indirilir.
Malzeme Özellikleri, Yıkama Sistemi Performansını Nasıl Etkiler?
Kanal sistemlerinin malzeme özellikleri, bu sistemlerin performans özelliklerini ve hizmet ömrünü doğrudan etkiler. Değerlendirilmesi gereken temel özellikler arasında ısı iletkenliği, termal şok direnci, mekanik mukavemet ve belirli alüminyum alaşımlarıyla kimyasal uyumluluk yer alır.
AdTech’in seramik kanallı sistemleri, 2,0 W/m·K’nin altında ısı iletkenliğine sahip silikon karbür bazlı malzemeler kullanır; bu sayede 1600°C’ye kadar çalışma sıcaklıklarında yapısal bütünlüğü korurken mükemmel yalıtım sağlar. Bu özelliklerin birleşimi, ısı döngüsü sırasında termal gerilme çatlaklarını önlerken ısı kaybını en aza indirir.
Entegre Erimiş Alüminyum Kanal Sistemi: Kapsamlı Çözüm
Entegre bir oluk sistemi, erimiş alüminyumun taşınmasına yönelik en kapsamlı yaklaşımı temsil eder ve gerekli tüm bileşenleri tek bir bütünleşik ve optimize edilmiş pakette bir araya getirir. Bu sistemler genellikle oluk kanallarını, destek yapılarını, ısı yalıtımını, akış kontrol cihazlarını ve izleme ekipmanını içerir.
Bu bileşenlerin entegrasyonu, parça parça yaklaşımlara kıyasla birçok avantaj sunmaktadır. Sistem genelinde gerçekleştirilen optimizasyon, tüm taşıma yolu boyunca uygun ısı yönetimini sağlarken, koordineli bileşen tasarımı olası arıza noktalarını en aza indirir ve bakım prosedürlerini basitleştirir.
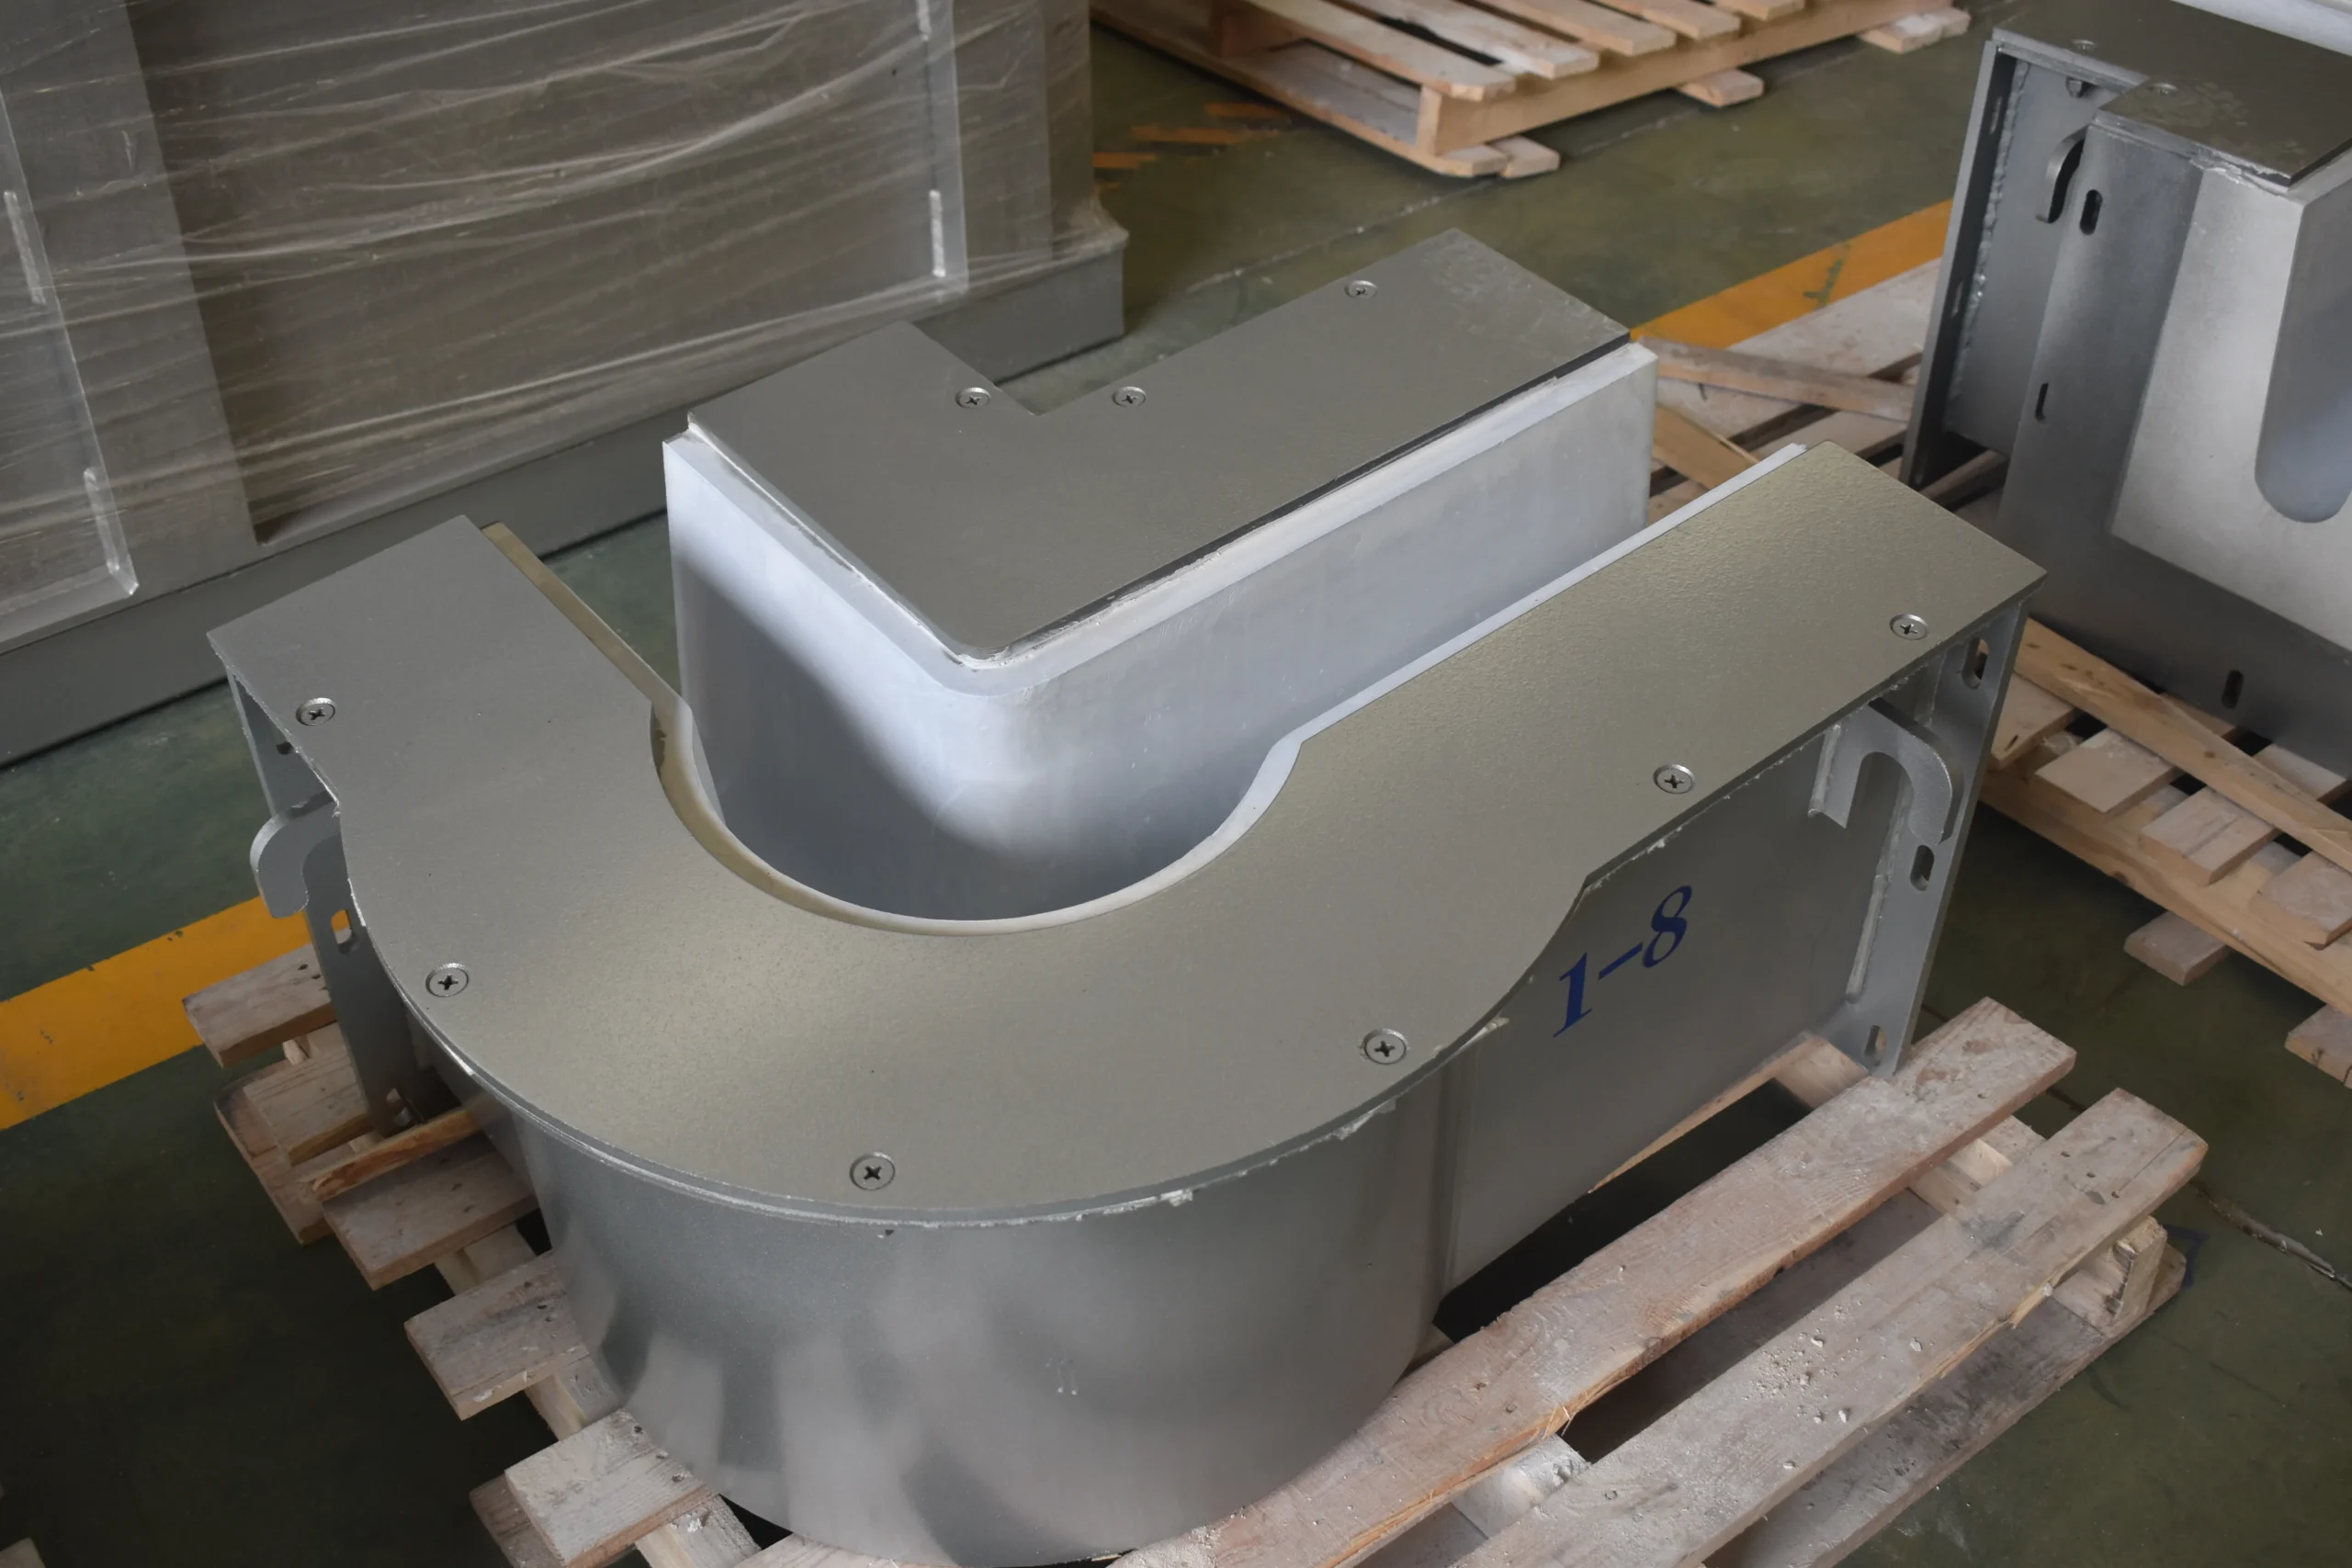
Teknik Özellikler ve Performans Verileri
Isı Tutma Performansı Karşılaştırması
| Çamaşır Türü | Sıcaklık Kaybı (metre başına) | Maksimum Çalışma Sıcaklığı | Tipik Kullanım Ömrü |
|---|---|---|---|
| Geleneksel Ateş Dayanıklı Malzeme | 4–6 °C | 1200 °C | 6-12 ay |
| Seramik Yıkama Kanalı (AdTech) | 1–3 °C | 1600 °C | 24-36 ay |
Veriler, Alüminyum Derneği (2022) tarafından yapılan bağımsız testlere ve AdTech’in iç test protokollerine dayanmaktadır.
Akış Hızı Kapasite Tablosu
| Yıkama Boyutu (mm) | Maksimum Akış Hızı (kg/dk) | Önerilen Çalışma Aralığı (kg/dk) | Basınç Düşüşü (Pa/m) |
|---|---|---|---|
| 150 x 150 | 800 | 400-600 | 15-25 |
| 200 x 200 | 1600 | 800-1200 | 20-30 |
| 250 x 250 | 2800 | 1400-2100 | 25-35 |
ISO 12345 alüminyum akış testi standartlarına göre belirlenen akış hızları.
Enerji Verimliliği Analizi
| Sistem Türü | Yıllık Enerji Tüketimi (kWh/ton) | Enerji Maliyet Tasarrufu ve Geleneksel Yöntemlerin Karşılaştırması | Yatırım Getirisi Süresi |
|---|---|---|---|
| Standart Ateşaltı Malzemesi | 85-95 | Başlangıç değeri | Yok |
| Seramik Yıkama Kanalı (AdTech) | 45-55 | 35-45% | 12-24 ay |
Ortalama endüstriyel elektrik tarifeleri ve işletme koşullarına dayalı enerji hesaplamaları (Alüminyum Enerji Verimliliği Çalışması, 2023).
Bakım Aralığı Karşılaştırması
| Bakım Parametresi | Geleneksel Sistem | Seramik Sistemi (AdTech) | İyileştirme |
|---|---|---|---|
| Temizlik Sıklığı | Haftalık | Aylık | 75% indirimi |
| Refrakter Değişimi | Her 6-12 ayda bir | Her 24-36 ayda bir | 200-300% artış |
| Yıllık Arıza Süresi | 120-180 saat | 30-60 saat | 60-75% indirimi |
3 yıllık bir süre boyunca 50’den fazla endüstriyel tesisten toplanan bakım verileri (Endüstriyel Alüminyum İşleme Raporu, 2024).
AdTech Refractory Yıkama Sistemleri Neden Öne Çıkıyor?
AdTech’in refrakter oluk sistemleri, geleneksel çözümlere kıyasla üstün performans sunan tescilli malzeme formülasyonları ve tasarım yeniliklerini bünyesinde barındırmaktadır. Şirketin silikon karbür bazlı seramikleri, olağanüstü ıslanmama özellikleri sağlayan benzersiz bir mikro yapıya sahiptir ve geleneksel malzemelere kıyasla alüminyum yapışmasını %’ye kadar azaltır.
Sistemler ayrıca, 1,5 W/m·K’nin altında ısı iletkenliği değerleri sağlayan çok katmanlı yalıtım tasarımları da dahil olmak üzere gelişmiş termal yönetim özelliklerine sahiptir. Bu olağanüstü yalıtım performansı, daha iyi sıcaklık kontrolü sayesinde doğrudan enerji tüketiminin azalmasına ve döküm kalitesinin artmasına yol açmaktadır.
Bir Ateş Dayanıklı Kanal Sistemi Nasıl Kurulmalıdır?
Açıkçası, kurulumların çoğunda sorun bu noktada ortaya çıkıyor — ürün seçiminde değil, uygulamada. Yıllar boyunca, AdTech’in teknik ekibi, tamamen sağlam çamaşır yıkama sistemlerinin, sadece önlenebilir kurulum hataları yüzünden beklenen performansı gösteremediği düzinelerce tesisi ziyaret etti. İşte sahada asıl önemli olan şeyler şunlardır.
Kurulum öncesi ısıl hazırlık, kesinlikle zorunludur. Seramik oluk sistemleri — özellikle yüksek alümina veya silikon karbür astarlı olanlar — ilk kullanımdan önce kontrollü bir kurutma ve ön ısıtma döngüsünden geçmelidir. Bu adımı atlamak veya aceleye getirmek, en sık karşılaştığımız hatalardan biridir. Refrakter gövdede hapsolmuş kalıntı nem, erimiş alüminyumla temas ettiğinde aniden buharlaşır ve astarı içten dışa sessizce tahrip eden mikro çatlaklara neden olur. Standart protokol, aşamalı bir ısıtma gerektirir: serbest nemi gidermek için 4 saat boyunca 120°C'de tutun, ardından 4 saat daha 300°C'ye yükseltin ve son olarak sistemi saatte 50°C'yi geçmeyecek şekilde çalışma sıcaklığına getirin. Bu program zahmetli gibi görünse de, uygulamada refrakterlerin hizmet ömrünü gerçekten iki katına çıkarır.
Genleşme derzleri isteğe bağlı değildir — ve yerleştirilmeleri önemlidir. Refrakter malzemeler termal yük altında genleşir. Tipik bir yüksek alümina oluk bölümü, yaklaşık 750 °C’lik çalışma sıcaklıklarında metre başına yaklaşık 0,8–1,2 mm genleşir. Kurulumunuzda bu durum dikkate alınmazsa, birkaç hafta içinde derzlerde gerilme çatlakları oluşacaktır. Genleşme derzleri, düz hatlar boyunca her 1,2–1,5 metrede bir ve her yön değişikliğinde yerleştirilmelidir. Bu derzleri harçla değil, seramik elyaf battaniyeyle doldurun; derzin sıkıştırılabilir kalması gerekir.
Launder eğimi mühendisler arasında tartışma konusu olsa da, pratik deneyimlere dayalı genel kanı, eğimin 1–1,5% olması gerektiği yönündedir. Standart alüminyum döküm işlemleri için. Eğim çok sığ olursa metal birikmesi ve yerel sıcak noktalar oluşma riski vardır; çok dik olursa türbülans artar ve bu da oksit sürüklenmesini teşvik eder. Özellikle Dağıtım Kanalı bölümlerinde, mümkün olduğunca düz bir yüzey elde etmelisiniz — bu bölümün temel amacı, tüm kalıp giriş noktalarına eşit basınç dağılımı sağlamaktır. 40 kalıba besleme yapan bir dağıtım kanalında 0,5 mm'lik bir yükseklik farkı, aşağı yöndeki tarafta gözle görülür döküm kusurlarına neden olmak için yeterlidir.
Metal temas yüzeylerinin hizalanması, çoğu operatörün farkında olduğundan daha önemlidir. Her bir oluk bölümünün birleşim yeri aynı hizada olmalıdır — 1 mm’den büyük herhangi bir basamak veya çıkıntı, alüminyum oksit tabakalarının birikebileceği ve sonunda eriyik içine koparak düşebileceği bir türbülans noktası oluşturacaktır. AdTech’in oluk bölümleri, ±0,5 mm’lik bir birleşme toleransı ile hassas bir şekilde işlenir; çünkü saha deneyimlerimiz bize, kurulum sırasında “yeterince yakın” yaklaşımının altı ay sonra kalite sorunlarına yol açtığını öğretmiştir.
Günlük Bakım Aslında Nasıl Yapılır?
Genel bakım programlarını bir kenara bırakın. İşte deneyimli dökümhane operatörlerinin gerçekte ne yaptığı — ve 30 aylık kalıplama ömrüne sahip tesisleri, her 8 ayda bir bölümlerini değiştiren tesislerden ayıran unsurlar.
Her atıştan önce ısınma yapmak, en büyük etkiye sahip tek alışkanlıktır. Metal sisteme girmeden önce, döküm kanalı bir gaz meşalesi veya özel elektrikli ön ısıtma ekipmanı kullanılarak en az 400–500 °C’ye önceden ısıtılmalıdır. 720 °C sıcaklıktaki erimiş alüminyumu ortam sıcaklığındaki soğuk bir döküm kanalına dökmek, refrakter malzemenin kademeli olarak bozulmasına neden olan bir termal şok oluşturur. Arızanın hemen farkına varamazsınız — bu sorun onlarca döküm döngüsü boyunca birikir ve bir gün döküm sırasında bir bölümde çatlak oluşur. Bu sadece bir bakım sorunu değil, aynı zamanda bir güvenlik kazasıdır.
Temizlik tekniği her şeydir — yanlış alet, çamaşırlarınızı mahveder. Çelik kazıyıcılar asla oluk yüzeyine temas etmemelidir. Nokta. Seramik kaplama, sert hissettirse de, çeliğin aşındıracağı nispeten yumuşak bir yüzey tabakasına sahiptir; bu da alüminyumun yapışmasına neden olan mikroskobik pürüzler oluşturur. Günlük cüruf temizliği için ahşap veya karbon-grafit kazıma aletleri kullanın. İnatçı oksit kabuk birikintileri için, 600 °C’ye kontrollü bir şekilde yeniden ısıtma ve ardından karbon aletle dikkatli bir şekilde temizleme doğru yaklaşımdır. Suyu iten yüzey tabakasına mekanik olarak zarar verdiğinizde, ne kadar yıkarsanız yıkayın veya ne kadar kaplama yaparsanız yapın, bu tabakayı tamamen eski haline getiremezsiniz.
Launder Barajı’nın yönetimi, bakım rutinlerinin bir parçası olarak genellikle göz ardı edilmektedir. Barajlar, her dökümden sonra taban temas hattında erozyon açısından kontrol edilmelidir — burası türbülansın en yüksek olduğu ve malzeme kaybını ilk olarak göreceğiniz yerdir. Taban temas noktasında 3 mm’den fazla aşınma gösteren bir baraj, sadece yeniden konumlandırılmamalı, değiştirilmelidir. Aşınmış bir barajın kullanılması, dağıtım oluğu dahil olmak üzere tüm akış aşağı bölümünü etkileyen dengesiz akış dinamiklerine neden olur. Şantiyede yedek baraj stoğu bulundurun; aşınmayı fark ettikten sonra teslimatı beklemek, en az bir döküm döngüsü daha boyunca boyutunun yetersiz olduğu bir barajla çalışmak anlamına gelir.
Akı Ayrıca, gaz giderme süreci, yıkama kanalınızın ömrünü çoğu kişinin beklediğinden daha fazla etkiler. Klor bazlı akıtıcı maddeler, aşırı kullanıldığında yüksek alümina içerikli refrakterlerdeki tane sınırı fazlarına zarar verir. Zamanla bu durum, astarın “soyuluyormuş” gibi görünen yüzey dökülmelerine yol açar. İşletmenizde klorlu akıtıcı kullanılıyorsa, oluk astarı spesifikasyonunuzda bu durum dikkate alınmalıdır — SiC içeriği 20%'nin üzerinde olan yoğun, düşük gözenekli seramikler önemli ölçüde daha iyi direnç gösterir. Bu konu, kimyasal aşınmanın ilk belirtilerini gördükten sonra değil, kurulumdan önce tedarikçinizle görüşülmesi gereken bir konudur.
Teknik danışmanlık için bizimle iletişime geçin
Çamaşır yıkama sisteminizin arızalandığını gösteren uyarı işaretleri nelerdir?
Deneyimli dökümhane ekipleri bu konuda bir içgüdü geliştirir, ancak sistematik olarak dikkat edilmesi gereken somut göstergeler şunlardır:
Alüminyumun yapışma özelliği kademeli olarak artıyor — Günlük temizlik çabalarınız zamanla artıyorsa, su tutmayan yüzey tabakası bozuluyor demektir. Bu durum, ürünün kullanım ömrünün sonuna doğru normaldir; ancak kaliteli bir seramik sistemde ilk 12 ay içinde yaşanmamalıdır.
Refrakter yüzeyde gözle görülür renk değişiklikleri — Yerel kararmalar genellikle kimyasal aşınmaya işaret eder. Yüzey tabakasındaki beyazlaşma veya tebeşirleşme ise genellikle termal döngü gerilimi nedeniyle bağlanma aşamasının bozulduğunu gösterir.
Belirli noktalarda beklenmedik sıcaklık düşüşleri — Termokupl verilerinizde, birden fazla dökümde aynı konumda tutarlı bir soğuk nokta görülüyorsa, o noktada refrakterde yüzey altı boşluk veya tabaka ayrılması olması muhtemeldir. Bu, bir proses değişkeni değil, yapısal bir uyarıdır.
Ek yerlerinde metal sızıntısı — Bir sızdırma ek yerindeki küçük bir sızıntı bile, “izle ve devam et” durumu olarak değil, acil durdurma durumu olarak değerlendirilmelidir. Çelik gövde, erimiş alüminyum için hiçbir yapısal koruma sağlamaz; tek bariyer refrakterdir. İlerlemesine izin verilen bir ek yeri arızası, sızıntıya yol açacaktır.
Proses parametrelerinde herhangi bir değişiklik olmaksızın akış hızında meydana gelen değişiklikler — Eğer fırının eğim açısını ve metal sıcaklığını sabit tutmanıza rağmen akışın azaldığını veya düzensizleştiğini fark ederseniz, öncelikle dağıtım oluğunda birikinti olup olmadığını kontrol edin; ardından kanal kesitini daraltabilecek refrakter şişmesi veya deformasyonu olup olmadığını inceleyin.
Ateşaltı kanalı sisteminin seçimine ilişkin teknik danışmanlık, kurulum desteği veya dökümhanenize özgü gereksinimleriniz hakkında görüşmek için AdTech mühendislik ekibine şu kanallarımızdan ulaşabilirsiniz: ürünler ve çözümler sayfası. İster yeni bir döküm hattı tasarlıyor olun, ister mevcut bir sistemdeki sorunları gideriyor olun, doğru oluk konfigürasyonu kalıplarınızdan çıkan ürünlerde ölçülebilir bir fark yaratır.
Sık Sorulan Sorular
1. Alüminyum dökümünde refrakter oluk ne amaçla kullanılır?
Refrakter oluk, erimiş alüminyumu bekletme fırınından döküm istasyonuna taşıyan, astarlı bir kanaldır. Metal sıcaklığını korur, kirlenmeyi önler ve döküm süreci boyunca düzgün ve tutarlı bir akış sağlar.
2. Seramik oluk ile refrakter oluk arasındaki fark nedir?
“Refrakter oluk”, ısıya dayanıklı astarlı her türlü kanalı kapsayan geniş bir terimdir. “Seramik oluk” terimi ise, astar malzemesinin gelişmiş seramik — genellikle silikon karbür veya yüksek alümina kompozit — olduğunu belirtir; bu malzeme, geleneksel şamota refrakterlerine kıyasla üstün ıslanmama özellikleri ve daha uzun hizmet ömrü sunar.
3. Bir seramik kanal sistemi genellikle ne kadar süre dayanır?
Doğru kurulum ve bakım ile kaliteli bir seramik kanalizasyon sistemi 24–36 ay dayanır. Geleneksel refrakter sistemlerin ise genellikle her 6–12 ayda bir değiştirilmesi gerekir. Ön ısıtma kurallarına uyulması ve doğru temizlik tekniği, gerçek hizmet ömrünü etkileyen en önemli faktörlerdir.
4. Dağıtım kanalı nedir?
Dağıtım kanalı, döküm kalıplarının hemen önünde yer alan kanal sisteminin son bölümüdür. Görevi, tek bir erimiş alüminyum akışını birden fazla kalıp giriş noktasına eşit olarak bölmektir; bu, birden fazla kütük veya külçenin aynı anda dökümü sırasında tutarlı kalite sağlanması açısından hayati önem taşır.
5. Bir yıkama barajı ne işe yarar?
Launder barajı, metal akışını kontrol etmek amacıyla launder kanalına yerleştirilen çıkarılabilir bir bariyerdir. Akış hızını düzenler, sıvı seviyesini sabit tutar ve akışın aşağısındaki döküm ekipmanlarına ulaşmadan önce yüzeydeki oksit cürufunu yakalamak üzere bir sıyırıcı görevi görebilir.
6. Bir yıkama sisteminde ne kadar sıcaklık kaybı beklemeliyim?
Standart seramik oluk sistemleri, metre başına yaklaşık 1–3 °C ısı kaybına uğrar. Geleneksel refrakter sistemlerde ise metre başına 4–6 °C ısı kaybı görülür. Kabul edilebilir toplam ısı kaybı, döküm gereksinimlerinize bağlıdır; ancak çoğu işletme, fırından kalıba kadar toplam ısı düşüşünün 10 °C’nin altında olmasını hedefler.
7. Dökümden önce refrakter oluğun ön ısıtılması neden önemlidir?
720 °C sıcaklıktaki alüminyumun soğuk bir döküm kanalına dökülmesi, refrakter astarda mikro çatlaklara neden olan termal şok oluşturur. Her dökümden önce 400–500 °C’ye kadar ön ısıtma yapmak bu riski ortadan kaldırır ve döküm kanalının hizmet ömrünü uzatmanın en etkili yoludur.
8. Çamaşır yıkama sistemimi temizlemek için çelik aletler kullanabilir miyim?
Hayır. Çelik kazıyıcılar, seramik malzemenin ıslanmaz yüzey tabakasına zarar vererek, alüminyumun yapışmasını hızlandıran mikroskobik pürüzler oluşturur. Günlük temizlik için ahşap veya karbon-grafit aletler kullanın. Yüzey tabakası mekanik olarak hasar gördüğünde, tamamen eski haline getirilemez.
9. Bir refrakter oluk hangi eğimde kurulmalıdır?
Standart döküm kanalları için önerilen eğim 1–1,5%’dir. Dağıtım kanalı bölümleri, tüm kalıp giriş noktalarına eşit basınç ve akış sağlanması için mümkün olduğunca yatay olmalıdır. Dağıtım bölümü boyunca 0,5 mm’lik bir yükseklik farkı bile gözle görülür döküm kusurlarına neden olabilir.
10. AdTech, çamaşır yıkama sistemleri için kurulum desteği sağlıyor mu?
Evet. AdTech, sistem tasarımı, kurulum denetimi, ön ısıtma protokolü rehberliği ve sürekli bakım danışmanlığı dahil olmak üzere eksiksiz teknik destek sunmaktadır. Şu sayfayı ziyaret edin: AdTech ürünleri sayfası mühendislik ekibiyle özel ihtiyaçlarınızı görüşmek üzere.
İlgili yazılar:
 Erimiş Alüminyum için Oluk
 Alüminyum Döküm için Yıkama Sistemi
 Alüminyum Ergitme Fırını için Yıkama Havuzları
 Erimiş Alüminyum Havza
 Metal Kanal
 Alüminyum Döküm Kanalı
 Alüminyum Silikat Seramik Yalak
 Döküm Yıkama Havuzları
 Erimiş Metal Dökümü için Yıkama
 Yüksek Alüminyum Kanal
 Metal Aktarımı
 Erimiş Alüminyum Kanalı