
Seramik köpük filtre, modern alüminyum döküm hatlarında standart bir bileşen haline gelmiştir. İster kütük dökümünde, ister slab dökümünde, ister dökümhane uygulamalarında olsun, bu filtre, kalıntıların giderilmesinde, erimiş metal akışının dengelenmesinde ve nihai ürün kalitesinin artırılmasında kritik bir rol oynamaktadır.
Ancak, pek çok mühendis ve alıcı, seramik köpük filtrelerin gerçekte nasıl çalıştığını ve daha da önemlisi, doğru filtreyi nasıl seçeceklerini hâlâ yanlış anlıyor.
Bu teknik kılavuz, gerçek dökümhane uygulamaları ve sektör verilerine dayanmaktadır; performans, seçim kriterleri ve sık karşılaşılan hataları anlamanıza yardımcı olur.
Learn More About Our Ceramic Foam Filter
Seramik Köpük Filtre Nedir?
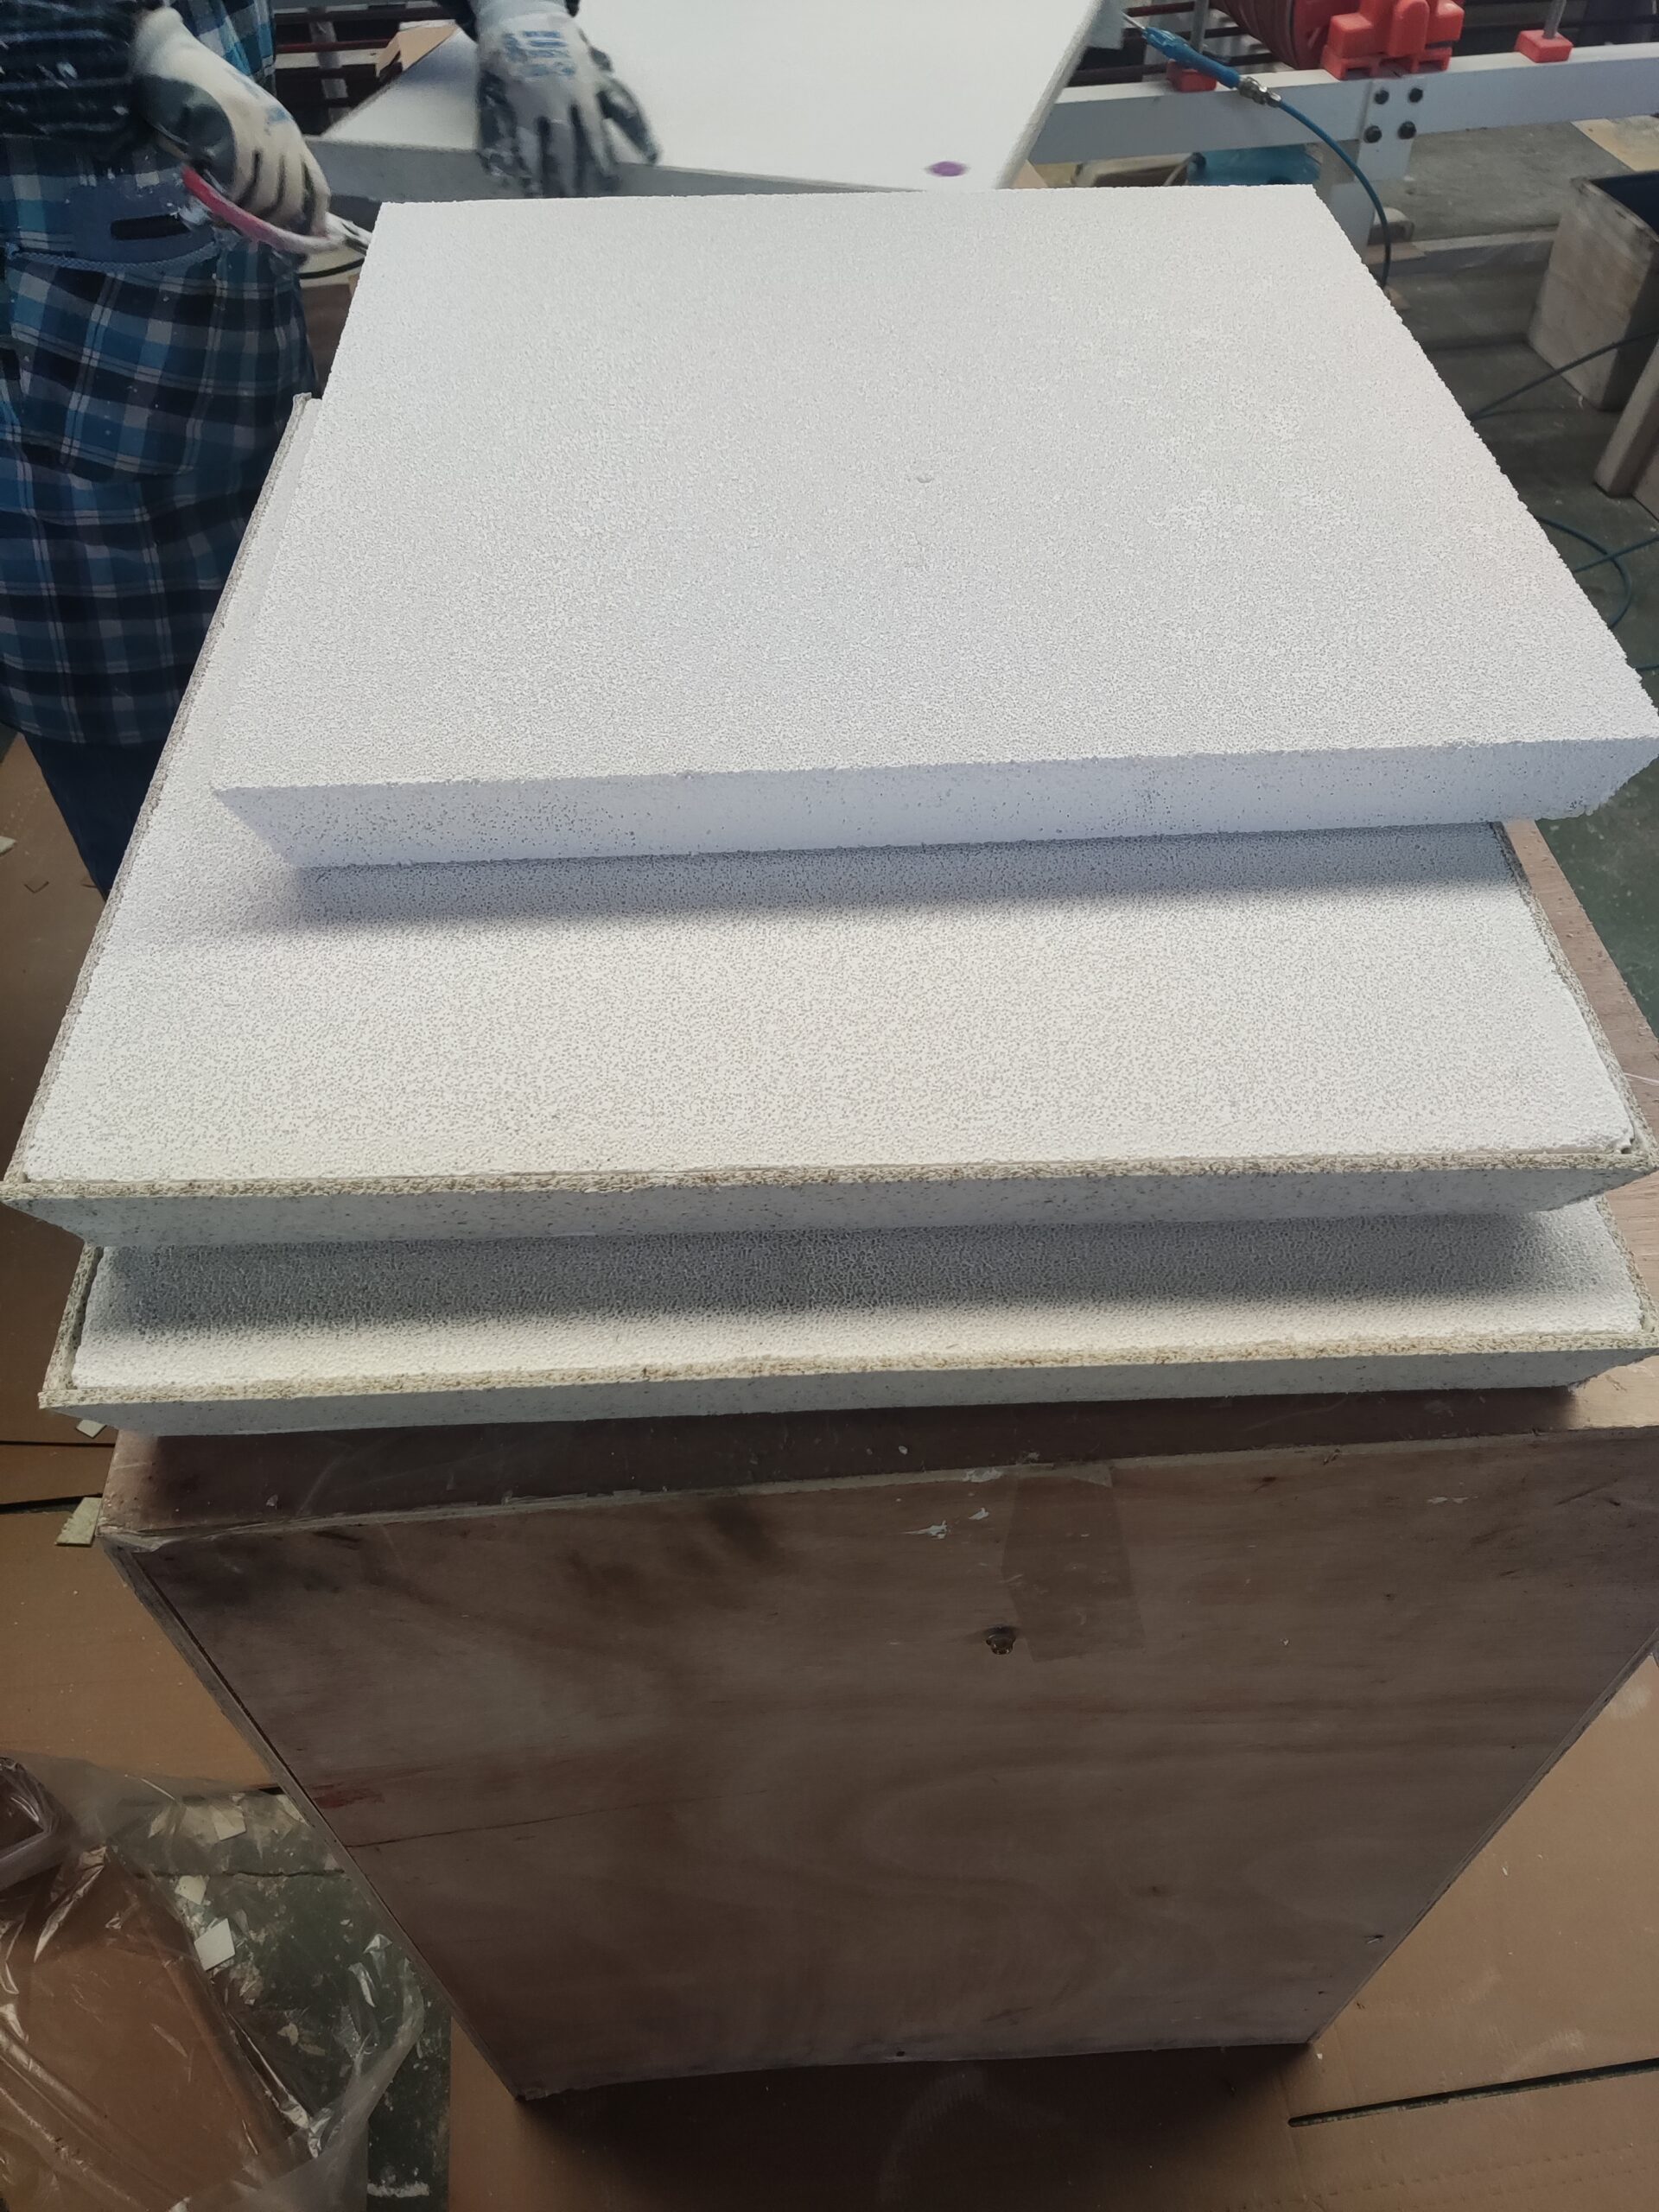
A seramik köpük filtre genellikle alümina (Al₂O₃), silikon karbür (SiC) veya zirkonyumdan yapılan, açık hücreli, üç boyutlu gözenekli bir yapıdır.
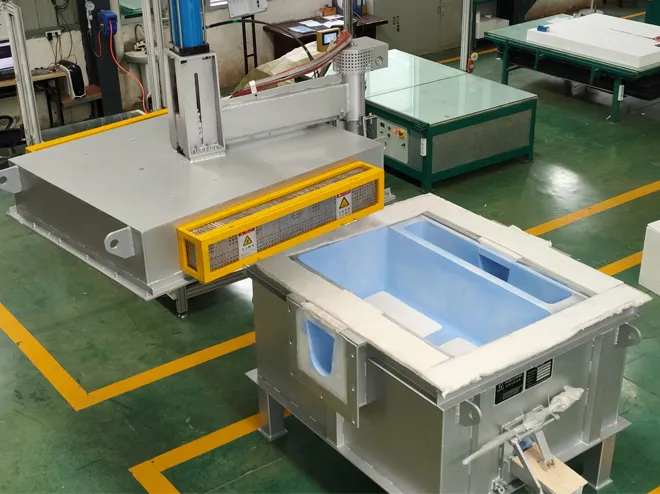
Fırın ile döküm istasyonu arasındaki erimiş alüminyum transfer sistemine —genellikle bir filtre kutusunun içine— monte edilir.
Geleneksel ağ filtrelerinden farklı olarak, seramik köpük filtreler şu şekilde çalışır: Plaka Filtreleme Ünitesi, basit eleme değil.
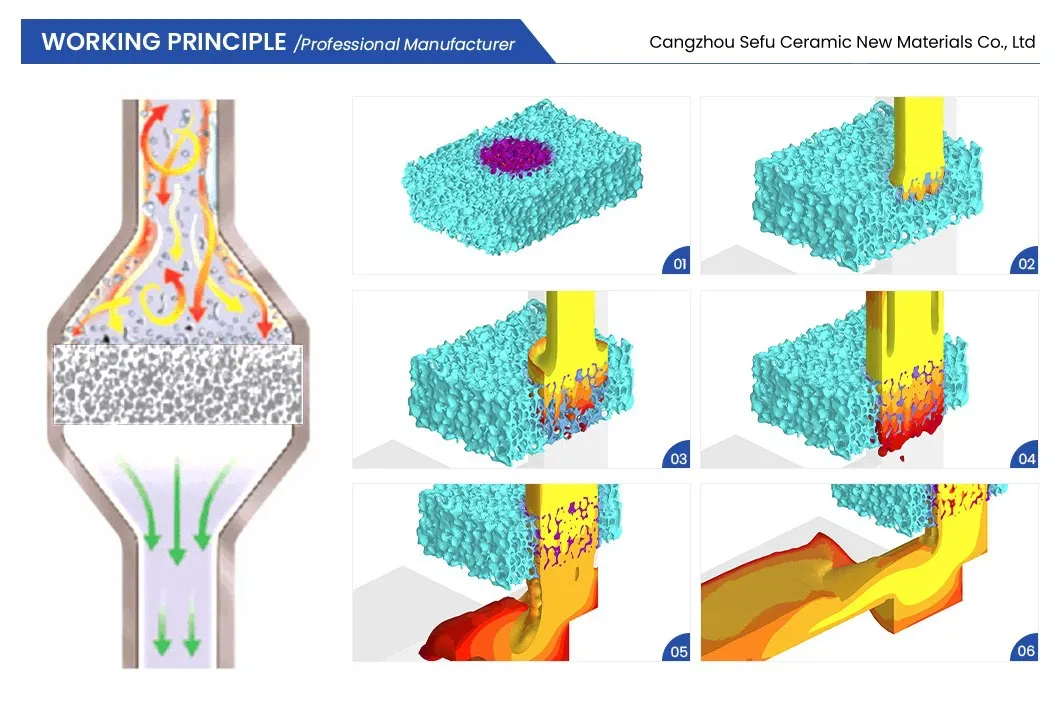
Şu kaynağa göre sektör araştırması, seramik köpük filtreler, durdurma, adsorpsiyon ve akış kontrol mekanizmalarının birleşimi yoluyla hem makro hem de mikro kalıntıları giderebilir
Seramik Köpük Filtre, Alüminyum Filtrasyonunda Nasıl Çalışır?
Derin Yatak Filtrasyonu ve Yüzey Filtrasyonu
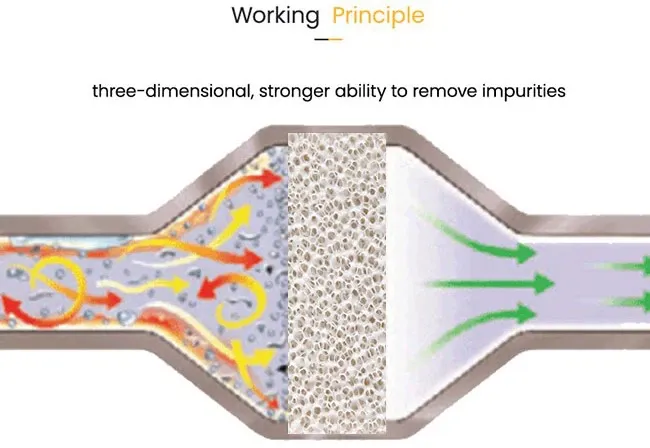
Çoğu kişi, filtrelemenin bir elek gibi çalıştığını sanır. Oysa seramik köpük filtreler farklı şekilde işler.
Temel mekanizmalar:
- Yüzey yakalama – daha büyük kalıntılar giriş noktasında hapsolur
- Kek filtrasyonu – birikme, filtreleme verimliliğini artırır
- Derin yataklı adsorpsiyon – mikro kapanımlar iç yapıya bağlanır
Bu çok aşamalı filtreleme işlemi, eriyik temizliğini önemli ölçüde artırır.
Araştırmalar, gözenek boyutuna ve çalışma koşullarına bağlı olarak, katkı maddelerinin uzaklaştırılma verimliliğinin %’nin üzerine çıkabileceğini göstermektedir. .
Alüminyum Dökümünde Seramik Köpük Filtrenin Önemi Nedir?
1. Katkı Kusurlarının Azaltılması
Erimiş alüminyum şunları içerir:
- Oksit tabakaları
- Cüruf/kalıntı
- Kum taneleri
Bunlar gerilim yoğunlaştırıcı görevi görür ve aşağıdakilere yol açar:
- Çatlaklar
- Yüzey kusurları
- Azalmış mekanik mukavemet
Seramik köpük filtre kullanılması, bu sorunları önemli ölçüde azaltır.
2. Akışın Stabilizasyonu
Gözden kaçan bir avantaj ise laminer akış kontrolüdür.
Filtreleme yapılmadan:
- Türbülans artıyor
- Hava hapsolur
- Oksidasyon şiddetlenir
Seramik köpük filtreler, türbülanslı akışı daha kararlı, laminer bir akış profiline dönüştürür
3. Verim Artışı
Gerçek üretim ortamında:
- Hurda azaltımı: 10–30%
- Yüzey kalitesinde iyileşme: önemli ölçüde
- İşleme maliyetlerinin düşürülmesi
İşte bu nedenle çoğu alüminyum döküm tesisi, filtrelemeyi zorunlu, isteğe bağlı değildir.
Teknik danışmanlık için bizimle iletişime geçin
Seramik Köpük Filtre Teknik Özellikleri (Ana Parametreler)
Gerçek dökümhane işlemlerinde, seramik köpük filtrenin performansı tek bir parametreyle belirlenmez. Bu, aşağıdakilerin birleşimidir: gözenek yapısı, malzeme, mekanik mukavemet ve akış davranışı filtreleme verimliliğini belirleyen faktör budur.
Birçok teknik veri sayfası birbirine benziyor gibi görünse de, yapıdaki küçük farklılıklar üretimde tamamen farklı sonuçlara yol açabilir.
Tablo 1: Alüminyum Seramik Köpük Filtreler için Pratik Teknik Özellik Aralığı
| Parametre | Tipik Endüstriyel Ürün Yelpazesi | Dökümhanede Pratik Etkisi |
|---|---|---|
| PPI (İnç Başına Gözenek Sayısı) | 10 / 20 / 30 / 40 / 50 | Filtreleme hassasiyetini ve akış direncini belirler |
| Açık Gözeneklilik | 82% – 90% | Daha yüksek gözeneklilik = daha iyi akış, ancak daha düşük mukavemet |
| Yığın Yoğunluğu | 0,38 – 0,55 g/cm³ | Termal kararlılığı ve dayanıklılığı etkiler |
| Basınç Dayanımı | 0,8 – 1,5 MPa | Kullanım ve kurulum açısından önemli |
| Maksimum Çalışma Sıcaklığı | ≤ 1250 °C (Al₂O₃) | Erimiş alüminyumun sıcaklığını (~720 °C) aşmalıdır |
| Termal Şok Dayanımı | ≥ 6 döngü (oda sıcaklığı ↔ 700 °C) | Çalıştırma sırasında çatlamayı önler |
| Başlangıç Basınç Düşüşü | 1,5 – 3,5 kPa (standart akışta) | Döküm hızını doğrudan etkiler |
Industry reality:Many suppliers emphasize only “high porosity,” but if the structure is uneven, this can actually lead to faster localized clogging and a more significant drop in flow rate.
Doğru PPI Nasıl Seçilir (Sadece “Ne Kadar Yüksekse O Kadar İyi” Değil)
Alüminyum dökümünde en sık yapılan hatalardan biri, daha yüksek PPI değerinin her zaman daha iyi filtreleme anlamına geldiğini varsaymaktır. Aslında, seçimde şu unsurlar arasında bir denge kurulmalıdır: filtreleme hassasiyeti ve metal akış kapasitesi.
Tablo 2: Gerçek Döküm Koşullarına Dayalı PPI Seçimi
| Döküm Koşulları | Önerilen PPI | Gerçek Neden (Üretim Alanından) |
|---|---|---|
| Büyük külçe / levha dökümü | 10–20 PPI | Yüksek akış hızı gereklidir; katkı parçacıkları nispeten daha büyüktür |
| Kütük dökümü (genel) | 20–30 PPI | Standart seçim, sabit akış + iyi filtreleme |
| Yüksek kaliteli ekstrüzyon kütükleri | 30–40 PPI | Daha ince oksitleri giderir, yüzey kalitesini iyileştirir |
| İnce cidarlı / hassas döküm | 40–50 PPI | Mikro-kapsama kontrolü için gereklidir |
| Geri dönüştürülmüş alüminyum (yüksek safsızlık oranı) | 20–30 PPI | Etkili filtrelemeyi sürdürürken tıkanmayı önleyin |
Pratik deneyim çok önemlidir:
Yüksek hızda akan erimiş alüminyum (örneğin, 178 mm çapında bir külçe) için 40 PPI’lık bir filtre kullanırsanız, muhtemelen şunlarla karşılaşırsınız:
Akış hızında azalma
Yükselen sıvı seviyesi
Sonuç olarak, makineyi kapatıp filtreyi değiştirmeniz gerekecek
Therefore:
Filtre seçiminde akış hızı (kg/dk) dikkate alınmalıdır; bu sadece filtreleme derecesiyle ilgili bir konu değildir
Akış Hızı ve Filtre Boyutu (Teknik Veri Sayfalarında Yazmayanlar)
Çoğu üretici akış hızı tabloları sunar, ancak bunlar genellikle ideal koşullara dayanır. Gerçek döküm ortamlarında ise şu gibi faktörler: metal temizliği, sıcaklık dalgalanmaları ve türbülans performansı önemli ölçüde etkiler.
Table 3: Realistic Flow Capacity Reference (Aluminum Casting)
| Filtre Boyutu | Önerilen Akış Hızı (kg/dk) | Upper Limit (Short Term) | Notes from Practice |
|---|---|---|---|
| 7 inch (178mm) | 25 – 45 | up to 60 | Stable for small billet lines |
| 9 inch (230mm) | 40 – 80 | up to 100 | Common in medium casting |
| 12 inch (305mm) | 80 – 150 | up to 180 | Widely used in extrusion plants |
| 15 inch (381mm) | 120 – 220 | up to 260 | Requires stable head pressure |
| 20 inch (508mm) | 200 – 400 | up to 450 | Used in slab casting systems |
👉 Industry reality:
10–15 minutes after filtration begins:
Inclusion begins to accumulate
Actual flow typically drops by 10–25%
👉 Therefore, it is essential to build in a safety margin during design, rather than operating at “maximum flow.”
Material Selection: Not All Ceramic Foam Filters Are the Same
While alumina-based filters dominate aluminum casting, material selection still matters in specific conditions.
Table 4: Material Comparison for Aluminum Filtration
| Malzeme | When to Use | Real Advantage | Sınırlama |
|---|---|---|---|
| Alümina (Al₂O₃) | Most aluminum casting lines | Cost-effective, stable | General Thermal Shock |
| Silikon Karbür (SiC) | High turbulence / recycled metal | Better shock resistance | higher cost |
| Zirkonya (ZrO₂) | Special alloys / high-end casting | Excellent corrosion resistance | Rarely used in standard aluminum |
👉 Industry Reality:
Over 90% of aluminum plants still use Al₂O₃ filter plates because they offer the best value for money.
Contact Us for Selection Guide
Real Foundry Observations: Why Filters Fail Early
From on-site troubleshooting, filter failure is rarely caused by the filter itself. Instead, it is usually due to process mismatch.
Common real-world issues:
1. Head Pressure Too Low
- Result: metal cannot penetrate filter evenly
- Symptom: partial flow, unstable casting
2. Poor Sealing Around Filter
- Molten aluminum bypasses filter
- Filtration efficiency drops sharply
👉Industry Reality:
This is an issue that many factories overlook, and it’s even more serious than choosing the wrong PPI.
👉 Therefore,choosing high-quality refractory sealing materials—such as ceramic fiber rope for aluminum casting—is essential to ensure proper sealing performance and prevent molten metal bypass.
3. No Preheating or Uneven Heating
- Leads to micro-cracks
- Reduces structural integrity
4. Dirty Melt (Upstream Problem)
- High oxide content → rapid clogging
- Filter life reduced by 30–50%
👉Industry Reality:upstream treatment with alüminyum arıtma tozu is essential to control oxide levels before filtration.
Engineering Insight: Filtration Is a Dynamic Process
A ceramic foam filter does not perform at a constant efficiency.
Instead, filtration evolves in stages:
- Initial stage → low resistance, lower efficiency
- Cake formation → optimal filtration
- Clogging stage → flow drops, efficiency peaks
👉 Here’s why:
Leaving the filter plate in for too long = flow issues
Replacing it too often = wasted costs
👉 Industry Reality:The optimal balance is usually somewhere in the cake formation.
Practical Recommendation (From Casting Engineers)
If you want stable performance, focus on system matching rather than just filter specs:
- Match PPI + flow rate + filter size
- Ensure proper sealing (critical!)
- Bakım stable head pressure
- Control melt cleanliness upstream
👉 Industry Reality:A “well-matched filtration system” is more important than “high-specification filter plates”
Sonuç
Seramik köpük filtre performance is not determined by a single parameter like PPI or porosity. It is the result of a balanced system design.
In real aluminum casting operations, success depends on:
- Correct PPI selection
- Matching flow conditions
- Proper installation and sealing
- Stable upstream melt quality
Ignoring any one of these factors can significantly reduce filtration efficiency—even if the filter itself meets all specifications.
Sık Sorulan Sorular
1. What is a ceramic foam filter used for in aluminum casting?
A ceramic foam filter is used to remove non-metallic inclusions such as oxides and slag from molten aluminum, improving metal cleanliness and final casting quality.
2. How does a ceramic foam filter work?
Ceramic foam filters use deep-bed filtration, where inclusions are captured through interception, adsorption, and flow redirection within the porous structure.
3. What does PPI mean in ceramic foam filters?
PPI (pores per inch) indicates the number of pores in the filter structure. Higher PPI provides finer filtration but increases flow resistance.
4. What is the best PPI for aluminum casting?
For most aluminum casting applications, 20–30 PPI is recommended as it balances filtration efficiency and molten metal flow rate.
5. Why does a ceramic foam filter clog quickly?
Rapid clogging is usually caused by high oxide content in the molten aluminum or improper upstream treatment, rather than the filter itself.
6. How can I extend the life of a ceramic foam filter?
To extend filter life, ensure proper melt treatment using refining flux, maintain stable flow conditions, and avoid excessive inclusion load.
7. Do ceramic foam filters affect metal flow rate?
Yes, ceramic foam filters introduce flow resistance. Higher PPI filters reduce flow rate more significantly, so proper selection is critical.
8. Should ceramic foam filters be preheated before use?
Yes, preheating is essential to prevent thermal shock and ensure stable molten aluminum flow through the filter.
9. What materials are ceramic foam filters made of?
Common materials include alumina (Al₂O₃), silicon carbide (SiC), and zirconia (ZrO₂), with alumina being the most widely used in aluminum casting.
10. Where should a ceramic foam filter be installed?
It is typically installed in a filter box between the furnace and the casting mold to ensure effective filtration before metal solidification.