
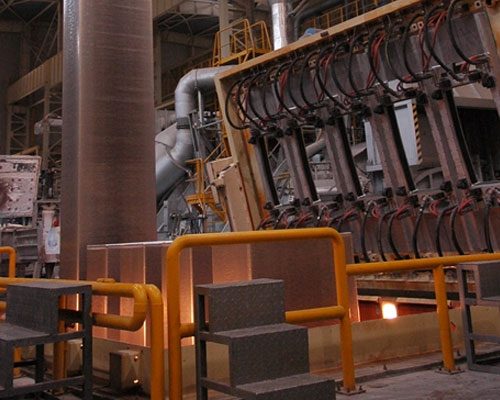
Alüminyum dökümde gaz giderme işlemi, erimiş alüminyumda hidrojenin belirgin bir çözünürlüğe sahip bir gaz olması nedeniyle önemlidir. Erimiş metalin sıcaklığı katılaşma sıcaklığına düştüğünde, hidrojenin çözünürlüğü önemli ölçüde azalır. Katılaşma süreci tamamlandıktan sonra, erimiş alüminyumdaki florürün yaklaşık 'i içinde kalır. Geri kalan ise türbinde yoğunlaşır. Kabarcık oluşturma aşamasına geldikten sonra, bu kabarcıklar sıvıya salınır.
Bununla birlikte, alüminyum yüksek reaktiviteye sahiptir ve temas ettiği suyu kolayca indirger veya ayrıştırır.
Yüksek kaliteli külçeler elde etmek için, katılaşmadan önce mikron boyutundaki toz, belirli bir seviyeye kadar giderilmelidir. Karbonhidrat içeriğini ortadan kaldırmak veya azaltmak için endüstriyel olarak uygulanan yöntem, döküm ve katılaşma öncesinde erimiş alüminyumu arıtmak amacıyla inert veya yarı-inert gazı doğrudan erimiş alüminyumun içinden geçirmektir.
Bu nedenle, havanın tercihen inert gazla arıtılması veya vakumla işlenmesi mümkündür.
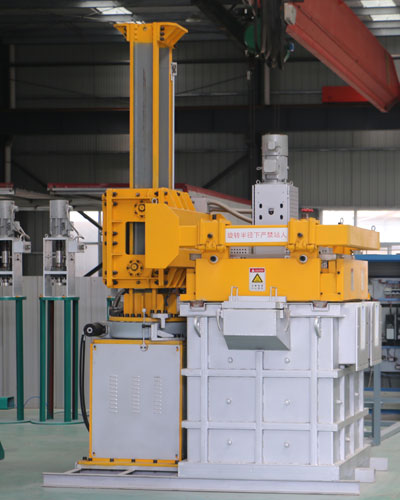
Alüminyum Dökümde Gaz Giderme
Giderim oranı, yani hidrojenin nihai kalıntı değeri, metal sıcaklığı, termodinamik çözünürlük, arıtma gazı akış hızı, sürekli gaz giderme koşullarında metal akış hızı, statik gaz giderme koşullarında fırının boyutu, gaz giderim oranı ile kabarcık boyutu veya yüzey alanı gibi çeşitli parametrelere bağlıdır. Arındırma gazı akış hızı belirlendiğinde, hidrojen giderim hızı kabarcık boyutu tarafından kontrol edilir. Kabarcıklar ne kadar küçükse, difüzyon hızı o kadar yüksek olur ve dolayısıyla giderim hızı da o kadar yüksek olur. Basit bir püskürtme tabancası veya tüpü çok büyük bir kabarcık oluşturabilir ve bu da nispeten düşük bir giderim hızına neden olur. Gazın gözenekli bir tıkaç kullanılarak küçük kabarcıklar halinde verilmesi veya gaz akışını kesen bir döner motor kullanılmasıyla giderim oranı artırılabilir. Kabarcık ne kadar küçükse, aktarım hızı arttıkça temas yüzey alanı da o kadar artar. Kabarcığın Stoke çapı ne kadar küçükse, yükselme hızı o kadar yavaş olur.
Erimiş alüminyumdan hidrojeni uzaklaştırmak için inert kabarcıkların kullanılması bazı sınırlamalara sahiptir. Etkili bir uzaklaştırma işlemi için, temas yüzey alanını en üst düzeye çıkarmak amacıyla nispeten küçük hava kabarcıkları gereklidir. En küçük kabarcıklar genellikle döner pervaneli gaz giderme cihazı kullanılarak elde edilir. Gaz giderme cihazı, uzun süre süspansiyon halinde kalabilen çok küçük kabarcıklar üretebilir. Dönen pervaneli gaz giderme cihazı genellikle döküm makinesinden daha uzağa kurulur; böylece kabarcıkların yüzeye çıkıp ayrılması için yeterli zaman kalır.
Nem, refrakter temas malzemeleri içeriyorsa, bu mesafe aynı zamanda hidrojenin çevredeki nemden erimiş alüminyuma yeniden emilmesi için yeterli süre sağlar. Hidrojen çözünürlüğü ile sıcaklık arasındaki dengeye göre, elde edilebilecek en düşük hidrojen içeriği sıcaklığa bağlıdır. Hidrojen giderme işlemi sırasında sıcaklık ne kadar düşük olursa, katılaşma sonrası nihai hidrojen içeriği de o kadar düşük olur. İdeal olarak, hidrojen giderme işlemi katılaşma başlamadan hemen önce gerçekleştirilmelidir, ancak bu durum gaz arıtma işlemiyle uyuşmamaktadır.
Ne zaman dönen gaz giderme cihazı Yeterli miktarda küçük kabarcıklar oluşsa bile, başka sorunlar da ortaya çıkar. Gaz giderme işleminin yanı sıra, derin yataklı filtreler veya seramik köpük filtreler kullanılan filtreleme işleminin de gerekli olduğu iyi bilinmektedir.