
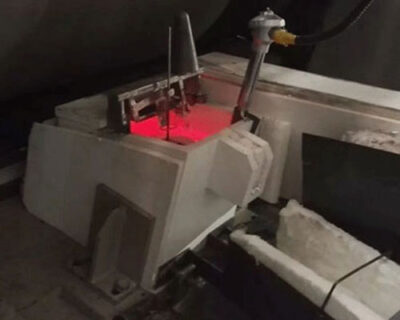
Dikey kütük, statik fırından boşaltılmasından kütüğün dökülmesine ve haddelenmesine kadar geçen süreci ifade eder. Yaygın olarak kullanılan iki dikey kütük yöntemi vardır: Dinamik dikey kütük ve statik dikey kütük.
Eğimli döküm haddeleme işleminde genellikle dinamik dikey levha yöntemi kullanılır. İşlem süreci aşağıdaki aşamalardan oluşur:
Operatör, iş bölümü uyarınca görev yerine geçer, döküm ve haddeleme makinesini çalıştırır ve silindirleri yüksek hızda döndürür.
Her bir tahliye deliğini kontrol edin ve önceden kapatılması gereken tahliye deliğinin kapatılıp kapatılmadığını kontrol edin.
Duran fırın ve gaz giderme kutusundaki erimiş alüminyumun sıcaklığını kontrol edin. Alüminyumun su sıcaklığı dikey plakanın gerekliliklerini karşıladıktan sonra, duran fırının akış gözünü açın ve üst ön kutunun alt döküm kanalını bir konik çıkarma/fişi takın, şarjını boşaltın ön kutu sıcak kanalın ve ön kutudaki eriyik sıcaklığını ölçün. Sıcaklık normal sıcaklığın 20-40 °C üzerinde olduğunda, delme tapasını çıkarın ve cüruf akışını başlatmak için ağzına akış sağlamaya başlayın. Cüruf tahliyesi sırasında ön tankın sıvı seviyesini ayarlamaya dikkat edin; alüminyum sızıntısını önlemek için seviye çok yüksek olmamalıdır.
Cürufu işlerken, baş operatör önceden ısıtılmış testere bıçağını kullanarak nozul boşluğu Erimiş alüminyumun nozülden sorunsuz geçişini sağlamak için bir kez. Akan cüruf durumunu gözlemleyin ve sıvı seviyesini ve ana makine hızını zamanında ayarlayın. Çıkış tarafındaki personel, silindir yüzeyindeki alüminyum alaşımını temizlemek için derhal küçük bir spatula kullanmalıdır. Cürufu levha yönünde dışarı çekmek için küreğe dikkat edin, silindir yüzeyindeki alüminyum parçalarını temizlemek için silindir temizleme cihazını kullanın ve alüminyum parçalarının iyice temizlenmesine dikkat edin. Aksi takdirde, alüminyum talaşları besleme nozülünü çizer, döküm-haddelenmiş sacın yüzey kalitesini etkiler ve hatta alüminyum sızıntısının durmasına neden olabilir. Alt silindire yapışan alüminyum düzgün olduğunda ve nozül boşluğu tıkanmadığında, hız düşürülecek ve ön tankın sıvı seviyesi herhangi bir zamanda ayarlanacaktır. Haddeleme işleminden sonra, lambda soğutma suyu haddelenme silindirinden geçirilir ve püskürtülür.
Levha ucunu bir sıkıştırma silindiri ile sıkıştırın ve levha ucunun hidrolik makası sorunsuz bir şekilde geçmesine özen gösterin; düzensiz levha ucunu kesin ve ardından sarma işlemine geçin; sarma işlemi sırasında gerginliğin ayarlanmasına dikkat edin.
Alüminyum-titanyum-bor-titanyum tel besleme cihazını çalıştırın ve alüminyum-titanyum-bor telini yerleştirin. Önce grafit rotorun havasını boşaltın, ardından normal çalışmasını sağlamak için yavaşça sıvı alüminyumun içine sokun. çevrimiçi gaz giderme.
Ön kutu sıcaklığını, döküm ve haddeleme hızını ayarlayın; levha şekli, levha kalınlığı ve kristal tanesini tespit edin ve bitmiş ürün normal hale gelene kadar ayarlamaları yapın.