
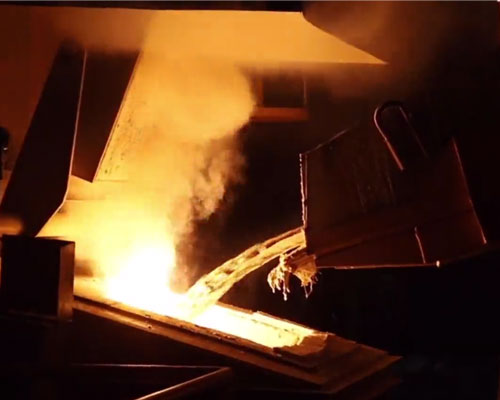
Yönlendirme fırını, bileşimi ve sıcaklığı ayarlanmış eriyik maddenin eritme fırınından statik bekletme fırınına taşınması sürecidir.
Kılavuz fırın yöntemleri arasında akış tüpü yöntemi ve devrilme yöntemi yer alır.
Akış borusu yöntemi, eritme ocağı ile statik tutma ocağı arasında bir boşluk olduğunda kullanılır. Eritme ocağı ile statik tutma ocağı arasındaki yükseklik farkı ve eriyik maddenin statik basıncının yardımıyla, eriyik madde akış borusu boyunca statik tutma ocağına taşınır.
1. Şartlar akış borusu. Akış borusunun uzunluğu, iki fırının yükseklik farkına uygun olmalıdır: akış borusunun iç çapı, eritme fırınının akış deliğinin boyutundan biraz daha büyük olmalıdır. Akış borusu yüksek refrakterliğe, iyi yalıtım performansına, düşük ısı kapasitesine, hafifliğe, yüksek mukavemete ve uzun ömre sahip olmalı; ayrıca eriyik tarafından aşınmamalı ve eriyiği kirletmemelidir.
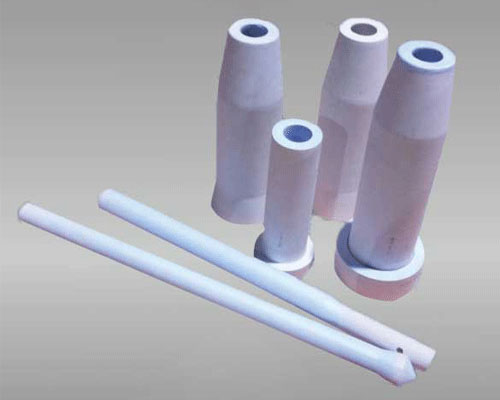
2. Kılavuz fırının önüne gelmeden önce, akış borusunu dikkatlice temizleyin ve akış borusunu önceden yerleştirerek tamamen önceden ısıtın; böylece akış borusunda yoğuşma kaynaklı arızaların oluşmasını önleyin.
3. Boşaltma borusu kullanıldığında, kılavuz fırında alüminyum sızıntısını önlemek için akış borusu ile akış oluğu arasındaki bağlantı noktası alüminyum silikat keçesiyle sıkıca tıkanır.
4. Akış deliğini açmadan önce, çıkış oluğuna bir kat akı tozunu eşit bir şekilde serpiştirin. Boşaltma işleminden sonra, kontrol vanasını ayarlayarak oluktaki metal sıvısının seviyesini mümkün olan en kısa sürede yükseltin, açık damlamayı kapatın ve çalkalanma ile cüruf oluşumunu kesinlikle önleyin. Ardından, sıvının yüzeyine bir kat toz halindeki akı serpiştirin.
5. Statik tutma fırınındaki sıvı seviyesi akış borusunun alt ağzını kapattıktan sonra, bir kat akıyı kaplayan statik bekletme fırnını örtmek için.
6. Özel ürünler fırına girmeden önce, ikincil temizlik amacıyla statik bekletme fırınının erimiş metal havuzuna bir kat toz akı eşit bir şekilde serpiştirin.
Eritme ocağı ile statik tutma ocağı arasında yükseklik farkı bulunmadığında, boşaltma yöntemi kullanılır. Ocağı yönlendirirken, sıvı metal yüzeydeki oksit tabakasının altından akmalıdır ve akış hızı, eriyiklerin çarpmasına ve yuvarlanmasına neden olmamak için çok yüksek olmamalıdır. Akış hızı çok yavaş olmamalıdır; çok yavaş olması, uzun bir bekleme süresine ve eriyik sıcaklığında büyük bir düşüşe neden olur.
Pilot fırına girmeden önce, eritme fıranındaki eriyik maddenin kimyasal bileşiminin standardın gerekliliklerini karşıladığının ve eriyik maddenin sıcaklığının yönetmeliklerin gerekliliklerini karşıladığının doğrulanması gerekir. Genel olarak, eritme fırınının sıcaklığı döküm sıcaklığının üst sınırından düşük olamaz. Erime sıcaklığının üst sınırından daha yüksek olamaz. Ancak, bazı alaşımların üst döküm sıcaklığı 750-770 ℃'dir. Bu alaşımların anlık sıcaklığının, döküm sıcaklığından 10-15 ℃ daha yüksek olmasına izin verilir.