
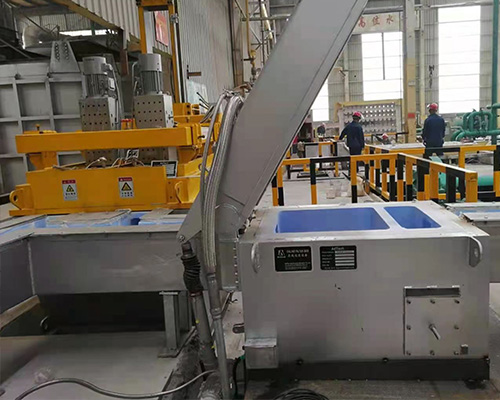
Statik fırında arıtma işleminden sonra 30 dakika bekleyin; eriyikteki arıtma işlemi sonucu oluşan kabarcıklar, kabarcıkların içine yayılan hidrojeni taşır ve kabarcıkların yükselme aşamasında yüzeye yapışan oksitlenmiş cüruf, sıvı yüzeyinden taşar; bu işlem genellikle düşük kaliteli ürünler için gereklidir. Ergitme sürecinde modifiye edici madde eklendiğinde, döküm sürecine geçilebilir. Ancak, yüksek kaliteli ürünler için eriyiği daha da saflaştırmak amacıyla çevrimiçi arıtma ve çevrimiçi filtreleme gereklidir. Aynı zamanda, çevrimiçi modifikasyon yöntemini kullanmak en iyisidir; böylece modifiye edici madde, dökümden yaklaşık 15 dakika önce eklenir ve ardından döküm sürecine geçilir.
Döküm ve haddeleme işlemlerinin sürekli bir süreç olduğunu biliyoruz. Üretim başladıktan sonra, bu işlem birkaç gün ya da bir haftadan fazla bir süre boyunca kesintisiz olarak devam edebilir. Ancak, döküm ve haddeleme işlemlerinin üretim verimliliği düşüktür. Genellikle, çevrimiçi gaz giderme ve filtreleme cihazından geçen alüminyum eriyiğinin miktarı saatte 2 tondan azdır; dolayısıyla, çevrimiçi işleme cihazı döküm ve haddeleme için çok büyük olmamalıdır.
Kapasite çok büyükse, sıvı alüminyum arıtma tankında kalır ve CFF filtre kutusu Uzun süredir. Bunlardan biri, ekipman yatırımını artırmak, işleme süresini uzatmak ve kaynakları ile enerjiyi israf etmektir; diğeri ise ürün kalitesini etkilemektir; özellikle filtre kutusundaki alüminyum eriyiğinin kalma süresinin yarısını aşmasıdır. Saatlerden fazla bir süre boyunca, çevrimiçi arıtma filtrasyonundan sonra alüminyum eriyikteki hava içeriği büyük ölçüde azalmış, ancak ortam atmosferiyle reaksiyona girme olasılığı ve hızı artmış, bu da hava içeriğinin tekrar yükselmesine neden olmuştur. Uygulamada görüldüğü üzere, kalma süresi 40 dakikayı aşarsa, eriyikteki gaz içeriği yaklaşık 0,01 m/ (100 g Al) artar.
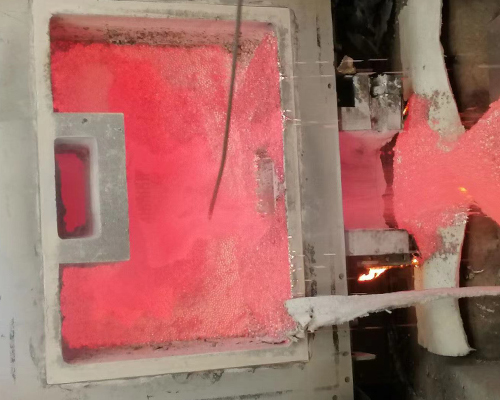
Döküm konusunda, 90%'den fazla alüminyum alaşımı yarı sürekli dikey döküm yöntemiyle üretilmektedir. Her bir dökümün maksimum kapasitesi: küçük ve orta boy boru, çubuk ve profillerin üretimi yaklaşık 15 t'dir. Büyük boy boru, çubuk ve profillerin üretimi ise yaklaşık 35'tir.
Kolaylık olması açısından, örnek olarak her parti için 15 tonluk döküm hacmini ele alıyoruz. Bir partinin döküm süresi, farklı alaşım serilerine, döküm yöntemlerine ve döküm külçelerinin çaplarına göre değişiklik gösterir.
Yumuşak alaşımların orta ölçekli üretiminde, kristalleşme aralığı dar olduğundan (genellikle 40-70 ℃ arasında), bir döküm partisinin (döküm uzunluğu 6-8 m) süresi yaklaşık 1~1,5 saattir. Sert alaşım 2024'ün kristalleşme aralığı 136 ℃, 7075 alaşımının kristalleşme aralığı ise 158 ℃'ye ulaşır ve kristalleşme aralığı artar. Aynı koşullar altında, döküm süresi doğal olarak uzar ve yaklaşık 3 saat sürer.