
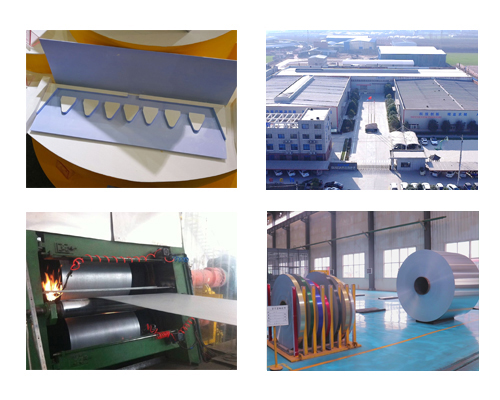
Döküm silindirli alüminyum şeridin kalitesi, genellikle ekipmanın kendisinin işleme hassasiyeti, konfigürasyonu ve yardımcı malzemelerin kalitesiyle ilgilidir. Bu, esas olarak döküm silindirinin taşlama işlemi, silindir aralığının boyutu, silindir yüzeyinin yağlanması, döküm sıcaklığı (ön kutudaki erimiş alüminyumun sıcaklığı), su soğutmasının gücü, ön kutudaki alüminyum eriyik seviyesine, döküm bölgesinin uzunluğuna ve hız gibi işlem parametrelerine bağlıdır.
Bu proses parametreleri birbirlerini etkiler. Belirli bir parametre değiştiğinde, diğer parametrelerin de buna göre ayarlanması gerekir.
Şu süreçlerin temel proses parametreleri arasındaki ilişki: sürekli döküm ve haddeleme Aşağıdaki ilkelere göre ayarlanabilir ve kontrol edilebilir:
1. Döküm sıcaklığı yüksek olduğunda, döküm-haddeleme hızı buna uygun olarak azaltılmalıdır. Aksine, döküm sıcaklığı düşük olduğunda, döküm-haddeleme hızı uygun şekilde artırılmalıdır. Çünkü daha düşük döküm-haddeleme sıcaklığı, ürün boyutunu hassaslaştırmaya ve döküm-haddelenmiş alüminyum şerit kütüğün genel performansını iyileştirmeye yarar sağlarken, daha yüksek döküm-haddeleme hızı ise üretim miktarını artırmaya yarar sağlar. Bu nedenle, makul bir üretim sistemi, daha düşük döküm sıcaklığı ve daha yüksek döküm hızını içermelidir.
2. Besleme öncesinde kafa kutusundaki erimiş alüminyumun sıvı seviyesi düşük olduğunda, statik basınç da düşüktür ve nozul boşluğundaki erimiş alüminyumun akışkanlığı azdır; bu nedenle döküm hızı buna göre azaltılmalıdır. Aksine, ön kutudaki erimiş alüminyum seviyesi yüksek olduğunda, statik basınç yüksek olur ve nozul boşluğundaki erimiş alüminyum akışkan hale gelir; bu nedenle döküm hızı buna göre artırılmalıdır.
3. Döküm-haddeleme bölgesinin uzunluğu arttıkça, haddeleme bölgesi nispeten küçülür ve dolaşan su daha fazla ısıyı uzaklaştırır; bu sayede döküm-haddeleme hızı artırılabilir. Aksine, döküm-haddeleme bölgesinin uzunluğu azaldığında, haddeleme bölgesi nispeten daha büyük hale gelir ve sirkülasyon suyunun uzaklaştırdığı ısı azalır; buna bağlı olarak döküm-haddeleme hızı da yavaşlar.
4. Su soğutma gücünü artırmak amacıyla su giriş sıcaklığını düşürüp soğutma suyu debisini artırırken, döküm-haddeleme hızı da buna uygun olarak artırılmalıdır. Normal koşullarda, su sıcaklığı ve su hacmi ayarlandıktan sonra, döküm ve haddeleme işlemi sırasında bu değerler üzerinde değişiklik yapılmamalıdır. Diğer proses parametrelerinin ayarlanmasını kolaylaştırmak için bu değerleri sabit bir aralıkta tutmak en uygunudur.
Yukarıda belirtilen kontrol ilkesine göre ve sahadaki üretim pratiği deneyimleriyle birleştirilerek, birkaç tipik alaşımın temel üretim süreci parametreleri önceden ayarlanmıştır. Üretim sürecinde, kusurları azaltmak ve mükemmel kalitede döküm-haddelenmiş alüminyum şeritler üretmek amacıyla, fiili duruma göre küçük ayarlamalar yapılır.