

Alüminyum yıkama sistemi, esas olarak alüminyum alaşımlarının, alüminyum alaşımlı hassas döküm eritme fırını, arıtma fırını, döküm platformu, gaz giderme ve fırın dışı filtreleme işlemleri arasında taşınmasında kullanılır.
Alüminyum oluk sisteminin iç kaplamasında gelişmiş bir monolitik kaplama işlemi kullanılmaktadır: bu sayede oluk iç kaplamasının aşınma ve erozyona karşı direnci önemli ölçüde artırılmaktadır.
Le seramik beyazlatıcı koşucu astarının ömrünü etkili bir şekilde uzatabilir. Bor nitrür kaplamalarımızla birleştirildiğinde, alüminyumun yapışmazlık etkisi mükemmeldir ve iç astar, ihtiyaçlara göre bağımsız olarak üretilebilir.
Alüminyum beyazlatma sisteminin astarı, elektrikli ısıtma ve pişirme koşulları bulunmuyorsa alevle pişirilebilir. Buradaki anahtar nokta alev sıcaklığını kontrol etmektir; bir diğer önemli nokta ise doğrudan alevle kızartmayı önlemek ve yerel ısıdan kaynaklanan termal gerilimi önleyerek kaplamanın, boru gövdesinin, disk gövdesinin veya filtre plakasının çatlamasını engellemektir.
Alüminyum yıkama sisteminin avantajları
1. İyi yalıtım performansı, makul tasarım ve uzun kullanım ömrü; ;
2. Tamamen erimiş bir asil metalden kalıplanmıştır ve yüksek boyutsal hassasiyete sahiptir;
3. Kaplama, yüksek mukavemet, aşınma direnci, termal şok direnci ve pürüzsüz bir yüzeye sahiptir;
4. İç kaplama, alüminyum, çinko ve magnezyum alaşımlarına karşı yüksek korozyon direncine sahiptir; erimiş metal aktarım ekipmanının kullanım verimliliğini artırır ve özel alaşımların hizmet ömrünü uzatır.
5. Metal sıvının kullanım sırasında sıcaklık düşüşü metrekare başına 2 °C’dir; aşınmaya ve termal şoka dayanıklıdır ve yüzeyi pürüzsüzdür.
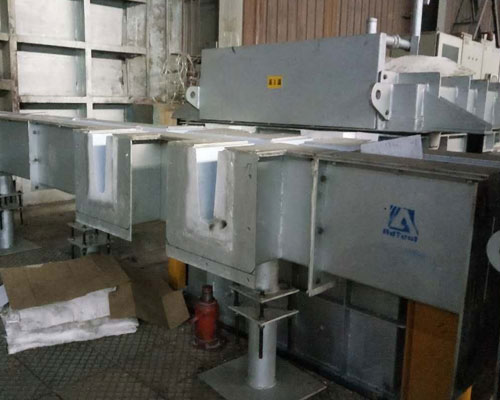
Seramik yıkama sisteminin kullanım talimatları:
Çizimin yapısına uygun olarak, akış hücresi, genel akış yolunun temiz, hasarsız ve boşluksuz olmasını sağlamak amacıyla kurulmuştur.
Kurulu akış kanalını eşit şekilde önceden ısıtın, 6 ila 8 saat boyunca sabit hızda ısıtın, kaplamanın yüzeyinin kırmızı renge dönmesini, yani 800 °C’ye ulaşmasını kontrol edin, böylece adsorbe olmuş kristal suyu ortadan kaldırın; bu sıcaklık döküm sıcaklığına yakındır ve güvenli ve verimli kullanım sağlar.
Eğer tankın tahliye haznesi elektrikli ısıtma ile pişirme koşullarına uygun değilse, alevle pişirilmelidir.
Buradaki anahtar nokta alev sıcaklığını kontrol etmektir; bir diğer önemli nokta ise doğrudan alevle yanmayı önlemek ve yerel ısıdan kaynaklanan termal gerilimi önleyerek kaplamanın, boru gövdesinin, disk gövdesinin veya filtre plakasının çatlamasını engellemektir.