
Derin Yatak Filtresi Nedir ve Nasıl Çalışır?
Alüminyum sürekli döküm ve haddeleme işlemlerinde, eriyik temizliği sonraki tüm aşamaları belirler — şerit yüzey kalitesi, mekanik özellikler, iç sağlamlık ve nihai ürün verimi. Alüminyum dökümhanelerinde kullanılabilen tüm filtrasyon teknolojileri arasında derin yataklı filtre benzersiz bir konuma sahiptir: endüstriyel üretim hızlarında erimiş alüminyumdan 10 μm'nin altındaki kalıntıları tutarlı bir şekilde giderebilen tek hat içi filtrasyon yöntemidir.
Derin yataklı filtre — bazı teknik literatürde granül yataklı filtre veya dolgulu yataklı filtre olarak da adlandırılır — erimiş alüminyumu düz bir seramik köpük panelden değil, kalın bir granül refrakter malzeme tabakasından geçirir. Filtreleme malzemesi genellikle, parçacık boyutu dağılımı kontrol edilmiş alümina bazlı granüller ve alümina çakıldan oluşur ve ekipman tasarımına ve filtreleme gereksinimlerine bağlı olarak 200–600 mm derinliğinde bir yatağa doldurulur.
Teknik danışmanlık için bizimle iletişime geçin
Derin Yataklı Filtrenin Çalışma Prensibi
Çalışma prensibi, yüzey filtrasyonundan temelden farklıdır. Erimiş metal, alümina topu ve alümina çakıl filtre yatağından geçerken, orijinal alüminyum suyundaki kirlilikleri tutarak yüksek kaliteli saf alüminyum suyu elde edilir. Erimiş metal, granül ortamın tüm derinliği boyunca ilerlerken, kalıntılar yatak derinliğinin tamamı boyunca ortam yüzeyleriyle temas etme ve bu yüzeylere yapışma fırsatını defalarca yakalar. Bu durum, seramik köpük filtreden doğrudan geçip gidecek olan küçük kalıntıların yakalanma olasılığını önemli ölçüde artırır.
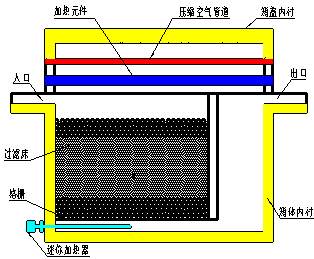
20 μm’den daha küçük kalıntılar için — ki bunların yalnızca seramik köpükle yakalanmasının son derece zor olduğu bilinmektedir — derin yataklı filtrasyon, yüzey filtrasyonunun asla ulaşamayacağı düzeyde kalıntı giderme verimliliği sağlar. Bunun arkasındaki fiziksel neden, temas olasılığıyla ilgilidir: 400 mm kalınlığında alümina granülleriyle doldurulmuş bir derin yatak filtresi, herhangi bir seramik köpük panelinden çok daha büyük bir toplam yüzey alanına sahiptir ve yataktan geçen kalıntılar, tutulabilmeleri için çok daha fazla temas fırsatına sahiptir.
Derin Yatak Filtrasyon Alanının Hesaplama Formülü
Derin yataklı filtreleme alanı (m²) = k × filtreleme kapasitesi (t/h) × 0,0413 m²h/t
Burada “k”, alüminyum alaşım kalitesine dayalı düzeltme faktörünü temsil eder. Örneğin, mevcut 10 μm filtreleme hassasiyeti standardına göre, derin yatak tipi “K” seçimi, standart filtreleme alanının tahmini yüzer oranına göre yapılmalıdır. 20 μm hassasiyet gerektiren kaba filtreleme için “K” filtre alanı seçimi yaklaşık 0,8’dir ve bu şekilde devam eder.
Derin Yataklı Bir Filtreden Ne Kadar Verim Bekleyebilirsiniz?
Filtreleme ekipmanlarını değerlendirirken karşılaşılan sorunlardan biri, birçok tedarikçinin performansı “yüksek verimlilik”, “mükemmel kirletici madde giderimi” gibi belirsiz ifadelerle tanımlaması ve ölçülebilir rakamlar sunmamasıdır. Derin yataklı filtre, gerçek performansın belirli ve test edilebilir ölçütlere göre nicel olarak belirlenebildiği az sayıdaki dökümhane teknolojisinden biridir.
Gerçekleştirilen İşlevler ve Performans Göstergeleri
Filtreleme hassasiyeti: Tüm alaşımlar için ortak olarak, farklı ekipman özelliklerine ve farklı filtre malzemesi döşeme yöntemleri ile boyutlarına göre, filtrelenen safsızlıkların çap aralığı şöyledir: 5 μm – 30 μm.
Filtreleme etkisi: Alüminyum cüruf içeriğinin aralığı şöyledir: ≤0,03 mm²/kg alüminyum – ≤0,008 mm²/kg alüminyum (ABB çevrimdışı cüruf test cihazı tarafından tespit edildi).
Filtreleme kapasitesi (T/H): Genellikle tüm alaşımlar için kullanılır (Mg ≥ 1% alaşımlarında –30% oranında azalma görülür). Ekipmanın farklı teknik özelliklerine ve filtre malzemesinin döşeme yöntemleri ile boyutlarına göre, akış hızı aralığı şöyledir: 15–80 ton/saat.
Yatak başına filtreleme kapasitesi genel olarak tüm alaşımlar için geçerlidir (Mg ≥ 1% olan alaşımlarda 20–30% oranında azalma), ekipman özelliklerine ve filtre malzemesinin yerleştirilme yöntemleri ile boyutlarına bağlı olarak:
- İnce filtreleme için akış hızı aralığı (kirlilik çapı 10 μm'nin altında): 1.000–10.000 ton
- Kaba filtreleme için (10 μm'den büyük kir parçacıkları) akış hızı aralığı: 2.000–15.000 T
Tablo 1: Filtreleme Derecesine Göre Derin Yataklı Filtre Performans Özellikleri
| Parametre | İnce Filtreleme (< 10 μm) | Kaba Filtreleme (> 10 μm) |
|---|---|---|
| Kapsama Yakalama Çapı | 5–10 μm | 10–30 μm |
| Filtrelemeden Sonra Cüruf Miktarı (mm²/kg Al) | ≤ 0,008 | ≤ 0,03 |
| Yatak Başına Filtreleme Kapasitesi (ton) | 1,000–10,000 | 2,000–15,000 |
| Akış Hızı Aralığı (T/H) | 15–80 | 15–80 |
| Mg ≥ 1% Alaşımlarında Kapasite Azaltımı | 20–30% | 20–30% |
| Tespit Yöntemi | ABB çevrimdışı cüruf test cihazı | ABB çevrimdışı cüruf test cihazı |
Tüm filtreleme performansı verileri, kontrollü üretim koşulları altında ABB marka çevrimdışı cüruf test ekipmanı kullanılarak ölçülmüştür. Performans, alaşım kalitesine, eriyik işleme aşamasındaki kaliteye ve filtre malzemesi konfigürasyonuna göre değişiklik gösterir. Bu değerler, AdTech’in derin yataklı filtre ürün yelpazesi genelinde elde edilebilen aralığı temsil etmektedir.
Bunlar teorik rakamlar değildir — bunlar, faaliyette olan tesislerden elde edilen ölçülmüş performans verileridir. İnce filtreleme ile kaba filtreleme arasındaki ayrım, ekipman seçimi açısından önemlidir; zira bu ayrım, hem yatak içindeki filtre malzemesi düzenini hem de ekipman modelinin teknik özelliklerini belirler.
Derin Yataklı Filtremizi Keşfedin
h2>Derin Yatak Filtrasyonu ile Seramik Köpük Filtrasyonu Arasındaki Fark Nedir?
Dökümhane filtreleme stratejisiyle ilgili hemen hemen her sohbette bu soru gündeme gelir. Dürüst cevap şudur: Bunlar birbiriyle rekabet eden teknolojiler değil, birbirini tamamlayan teknolojilerdir. Ancak her birinin en iyi performansı gösterdiği alanları anlamak, derin yataklı filtrelemenin yüksek kaliteli alüminyum üretiminde neden kendine özgü ve yeri doldurulamaz bir rol üstlendiğini açıklamaya yardımcı olur.
Tablo 2: Derin Yatak Filtresi ile Seramik Köpük Filtresinin Karşılaştırılması — Performans Karşılaştırması
| Parametre | Derin Yataklı Filtre | Seramik Köpük Filtre (30 PPI) | Seramik Köpük Filtre (50 PPI) |
|---|---|---|---|
| Yakalanan Minimum Kapsama Boyutu (μm) | 5–10 | 20–30 | 10–20 |
| Katkı Maddesi Giderme Verimliliği (%) | 90–99 | 60–80 | 75–90 |
| Birim Hacim Başına Ortam Yüzey Alanı | Çok Yüksek | Orta | Yüksek |
| Akış Kapasitesi (ton/saat, tipik) | 15–80 | 2–15 | 1–8 |
| Kapsama Yüküne Duyarlılık | Düşük | Yüksek | Çok Yüksek |
| Değiştirme Sıklığı | Yatak başına 15–20 gün | Kampanya başına (8–24 saat) | Kampanya başına (8–24 saat) |
| Sermaye Maliyeti | Daha yüksek | Düşük | Düşük |
| Ton Başına İşletme Maliyeti | Düşük | Orta | Orta–Yüksek |
Derin yataklı filtrelerde bu sınırlamaların hiçbiri aynı derecede geçerli değildir. İçerikler birikse bile filtre yatağı çalışmaya devam eder. Folyo hamuru, teneke kutu gövdesi sacı, otomotiv yapı panelleri veya yüzey kalitesinin titizlikle incelendiği herhangi bir ürün üreten işletmelerde, bir seramik köpük filtre şu anda mevcut olan en etkili eriyik temizleme sistemidir.
Doğru Derin Yataklı Filtre Ekipmanı Modelini Nasıl Seçersiniz?
Ekipman Filtresi Seçim Standardı
Doğru derin yataklı filtre modelini seçmek, sadece akış hızını döküm hattının üretim kapasitesine uydurmakla sınırlı değildir. Seçim sürecinde filtreleme hassasiyeti gereksinimleri, alaşım kalitesi ve hedeflenen yatak hizmet ömrü de dikkate alınmalıdır. AdTech’in seçim kriterleri şunlardır:
- Alaşımlı dökümün akış hızı şartının karşılanması koşuluyla, her bir ortam tabakasının hizmet ömrü 15–20 gün/yatak.
- Yabancı madde çapını filtrelemek için 10 μm'nin altında (ince filtreleme), standart modele göre seçim yapın (geri dönüştürülmüş alüminyum dahil): EG-S-15, EG-S-25, EG-S-35, EG-S-55, EG-S-65, EG-S-75.
- Çapı 10 μm veya daha fazla (kaba filtreleme), standart konfigürasyona göre model numarasını bir alt seviyeye indirin. Örneğin, standart model EG-S-55 ise, model numarası düşürüldükten sonra EG-S-35 olmalıdır.
Tablo 3: Derin Yataklı Filtre Model Seçim Kılavuzu
| Model | İnce Filtreleme (< 10 μm) Akış Hızı | Kaba Filtreleme (> 10 μm) Eşdeğeri | Yatağın Kullanım Ömrü | Uygun Olduğu Yerler |
|---|---|---|---|---|
| EG-S-15 | Giriş seviyesi kapasite | — | 15–20 gün | Küçük döküm hatları, özel alaşımlar |
| EG-S-25 | Düşük–orta kapasite | EG-S-15 eşdeğeri | 15–20 gün | Orta ölçekli döküm işlemleri |
| EG-S-35 | Orta kapasite | EG-S-25 eşdeğeri | 15–20 gün | Standart haddehane işlemleri |
| EG-S-55 | Orta-yüksek kapasite | EG-S-35 eşdeğeri | 15–20 gün | Yüksek hacimli sürekli döküm |
| EG-S-65 | Yüksek kapasite | EG-S-55 eşdeğeri | 15–20 gün | Büyük ölçekli haddeleme işlemleri |
| EG-S-75 | Maksimum kapasite | EG-S-65 eşdeğeri | 15–20 gün | Başlıca birincil eritme tesisi döküm hatları |
Magnezyum içeren alaşımlarda kapasite düşürme, önemli bir pratik husustur. 5xxx serisi alaşımlar (Mg ≥ 1%), magnezyumun atmosferik oksijenle yüksek reaktivitesi nedeniyle eriyik işleme ve aktarım sırasında önemli ölçüde daha fazla oksit kalıntısı oluşturur. Bu artan kalıntı yükü, yatak ömrünü kısaltır ve ya daha büyük bir ekipman modelinin kullanılmasını ya da yatak rejenerasyonunun daha sık yapılmasını gerektirir. 20–30% kapasite azalması, ilk üretim kampanyası sırasında fark edilmeden, ekipman seçiminde baştan itibaren hesaba katılmalıdır.
Derin Yatak Filtresinin Başlıca Bileşenleri Nelerdir?
Derin yataklı bir filtrenin bileşen dağılımını anlamak, hem tedarik aşamasında — böylece ne için ödeme yaptığınızı bilirsiniz — hem de işletim aşamasında — böylece bakım ekibiniz neleri kontrol edip bakımını yapması gerektiğini bilir — yardımcı olur.
Derin yataklı filtre ekipmanı 7 ana bileşenden oluşur:
1. Kapalı Kasa
Esas olarak dış kabuk, iç astar ve yalıtım tabakasından (lifli kağıt, nano levha, sunta, ipek battaniye yalıtım dolgusu ve sızdırmazlık malzemesi) oluşur. Çalışma sırasında kutu gövdesi, alüminyum sıvısını ve filtre ortamını barındırır.
Isı yalıtım performansı: Ortalama gövde sıcaklığı — üst sınır: ≤ 65 °C; orta aralık: ≤ 80 °C.
2. Kutu Kapağı
Esas olarak gövde, kutu kapak malzemesi, yalıtım tabakası (lifli kağıt, lifli battaniye, alüminyum folyo kumaş), sabitleme çivileri ve PTFE kombine sızdırmazlık halkasından oluşur. Erimiş alüminyumdan kaynaklanan sıcaklık kaybını azaltırken, ısıtma elemanlarını ve basınçlı hava kanallarını destekler.
3. Mini Isıtıcı Bileşenleri
Bunlar arasında başlıca mini ısıtıcı, mini ısıtıcı konik manşonu, mini ısıtıcı tapası, mini ısıtıcı bağlantı plakası, mini ısıtıcı sabitleme plakası ve mini ısıtıcı taşınabilir cihazı bulunur. Bunlar, kutunun tabanındaki sıvı alüminyumun sıcaklığının üretim süreci gerekliliklerini karşılamasını sağlar. (Müşteri ihtiyaçlarına göre — örneğin, 20 μm veya daha yüksek filtreleme hassasiyetine sahip alüminyum alaşımlı yuvarlak çubuklar için bu ısıtma aksesuarına gerek yoktur.)
4. Isıtma Bileşenleri
Esas olarak ısıtıcılar, ısıtıcı destek pedleri, ısıtıcı termokuplları vb. bileşenlerden oluşur. Kabini ısıtmak ve kabin içindeki sıvı alüminyumun sıcaklığının üretim süreci gerekliliklerini karşılamasını sağlamak için kullanılır.
5. Yatak Yapma
Esas olarak destek blokları, ızgaralar, alümina bilyeleri ve alümina çakılından oluşur. Bu, filtreleme sisteminin temel elemanıdır; erimiş alüminyumdaki kirlilikleri filtreleyerek eriyiği arındırır ve üretim süreci gerekliliklerini karşılar.
6. Eğme Mekanizması
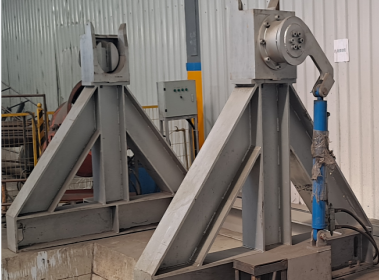
Hidrolik istasyon, yağ borusu, yağ silindiri, eğilebilir çerçeve, döner mil vb. parçalardan oluşur. Kutunun içindeki kullanılmış alümina bilyelerinin ve çakılın yanı sıra artık alüminyum sıvısının da kolayca çıkarılmasını sağlamak için kullanılır.
7. Basınçlı Hava Dolabı
Esas olarak kabin gövdesi, basınç düşürme vanası, solenoid vana, akış ölçer vb. bileşenlerden oluşur. Derin yataklı fırında pişirme ve ön ısıtma işlemleri sırasında ısının akışkanlığını artırarak bu işlemler için gereken süreyi kısaltır.
8. Elektrik Kontrol Dolabı
Esas olarak dokunmatik ekran, PLC, güç regülatörü vb. bileşenlerden oluşur. Derin yataklı fırında pişirme gereksinimlerine ve üretim süreci eğrisine göre ısıtma elemanlarının ısıtma gücünü kontrol eder.
Eğilme Mekanizması Nasıl Çalışır?
Eğme mekanizması, yatak bakımı ve dolgu malzemesinin değiştirilmesi için gereken iş gücünü ve süreyi önemli ölçüde azaltan bir özelliktir.
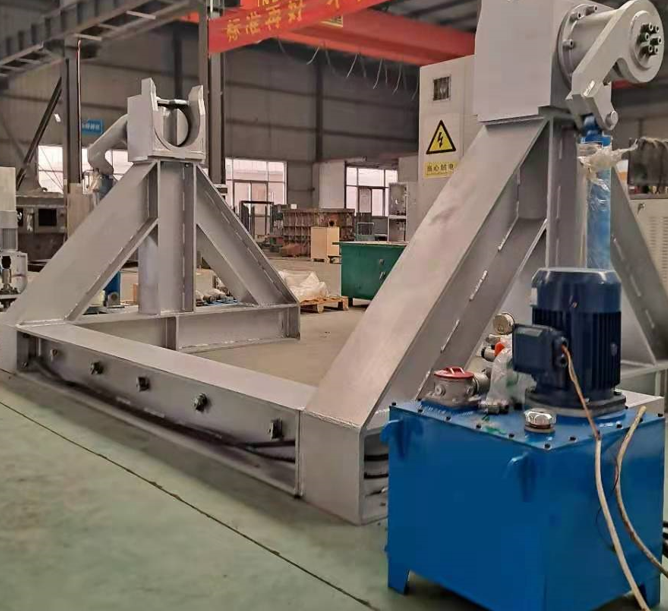
İşlev:
Derin yatak kutusu, devrilme çerçevesine yatay olarak kaldırılır; kolun sallanmasını sağlamak için hidrolik ünitesi devreye sokulur ve derin yatak kutusu, döner şafttaki yuva kullanılarak sallanmaya zorlanır. Kol sınır konumuna (yağ silindirinin maksimum stroku) ulaştığında, derin yatak kutusunun devrilme açısı yaklaşık 108° olur ve kutudaki atıklar (alüminyum oksit bilyeleri, ızgaralar, vb.) boşaltılır; sallanma kolu sınır konumuna ulaştığında (yağ silindirinin stroku en kısa olduğunda), derin yatak kutusu yatay konumdadır. Derin yatak kutusu yatay konumdadır. Yatak kutusu sorunsuz bir şekilde kaldırılabilir.
Eğme cihazı teknik özellikleri:
- Eğilebilir çerçeve ve hidrolik eğme mekanizması ile donatılmıştır
- Eğim açısı: > 100°
- Kutunun içindeki filtre malzemesinin (alümina bilye, ızgara, destek bloğu) temizlenmesi için kullanışlıdır
- İç kaplamanın yüzeyindeki alüminyum cüruf kalıntılarını temizlemek için kullanışlıdır
Isıtma ve Pişirme Koşulları Nelerdir?
Derin yataklı filtrenin — hem ilk devreye alma aşamasında hem de rutin üretim sırasında — doğru şekilde ısıtılması ve fırınlanması, ekipmanın uzun ömürlülüğü ve filtreleme performansı açısından hayati önem taşır. Gereksinimler, çevrimdışı ve çevrimiçi ısıtma modları arasında farklılık gösterir.
Çevrimdışı Isıtma İstasyonu
- İlk kez kutuda pişirme: Isıyı eşit bir şekilde dağıtmak için basınçlı hava sistemi ile donatılmış olup, pişirme işleminin 5–7 gün.
- İlk kez olmayan kutu pişirme: Isıyı eşit bir şekilde dağıtmak için basınçlı hava sistemi ile donatılmış olup, pişirme işleminin 4–5 gün.
- Yatağı hazırlayın ve kutuyu fırına koyun: Isıyı eşit bir şekilde dağıtmak için basınçlı hava sistemi ile donatılmış olup, pişirme işleminin 4–6 gün.
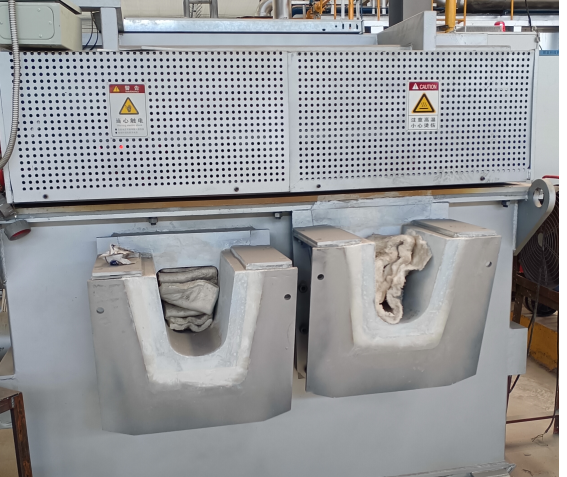
Çevrimiçi Isıtma
- Kutudaki alüminyum suyun sıcaklığının 700–800 °C işlem aralığı içinde.
- Erimiş alüminyumun sıcaklığına göre ısıtma gücünü otomatik olarak ayarlayarak, prosesin gerektirdiği sıcaklığa mümkün olan en kısa sürede ulaşılmasını sağlar.
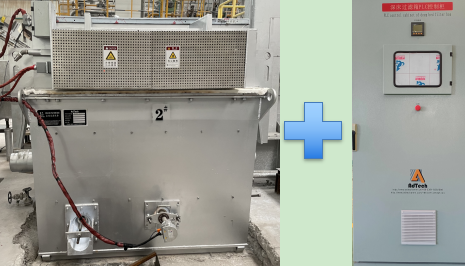
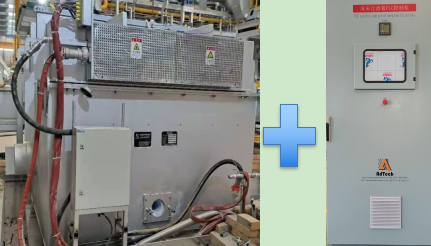
çevrimiçi fırınlama, üretim – derin yataklı fırın, basınçlı hava kabini, elektrik kontrol kabini
İlk kez fırınlama ile daha önce fırınlanmış fırınlar arasındaki ayrım, pratik açıdan önemlidir. Taze ateş dayanıklı astarlı yeni bir fırın kutusu, yavaş ve tamamen giderilmesi gereken kalıntı nem içerir — bu sürecin aceleye getirilmesi, fırın kutusunun yapısal bütünlüğünü ve tüm hizmet ömrü boyunca yalıtım performansını tehlikeye atan ateş dayanıklı malzeme çatlaklarına neden olur. İlk fırınlama için belirlenen 5–7 günlük süre, ihtiyatlı bir tahmin değildir; bu süre, güvenilir ve uzun vadeli performans için gerekli asgari süredir.
Derin Yataklı Filtre, Dökümhanenin Ergitme Arıtma Hattına Nasıl Entegre Edilmelidir?
Derin yataklı filtre, mevcut bir hatta sonradan eklenmek yerine, tam bir eritme işleme dizisi içinde doğru bir şekilde konumlandırıldığında en iyi performansı gösterir. Modern bir alüminyum sürekli döküm hattı için standart entegrasyon şöyledir:
Tutma Fırını → Akı verme → Çevrimiçi Gaz Giderme Ünitesi → Derin Yataklı Filtre → Seramik Köpük Filtre → Tekerlek Ucu → Döküm Makinesi
Her aşama kendine özgü bir amaca hizmet eder. Fırında ergitme ve sıyırma işlemleri, kütle halindeki cürufu ve büyük oksit parçalarını giderir. Çevrimiçi gaz giderme ünitesi, çözünmüş hidrojeni uzaklaştırır ve inert gaz kabarcıklandırma yoluyla orta boyuttaki oksit parçacıklarını yüzeye çıkarır. Ardından derin yataklı filtre, gaz giderme işleminin tek başına güvenilir bir şekilde gideremediği 5–30 μm boyutundaki ince kalıntıları yakalar. Sürecin çıkış ucundaki seramik köpük filtre yıkama sistemi son parlatma aşaması olarak işlev görür.
Gaz giderme aşamasını atlayıp, tüm katkı yükünü derin yataklı filtreye bırakmak mümkündür; ancak bu, filtre malzemesi yükleme oranlarını artırır ve yatağın hizmet ömrünü önemli ölçüde kısaltır. En iyi eriyik kalitesi ve ton başına en düşük toplam filtreleme maliyeti, tüm aşamaların sırayla yürütülmesiyle elde edilir.
Uluslararası Alüminyum Enstitüsü, dökümhanelerde eriyik işlemeye ilişkin süreç karşılaştırma verilerini yayınlamaktadır; bu veriler, tesisinizin işlem akışını sektör standartlarıyla karşılaştırarak değerlendirmeniz için yararlı referans noktaları sunmaktadır.
Hangi Tür Alüminyum Ürünleri Derin Yatak Filtrasyonundan En Fazla Yararlanır?
Kutuya Uygun Levha ve İnce Folyo
İçecek tenekesi gövde sacı, 0,25–0,30 mm’lik nihai kalınlığa haddelenirken, ambalaj amaçlı alüminyum folyo ise 0,006 mm’ye kadar daha da inceltilir. Bu kalınlıklarda, 50 μm büyüklüğündeki tek bir yabancı madde parçacığı, tüm bobini hurdaya çeviren bir iğne deliği veya haddeleme kırılmasına neden olabilir. Hemen hemen tüm büyük teneke kutu sacı ve folyo üreticileri, standart ekipman olarak derin yataklı filtreleme sistemlerini kullanmaktadır.
Otomotiv Alüminyum Levha
Otomotiv gövde paneli uygulamaları, sıkı şekillendirilebilirlik şartnamelerini karşılayan alüminyum sac gerektirir. Metalik olmayan kalıntılar, presle şekillendirme sırasında uzamayı azaltır ve çatlama riskini artırır. Günümüzde birçok otomotiv OEM’i, kalite sistemi denetimlerinin bir parçası olarak tedarikçilerden filtreleme süreçlerine ilişkin yetkinliklerini kanıtlamalarını talep etmektedir.
Havacılık ve Uzay Sektörü Levha ve Sacları
Havacılık ve uzay sektöründeki yapısal uygulamalarda, belirli bir eşik değerin üzerindeki partiküller için kalıntı toleransı esasen sıfırdır. Derin yataklı filtreleme, bir kalite iyileştirmesi değil, temel bir gerekliliktir. SAE International gibi kuruluşlar tarafından belirlenen teknik standartlar, bu filtreleme gerekliliklerini belirleyen kalıntı sınırlarını tanımlamaktadır.
Isı Değiştirici Kanatçık Hammadde Stoku
Isı eşanjörü kanatçıkları montaj sırasında lehimlenir ve kanatçık ham malzemesindeki yabancı maddeler lehimleme hatalarına neden olur. Kanatçık ham malzemesi pazarı — özellikle otomotiv HVAC ve elektrikli araç akü soğutma sistemleri için — eriyik temizliği konusunda önemli yatırımların yapılmasına yol açmıştır.
AdTech Gerçek Vaka Örneği: Hindistan’daki Bir Haddehanenin Ergitme Arıtma Sisteminin Modernizasyonu
2022 yılının ortalarında, Hindistan’ın Gujarat eyaletinde bulunan bir haddeleme tesisi, çözülemeyen bir kalite sorunu nedeniyle AdTech’e başvurdu. Tesis, ambalaj ve ısı eşanjörü pazarları için 3xxx ve 8xxx serisi alüminyum şeritler üretiyordu. Yıllık üretim kapasitesi yaklaşık 22.000 tondu, ancak üretimin 8–9%'lik kısmı hurdaya gidiyordu — bu durumun başlıca nedenleri, yüzeyde görülen kalıntı kusurları ve soğuk haddeleme hattında ara sıra meydana gelen haddeleme kırılmalarıydı.
Mevcut filtreleme sistemleri, şunun yukarısında yer alan tek kademeli bir seramik köpük filtre kutusundan oluşuyordu: tekerlek ucu— ön gaz giderme yok, derin yataklı filtreleme yok. Müşterileri — aralarında birinci kademe otomotiv tedarikçileri ve çok uluslu bir ambalaj şirketi de bulunan — gelen malzeme denetim kriterlerini sıkılaştırmış ve daha önce kabul edilebilecek malzemeleri reddediyorlardı.
AdTech’in teknik ekibi, Ağustos 2022’de tesisi ziyaret etti. Prefil-Footprinter cihazı kullanılarak yapılan eriyik numune analizi, mevcut seramik köpük filtreye giren kalıntı yükünün, filtrenin nominal kapasitesi kapsamında işleyebileceğinden üç kat daha fazla olduğunu gösterdi. Kampanyanın ortasına gelindiğinde, akış aşağısındaki kalıntı seviyeleri önemli ölçüde artıyordu ve yuvarlanma kırılmaları, filtrenin tükenmesiyle tutarlı bir şekilde her bobinin ikinci yarısında yoğunlaşıyordu.
AdTech’in uyguladığı çözüm üç bileşenden oluşuyordu:
Öncelikle, bir çevrimiçi gaz giderme ünitesi Filtrelere ulaşan katkı maddesi ve hidrojen yükünü azaltmak amacıyla kurulmuştur. İkinci olarak, AdTech, tesisin saatte yaklaşık 14 ton olan döküm debisine uygun, 8–12 mm partikül boyutunda yüksek saflıkta tabular alümina malzeme kullanan, 380 mm yatak derinliğine sahip bir derin yataklı filtre ünitesi (model EG-S-35) tedarik etti ve devreye aldı. Üçüncü olarak, mevcut seramik köpük filtre kutusu son arıtma aşaması olarak korunmuş ve filtre derecesi 30 PPI'dan 40 PPI'ye yükseltilmiştir.
Tablo 4: Gujarat Haddehanesi — AdTech Derin Yatak Filtresinin Kurulumu Öncesi ve Sonrası
| Metrik | Öncesi (2022, Güncelleme Öncesi) | Sonrası (2022–2023, Güncelleme Sonrası) | İyileştirme |
|---|---|---|---|
| Genel Hurda Oranı | 8.7% | 2.9% | -67% |
| Yuvarlanan Frenleme Sıklığı | Ayda 4–6 | Ayda 0–1 | -85% |
| Müşteri Reddetme Oranı | 3,21 TP3T sevk edilen ton | 0,41 TP3T sevk edilen ton | -88% |
| Ortalama Reklam Kampanyası Süresi | 9 saat | 22 saat | +144% |
| Kampanya Başına Seramik Köpük Filtrenin Kullanım Ömrü | 8–10 saat | 18–22 saat | +120% |
Sonuçlar, bu tesise özgü çalışma koşullarını, alaşım bileşimini ve üretim parametrelerini yansıtmaktadır. Diğer tesislerdeki performans artışları, başlangıç eriyik kalitesine, alaşım sınıfına ve döküm konfigürasyonuna bağlıdır. Müşterinin izniyle yayınlanmıştır.
Döküm kampanyasının süresinin uzaması — 9 saatten 22 saate — seramik köpük filtresinin, artık yukarı akıştaki derin yataklı filtreden önemli ölçüde daha temiz eriyik almasının doğrudan bir sonucuydu. Kampanya durmalarının azalması, yeniden ısıtma süresinin kısalması, devreye alma sırasında ortaya çıkan hurda miktarının azalması ve döküm ekibinin vardiya süresinin daha verimli kullanılması anlamına geliyordu.
2022 yılının sonuna kadar, tesis sadece hurda miktarındaki azalma sayesinde derin yataklı filtrenin sermaye maliyetini geri kazanmıştı. Tesis üretim müdürü, bu iyileştirme sayesinde, önceki hurda oranlarıyla kârlı bir şekilde hizmet vermenin imkânsız olacağı yeni bir otomotiv müşterisiyle tedarik sözleşmesi için teklif verip ihaleyi kazanabildiklerini belirtti.
Bu iş birliği devam etmiştir. Gujarat tesisinde artık döküm ucu tedarik edilmektedir, seramik köpük filtreler, ve yıllık tedarik anlaşması kapsamında AdTech aracılığıyla akı işleme ürünleri. 2025 yılında planlanan kapasite artırımı, ikinci bir döküm hattını da içerecek olup, AdTech projenin başlangıcından itibaren eriyik işleme ekipmanı tedarikçisi olarak görev alacak.
Derin Yataklı Filtre, Plaka Tipi Filtrelere Kıyasla Hangi Avantajları Sunar?
Şu anda birincil filtreleme yöntemi olarak plaka tipi seramik köpük filtre kutuları kullanan tesisler için, derin yataklı filtre birçok somut avantaj sunmaktadır:
- Toplu ve sürekli üretim hatları için, filtreleme kapasitesini artırmak ve istikrarlı ürün kalitesini sağlamak için plaka filtresini değiştirin.
- İşgücü maliyetlerini azaltın ve seramik köpük filtrelerin sık sık değiştirilmesinden kaynaklanan aşırı ve gereksiz enerji kaybını ortadan kaldırmak.
- Yarı otomatik üretimi hayata geçirmek ve yatakların hizmet ömrünün uzatılması ve otomatik sıcaklık kontrolü sayesinde üretim maliyetlerini kapsamlı bir şekilde düşürmek.
Derin yataklı filtre, çoğu uygulamada sonraki aşamadaki seramik köpük filtreleme ihtiyacını ortadan kaldırmaz — bunu tamamlar. Ancak, ağır hizmet tipi yabancı madde giderimini önceki aşamada üstlenerek, derin yataklı filtre sonraki aşamadaki filtrelerin hizmet ömrünü önemli ölçüde uzatır, filtre değişimi nedeniyle hattın durdurulma sıklığını azaltır ve son filtreleme aşamasına daha temiz bir baz eriyik sağlar.
Satın Almadan Önce Derin Yatak Filtre Tedarikçisine Neleri Sormalısınız?
Derin yataklı bir filtre satın almak, önemli bir yatırım kararıdır. Deneyimli dökümhane mühendisleri için en önemli sorulara dayanarak:
Medya özellikleri. Standart dolgu malzemesinin alümina saflığı nedir? Akış hızım ve yatak derinliğim için hangi partikül boyutunu önerirsiniz?
Termal performans. Çalışma sırasında ölçülen kabuk sıcaklığı nedir? Isı kaybı teknik özelliklerini teyit edebilir misiniz?
Yatağın kullanım ömrü. Alaşım karışımım için yatak başına gerçekçi tonaj ne kadardır — hem ince hem de kaba filtreleme için?
Yenilenme ve eğilme desteği. Ekipmanınızda yatak bakımı için bir eğme mekanizması bulunuyor mu? Yenileme prosedürü ve süresi nasıldır?
Entegrasyon desteği. Ekibiniz, yıkama düzenimizi inceleyip filtrenin mevcut gaz giderme ekipmanımız ve döküm hattımızla sorunsuz bir şekilde entegre olacağını teyit edebilir mi?
Kaynakça. Benzer alaşımlar ve üretim hacimleriyle çalışan tesislerden referanslar sunabilir misiniz?
Bu soruları genel ifadeler yerine somut ayrıntılarla yanıtlayan bir tedarikçinin ekipmanının, açıklanan şekilde çalışması muhtemeldir. AdTech’in mühendislik ekibi, herhangi bir olası kurulum için bu soruları ele almaya hazırdır.
Şunu keşfedin: AdTech dökümhanesinin tüm ürün yelpazesi veya bize ulaşın Derin yataklı filtre seçimi ve entegrasyonu konusunda teknik danışmanlık almak için doğrudan bizimle iletişime geçin.
Sık Sorulan Sorular
1. Alüminyum dökümde derin yataklı filtre ne için kullanılır?
Döküm öncesinde erimiş alüminyumdan ince metalik olmayan kalıntıları giderir ve seramik köpük filtrelerin güvenilir bir şekilde yakalayamadığı 5–10 μm kadar küçük parçacıkları tutar.
2. Derin yataklı filtre ile seramik köpük filtre arasındaki fark nedir?
Seramik köpük filtre, her kampanya sonunda değiştirilen bir yüzey filtrasyon cihazıdır. Derin yataklı filtre ise derinlik filtrasyonu için kalın bir granül filtre malzemesi yatağı kullanır ve her yatak için hizmet ömrü 15–20 gündür.
3. Derin yataklı bir filtre ne kadar filtreleme hassasiyeti sağlayabilir?
Ekipman modeline ve filtre malzemesi yapılandırmasına bağlı olarak, 5–30 μm aralığındaki kirlilikleri filtreleyebilir ve cüruf içeriğini ≤0,008 mm²/kg alüminyum seviyesine kadar düşürebilir.
4. Bir derin yataklı filtre hangi akış hızlarını karşılayabilir?
Akış hızları, ekipman modeline bağlı olarak 15–80 T/H arasında değişmektedir. Mg ≥ 1% içeren alaşımlar için standart değerlere göre 20–30% kapasite azaltımı yapılması gerektiği unutulmamalıdır.
5. Filtre malzemesinin ömrü ne kadardır?
Normal çalışma koşullarında, her bir filtre malzemesi yatağı 15–20 gün dayanır. İnce filtreleme yatakları (< 10 μm), genellikle rejenerasyona ihtiyaç duyulana kadar 1.000–10.000 ton malzeme işler.
6. Doğru derin yataklı filtre modelini nasıl seçerim?
Seçim, gerekli filtreleme hassasiyetine, döküm akış hızına ve alaşım kalitesine göre yapılır. 10 μm’nin altındaki ince filtreleme için EG-S-15 ile EG-S-75 arasındaki modellerden birini seçin. 10 μm’nin üzerindeki kaba filtreleme için ise standart seçimden bir model altındaki modeli tercih edin.
7. Erimiş alüminyum hangi sıcaklıkta tutulmalıdır?
Çevrimiçi çalışma sırasında, kutunun içindeki alüminyum sıcaklığı 700–800 °C seviyesinde tutulmalıdır. Elektrikli kontrol kabini, hedef sıcaklığa ulaşmak ve bu sıcaklığı sabit tutmak için ısıtma gücünü otomatik olarak ayarlar.
8. Eğme mekanizması bakım işlemlerine nasıl yardımcı olur?
Hidrolik eğme mekanizması, filtre kutusunu 100°'nin üzerine kadar döndürerek, kullanılmış alümina bilyelerinin, ızgaraların ve artık cürufun elle kazma işlemi gerektirmeden hızlı bir şekilde çıkarılmasını sağlar; bu da bakım süresini ve işgücünü önemli ölçüde azaltır.
9. İlk kutu pişirme işlemi ne kadar sürer?
Sıkıştırılmış hava destekli ısıtma yöntemiyle ilk kutu pişirme işlemi 5–7 gün sürer. Sonraki pişirme döngüleri 4–5 gün, yatak döşeme pişirme işlemi ise 4–6 gün sürer.
10. Derin yataklı filtre, döküm hattının hangi kısmına yerleştirilir?
Bu ünite, eriyik döküm ucu ve döküm makinesine ulaşmadan önce gerçekleştirilen eksiksiz bir sıralı eriyik işleme sürecinin bir parçası olarak, çevrimiçi gaz giderme ünitesi ile seramik köpük filtre kutusu arasında yer almaktadır.