

Fırın arıtması, arıtma sürecini ifade eder. Erimiş alüminyumun ön işleme aşaması, fırın arıtması ve hat içi arıtmayı içerir. Sonuçlar, erimiş alüminyumun sıcaklığının yüksek olduğunu ve birim zaman ve birim hacim başına yeni fazın çekirdeklenme sayısının düşük olduğunu göstermektedir. Elektrolitik alüminyum eriyiğinin sıcaklığı 930 ℃'nin üzerine çıkabilir. Bileşimi de oldukça karmaşıktır; Fe, Si, Cu, Mg gibi birçok metal safsızlık ile florürler ve karbon cürufu gibi metalik olmayan safsızlıklar içerir; gaz safsızlıkları ise çoğunlukla hidrojendir. Ancak, elektrolitik alüminyum sıvısının bu özellikleri, alüminyum alaşımlı yassı külçelerin üretimindeki gereksinimleri karşılayamaz. Bu sorunu çözmek için, dökümden önce elektrolitik alüminyum sıvısının ön işlemden geçirilmesi gerekmektedir.
Fırınla Arıtma
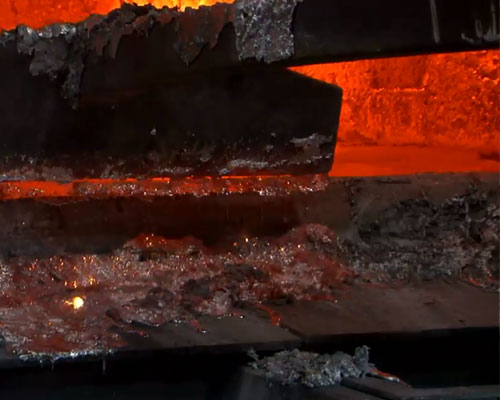
Fırın rafine etme işlemi, şunu ifade eder: rafinaj işlemi Bu işlemde gaz, statik fırında toz püskürtmek için kullanılır. Ana bileşenleri CCl₄ ve C₂Cl₆ olan arıtma maddesi, 1,0 kg/t dozajına göre gaz püskürtme tankına konur. Arıtma maddesi kabarcık haline geldiğinde, elektrolitik alüminyum sıvısına girebilir. Ayrıntılı süreç şu şekildedir: ön ısıtma sonrası arıtma maddesinin hali katı halden sıvı hale geçer ve sıvı akı filmi şeklinde gaz tozu püskürtme tankının kabarcık yüzeyi ile çevrelenir. Ergitme fırını ve toz püskürtme tankı sıkıca birbirine bağlanır; ardından toz püskürtme tankının nozulu elektrolitik alüminyum sıvısına sokulur ve aynı anda toz püskürtme tankının vanaları açılır, basınç ve akış hızı iyi bir şekilde kontrol edilir ve toz püskürtme tankı, fırın içinde ileri geri hareket edecek şekilde çalıştırılır; böylece homojen bir toz püskürtmeli arıtma işlemi gerçekleştirilir. Arıtma süresi genellikle 30 dakika ile 40 dakika arasında, arıtma sıcaklığı ise 730 ℃ ile 750 ℃ arasında kontrol edilir. Bu şekilde, akı filmi ile sarılmış erimiş alüminyumun kabarcık hızı artırılır ve dış suyla doğrudan temasın oluşması önlenir. Akı filminin bir diğer işlevi ise kabarcıkların yüzey aktifliğini artırarak, böylece adsorpsiyon ve cüruf giderme etkisini güçlendirmektir.
Çevrimiçi safsızlık giderme işlemi temel olarak iki aşamadan oluşur:
(1) Çevrimiçi Alpur hidrojen giderimi: Çevrimiçi Alpur yöntemi uygulandığında, çevrimiçi gaz giderme ünitesi Kullanımdan önce doğal gazla fırınlanır; böylece astar sıcaklığı 700 ℃’nin altına düşmez. Geleneksel yöntemde yüksek saflıkta azot kullanılır. Ancak, alüminyum alaşımındaki belirli miktardaki Mg nedeniyle, eritme işlemi sırasında alüminyum alaşımındaki Mg ve azot yüksek sıcaklığa maruz kalır ve magnezyum nitrür oluşmasına neden olan kimyasal reaksiyon meydana gelir; bu da safsızlıklar oluşturur ve bitmiş ürünün kalitesini etkiler. Bu nedenle, hidrojeni gidermek için çevrimiçi alpur yöntemi kullanılır ve nitrojenin yerine argon kullanılır. Bu işlemde argon basıncının 550 kPa ~ 760 kPa olması ve saflığın 99,99%'nin üzerinde olması gerekir. Dönen nozülün güçlü karıştırma etkisi sayesinde, argon ile elektrolitik alüminyum sıvısı arasındaki temas alanı etkili bir şekilde artırılır ve yüzen arıtma işleminin kinetik koşulları iyileştirilir. Aynı zamanda, erimiş alüminyum eriyikindeki minik kabarcıkların yavaş yükselme hızı nedeniyle, eriyik havuzundaki kabarcıklar merkezkaç kuvveti ile kaldırma kuvvetinin birleşik etkisi altında spiral şeklinde yukarı doğru yükselir; böylece gaz-sıvı temas süresi uzar ve eriyikten hidrojenin uzaklaştırılması amacına ulaşılır.
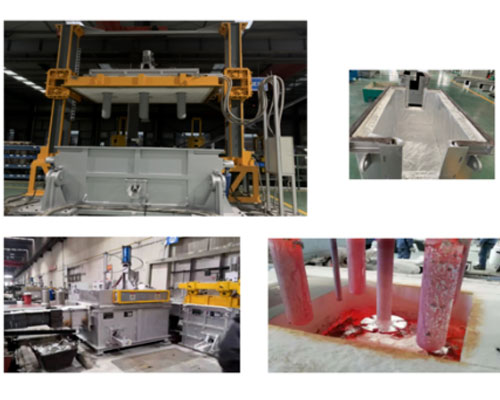
(2) Çevrimiçi safsızlık giderme: CFF kutusu Alüminyum eriyikindeki safsızlıkları filtreleyebilir. CFF kutusu, seramik köpük filtre ile birlikte kullanılarak erimiş alüminyumun filtrelenmesi ve saflaştırılması için kullanılır. Erimiş alüminyumdaki kalıntıları ve çok küçük parçacıkları filtreleyebilir. Özellikle yüksek saflıkta alüminyum ve yüksek hassasiyetli alüminyum alaşımlarının dökümüne uygundur. Isı direnci, oksidasyon önleme, korozyon direnci, hızlı ısınma, uzun ömür ve asit direnci gibi avantajlara sahiptir.