

Elektrolitik alüminyum eriyik, yüksek oranda gaz ve kirlilik içerir. Yukarıda belirtilen bileşim özellikleri göz önünde bulundurulduğunda, eriyik arıtma işlemi güçlendirilmelidir. Alüminyum arıtma işleminde genellikle arıtma maddesi ve azotla üfleme kullanılır; arıtma maddesinin ve azotun kalitesi garanti altına alınmalıdır. Üretimde yüksek kaliteli arıtma maddesi ve yüksek saflıkta azot kullanılır ve 730-750°C sıcaklıkta iki aşamalı arıtma gerçekleştirilir. İlk arıtmada kullanılan arıtma maddesi miktarı 2,5 kg/t-A'dır ve arıtma süresi 25-30 dakikadır; arıtma işleminden sonra cüruf uzaklaştırılır, magnezyum eklenir ve ateşlenir. İkinci arıtma maddesi dozu 1,5 kg/t olup, arıtma süresi 15-20 dakikadır. İkinci Alüminyum Arıtma Süreci tamamlandıktan, cüruf çıkarıldıktan, numune alınarak analiz yapıldıktan ve bileşim uygunluk kriterlerini karşıladıktan sonra, bir kat kaplama maddesi serpilir ve fırında 30 dakika bekletilir.
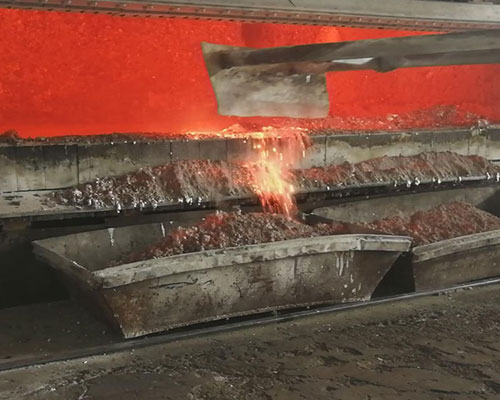
Alüminyum Arıtma Süreci
Kaplama maddesinin erime noktası erimiş alüminyumunkinden daha düşük olduğundan, yoğunluğu da eriyikinkinden daha düşüktür ve ayrıca iyi ıslatma özelliklerine sahiptir. Fırındaki eriyiği havadan ayırmak için eriyik yüzeyinde sürekli bir sıvı koruyucu film oluşur. Genel olarak, oksijen veya su buharı kaplama tabakasından geçerek sıvı alüminyumla reaksiyona giremez veya çok nadiren girebilir; elektrolit içinde çözünmüş hidrojen atomları ise küçük yarıçapları sayesinde kaplama tabakasını geçip dışarı çıkabilir.
Kabul etmek gaz adsorpsiyonu yoluyla arıtma, arıtma etkisi yalnızca arıtma maddesinin azot saflığıyla değil, aynı zamanda arıtma işlemiyle de yakından ilgilidir. Zira üflemeli arıtma, kısmi basınç difüzyonu yoluyla gaz giderme ve flotasyon yoluyla cüruf gidermeye dayanır. Yalnızca arıtılmış gaz ve tozla yakın temas halinde olan alan arıtma etkisine sahip olabilir. Operatörler, işletim prosedürlerine uymalı ve arıtma cihazının, eritme fırınının dört köşesi boyunca fırının tabanını takip ederek eşit bir şekilde hareket etmesini sağlamalıdır. Böylece, tüm erimiş alüminyum, ölü köşeler bırakılmadan arıtma maddesi ve azotla tam temas halinde olur.
Gaz arıtmanın etkisi, daha çok gazın dağılma derecesine ve kabarcıkların boyutuna bağlıdır. Kabarcık boyutu ne kadar küçükse, gaz giderme etkisi o kadar iyi olur. Çünkü kabarcık ne kadar küçükse, aynı hacimdeki gazdan o kadar fazla kabarcık oluşur; bu da yüzey alanını artırır; yükseliş hızı o kadar yavaşlar; eriyikle temas süresi o kadar uzar. Sıradan bir T şeklindeki arıtıcı kullanıldığında kabarcık çapı yaklaşık 10 mm olur ve etki çok iyidir; arıtıcı olarak 15 mm çapında bir çelik boru kullanılırsa kabarcık çapı 300 mm'yi aşabilir ve daha fazla azot kullanılmasına rağmen gaz giderme etkisi yine de yetersiz kalır.
Akı adsorpsiyonlu arıtma yönteminde, arıtma maddesi alüminyum eriyikle doğrudan temas halindedir; adsorpsiyon ve difüzyon yoluyla cüruf gideriminde iyi bir sonuç elde edilir. Akışkanın gaz giderme etkisi temel olarak iki yöndedir: Birincisi, akışkanın kimyasal olarak ayrışarak eriyikle reaksiyona girmesi ve difüzyon ile hidrojen giderimi için gaz halindeki bir ürün oluşturmasıdır; diğeri ise, eriyik yüzeyindeki oksit tabakasının, akışkan içindeki Na3AlF6 tarafından erimiş alüminyumda çözünmesi ve atomik hidrojenin gaz haline difüze olmasıdır.
Uygulamada, gaz arıtma yönteminin hidrojen giderme ve cüruf giderme etkisinin, saf akı arıtma yönteminden daha iyi olduğu kanıtlanmıştır. Ölçüm verileri, erimiş alüminyumdaki hidrojen içeriğinin fırında arıtma yoluyla 325 ml/kg± seviyesine düşürülebileceğini ve oksit kalıntılarının önemli ölçüde azaldığını göstermektedir; ancak bu durum, ürün dökümünün ihtiyaçlarını hala karşılayamadığından, bu nedenle alüminyum sıvısının daha da saflaştırılması için çevrimiçi gaz giderme sistemi ve CFF filtreleme yöntemi kullanılmalıdır. Erimiş alüminyum, statik bekletme fırınında arıtıldıktan sonra, alüminyum sıvısının yüzeyine kaplama maddesi serpilmelidir ve alüminyum sıvısının bir sonraki işleme geçmeden önce 10-15 dakika bekletilmesi gerekir. Bekletmenin amacı şudur: Birincisi, arıtma taşıyıcısının, alüminyum sıvısındaki gazı ve küçük metalik olmayan kalıntıları sıvı yüzeyinden dışarı çıkarmasını kolaylaştırmaktır; ikincisi ise, büyük metalik olmayan kalıntıların fırının dibine çökmesini kolaylaştırmaktır.