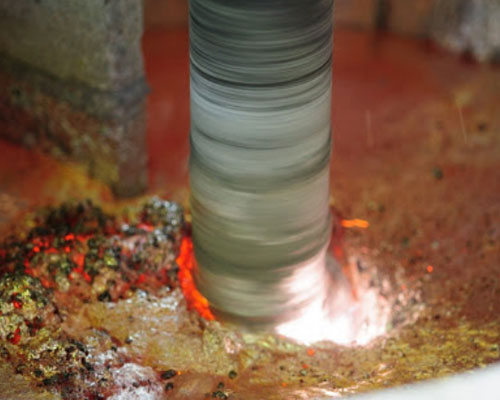
İnert gaz arıtma, eriyik içine sürekli olarak inert gaz kabarcıkları üflemek ve bu kabarcıklar yüzerken oksitlenmiş kalıntıları ve hidrojeni sıvı yüzeyinden dışarı çıkarmaktır. Eriyik içine inert gaz üflemek cürufu giderebilir; zira üflenen inert gaz kabarcıkları, eriyik içindeki oksitlenmiş kalıntıları emebilir ve yüzdürme işlemi sırasında bunları sıvı yüzeyinden dışarı çıkarabilir. Bu yöntem, “flotasyonla cüruf giderme yöntemi” olarak adlandırılır. İnert gaz kabarcığı, eriyikteki oksitlenmiş kalıntıları adsorbe ettiği için sistemin toplam yüzey serbest enerjisini azaltabilir; dolayısıyla bu adsorpsiyon kendiliğinden gerçekleşebilir. İnert gaz ile kalıntılar arasındaki yüzey gerilimi ne kadar küçükse, eriyik ile inert gaz arasındaki yüzey gerilimi ve eriyik ile kalıntılar arasındaki arayüz gerilimi ne kadar büyükse, inert gazın cüruf giderme kabiliyeti o kadar güçlü olur.
Arıtma işlemi için inert gaz kullanıldığında, rafinaj akısı sıvı yüzeyine eşit bir şekilde serpilmelidir. Bunun nedeni, inert gaz kabarcıklarının kalıntıları sıvı yüzeyinden yukarıya çıkardıktan sonra, bu sırada sıvı yüzeyinde bir akı tabakası bulunması halinde, kalıntıların akıya girip cüruf haline gelmesi ve bu cürufun kolayca çıkarılabilmesidir. Aksi takdirde, özgül ağırlığı daha yüksek olan inklüzyonlar tekrar erimiş alüminyumun içine düşecek, özgül ağırlığı daha düşük olan inklüzyonlar ise sıvı yüzeyde köpük oluşturacak ve bu köpüğün erimiş alüminyumdan ayrılması zor olacaktır. Bu köpükler çıkarıldığında, çok miktarda erimiş metal de dışarı çıkacaktır. Bu da büyük miktarda metal kaybına neden olur.
Erimiş malzemenin içine inert gaz üflemek, gazın giderilmesini sağlayabilir; zira erimiş malzemenin içine üflenen inert gaz kabarcığında hidrojen bulunmadığından hidrojen kısmi basıncı sıfırdır; kabarcığın yakınındaki erimiş malzemedeki hidrojen kısmi basıncı ise sıfırdan çok daha yüksektir; dolayısıyla kabarcığın içi ile dışı arasında bir hidrojen kısmi basınç farkı oluşur. Bu kısmi basınç farkının etkisi altında, eriyikteki hidrojen atomları kabarcığın arayüzüne yayılır ve arayüzde moleküller halinde yeniden birleşerek kabarcığın içine girer. Bu süreç, kabarcığın içi ve dışındaki hidrojen kısmi basınçları eşitlenene kadar durmayacaktır. Kabarcıkların içine giren hidrojen, kabarcıklar yüzeye çıktıkça atmosfere kaçar. Ayrıca, kabarcıkların yüzdürülme süreci sırasında, eriyik içinde asılı kalan minik moleküler hidrojen kabarcıkları ve kalıntılardaki gaz da yüzdürme yoluyla sıvı yüzeyinden dışarı çıkarılabilir; böylece gaz giderme amacına ulaşılır.
İnert Gaz Arıtımında Etkili Faktörler
1) İnert gazın doğası. İnert gazın yoğunluğu, viskozitesi, ıslanabilirliği ve ısı kapasitesi, arıtma etkisini etkiler. Gaz yoğunluğu ve viskozitesi ne kadar yüksekse, eriyik içindeki yüzdürme hızı o kadar yavaş olur ve kalma süresi o kadar uzar; bu da arıtma etkisinin iyileştirilmesine katkıda bulunur; ancak gaz yoğunluğu ne kadar düşükse, birim kütle başına gaz hacmi o kadar fazla olur. Temas alanı ne kadar büyükse, rafine etme etkisinin iyileştirilmesine de o kadar yardımcı olur. Deneyler, gaz giderme sürecinde belirleyici rolün rafine edilmiş gazın kalitesi değil, hacmi ve eriyik içindeki dağılım derecesi olduğunu kanıtlamıştır. Gazın kalıntılara karşı ıslatma performansı ne kadar iyi olursa, gazın yüzdürme kabiliyeti o kadar güçlü olur. Isı kapasitesi, eriyik sıcaklığını etkileyerek arıtma etkisini etkiler.
2) İnert gazın saflığı. İnert gazın saflığı, esas olarak inert gazdaki oksijen ve nem oranını ifade eder. İnert gazdaki oksijen ve su içeriği ne kadar yüksekse, arıtma etkisi o kadar kötü olur. Oksijen ve su buharı, arıtılmış gazla birlikte eriyik içine girdiğinden, eriyikle kimyasal olarak reaksiyona girerek kabarcığın yüzeyinde bir oksit tabakası oluşturur ve kabarcık içindeki hidrojen kısmi basıncını artırır. Bu durum, difüzyon ve hidrojen giderme sürecini büyük ölçüde geciktirmekle kalmaz, aynı zamanda çözeltideki oksitlenmiş kalıntıların miktarını da artırır. İnert gazdaki nem ve oksijen belirli bir değeri aştığında, arıtma işlevi görememekle kalmaz, hatta eriyikin bir hidrojen emme sürecine girmesine neden olarak daha ciddi kirliliğe yol açabilir.
3) Kabarcıkların boyutu. Kabarcık boyutu ne kadar küçükse, gaz giderme etkisi o kadar iyi olur. Çünkü kabarcıklar ne kadar küçükse, aynı hacimdeki gazdan o kadar fazla kabarcık oluşur ve yüzey alanı o kadar geniş olur; ayrıca alüminyum eriyik içindeki yüzdürme hızı ne kadar yavaşsa, eriyikle temas süresi o kadar uzun olur.
4) Kabarcıklar ile eriyik arasındaki temasın homojenliği. Temas ne kadar yoğun ve homojen olursa, arıtma etkisi o kadar iyi olur. Hava üflemeli arıtma, kısmi basınç farkına dayalı difüzyon yoluyla gaz giderme ve flotasyon yoluyla cüruf gidermeye dayandığından, yalnızca arıtılmış gazla temas eden alan arıtma etkisi gösterebilir. Temas olasılığını artırmak için, eriyiklerin her bir kısmının arıtmaya tabi tutulması amacıyla çevrimiçi transfer arıtma ile filtreleme ve üfleme işlemlerinin birleştirilmiş uygulamasını kullanmak en uygun yöntemdir. Fırında arıtma işlemi söz konusu olduğunda, ölü köşelerin oluşmasını önlemek için arıtma cihazı fırının tabanı boyunca yavaşça hareket ettirilmelidir.
5) Diğer arıtma süreci parametreleri. Üfleme süresi, üfleme basıncı, üfleme sıcaklığı ve arıtma sonrası eriyik bekletme süresi gibi arıtma proses parametrelerinin, eriyik üzerindeki arıtma etkisine belirgin etkileri vardır.
İlgili yazılar:
 Çevrimiçi Gaz Giderme Sistemi
 Çevrimiçi Arıtma ve Gaz Giderme Sistemleri
 Erimiş Alüminyumdan Gazın Giderilmesi
 Dönen Gaz Giderme Teknolojisi
 Gaz Giderme Cihazı
 Hidrojen Gaz Giderme Cihazları
 Dönen Gaz Giderme Kutusu
 Hidrojen Gazının Giderilmesi
 Erimiş Alüminyumdan Gazın Giderilmesi
 Metallerin Gazdan Arındırılması
 Alüminyum Gaz Giderme Yöntemleri
 AdTech Gaz Giderme Ekipmanı