
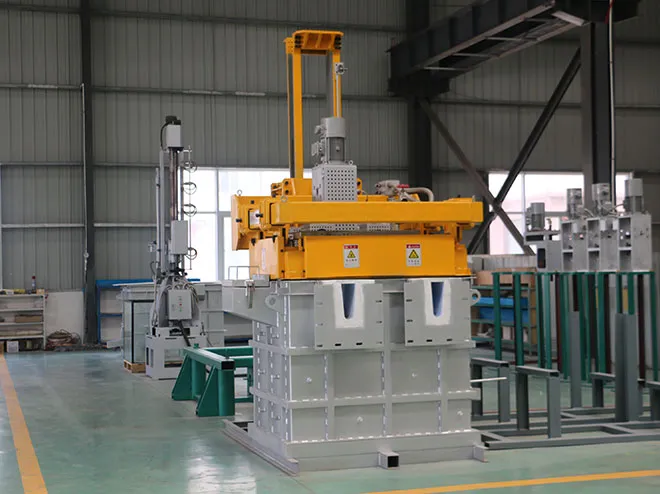
Erimiş alüminyumun gazdan arındırılması, çözünmüş hidrojeni ve metalik olmayan kalıntıları ortadan kaldırır; bunlar, bitmiş dökümlerde gözenekliliğe neden olan, çekme mukavemetini düşüren ve yorulma ömrünü azaltan iki temel kirletici maddedir. Döner inert gaz gaz giderme yöntemi, endüstride en yaygın olarak kullanılan yöntemdir ve uygun şekilde optimize edilmiş sistemlerde hidrojen seviyelerini 0,10 mL/100 g Al'nin altına indirir. Bu kılavuz, dökümhane ve sürekli döküm işlemlerinde gaz giderme etkinliğini belirleyen metalurjik temel bilgileri, proses değişkenlerini, ekipman seçimini ve kalite kriterlerini ele almaktadır.
Erime Sırasında Hidrojen Neden Alüminyumda Çözünür?
Alüminyumun hidrojene olan afinitesi, likidüs sıcaklığının üzerinde (saf Al için 660 °C) keskin bir artış gösterir. 750 °C'de, sıvı alüminyumdaki hidrojenin denge çözünürlüğü yaklaşık 0,69 mL/100 g'a ulaşır; buna karşılık katı halde bu değer sadece 0,036 mL/100 g'dır; bu da yaklaşık 19:1'lik bir orana karşılık gelir. Katılaşma sırasında meydana gelen bu dramatik düşüş, hidrojeni çözeltiden dışarı iter ve döküm matrisi boyunca gaz gözeneklerinin oluşumuna neden olur.
Başlıca hidrojen kaynağı nemdir. Fırın ortamındaki su buharı, nemli hammadde, ıslak akı ve hatta nemli ortam havası, eriyik yüzeyinde aşağıdaki denkleme göre ayrışır:
2Al + 3H₂O → Al₂O₃ + 6H (çözünmüş)
Yağlayıcılardan, kaplama maddelerinden ve yanma ürünlerinden kaynaklanan hidrokarbonlar ek hidrojen sağlar. Bu kaynakların kaynağında kontrol edilmesi önemlidir ancak tek başına yeterli değildir; eriyikte aktif gaz giderimi hâlâ vazgeçilmezdir.
| Hidrojen Kaynağı | Tipik Katkı | Etkilerin Azaltılması |
|---|---|---|
| Atmosferik nem | 40–55% | Kuru fırın ortamı, koruyucu gaz |
| Malzeme yükü (iade edilenler, hurda) | 20–30% | 200–250 °C’ye önceden ısıtın |
| Akı maddeleri ve tane incelticiler | 10–15% | Hava geçirmez, ısıtılmış kaplarda saklayınız |
| Refrakter / pota etkileşimi | 5–10% | Düşük gözenekli refrakterler kullanın |
Erimiş Alüminyum Gaz Giderme Çözümlerimiz Hakkında Daha Fazla Bilgi Edinin
Erimiş alüminyumdaki inklüzyonların etkileri nelerdir?
Hidrojenin yanı sıra, başta alümina (Al₂O₃), spineller (MgAl₂O₄), karbürler (Al₄C₃) ve çeşitli borürler olmak üzere metalik olmayan kalıntılar da dökümün bütünlüğünü bozar. Bu parçacıklar, eriyik yüzeyinin oksidasyonundan, refrakter kaplamaların aşınmasından, kaplama akışkanlarıyla meydana gelen reaksiyonlardan ve aktarım sırasında cürufun taşınmasından kaynaklanır.
10–20 µm kadar küçük inklüzyonlar, gerilim yoğunlaştırıcılar ve çatlak başlangıç noktaları olarak işlev görür. Havacılık ve uzay sektörüne yönelik dökümlerde, inklüzyon içeriği genellikle PoDFA (Gözenekli Disk Filtrasyon Aparatı) analizi kullanılarak 0,5 mm²/kg’ın altında belirtilir. Otomotiv yapısal parçaları için ise genellikle 1,0 mm²/kg'ın altındaki değerler gereklidir.
| Kapsama Türü | Kaynak | Boyut Aralığı | Döküm Üzerindeki Birincil Etki |
|---|---|---|---|
| Al₂O₃ filmleri / parçacıkları | Erime yüzeyi oksidasyonu, aktarım türbülansı | 1–500 µm | Azalmış süneklik, sızıntı yolları |
| MgAl₂O₄ spinel | Mg içeren alaşımlar (örn. 5xxx, A356) | 1–50 µm | Sert noktalar, işleme aletlerinin aşınması |
| Al₄C₃ | Karbon bazlı refrakterler, SiC parçacıkları | 5–30 µm | Çukur korozyonu, yüzey kusurları |
| TiB₂ aglomeraları | Tahıl incelticisinin aşırı kullanımı veya yetersiz dağıtımı | 10–100 µm'lik kümeler | Yerel kırılganlaşma |
Üretim ortamlarında sıklıkla göz ardı edilen kritik nokta şudur: gaz giderme ve kalıntıların uzaklaştırılması birbiriyle bağlantılı işlemlerdir. İnert gaz kabarcıkları, eriyik içinde yukarı doğru yükselirken yüzdürme yoluyla havada asılı kalıntıları toplar; bu nedenle, iyi tasarlanmış bir gaz giderme aşaması her iki kirleticiyi de aynı anda ortadan kaldırır.
Alüminyumun Döner Gaz Giderme İşlemi Nasıl Gerçekleşir?
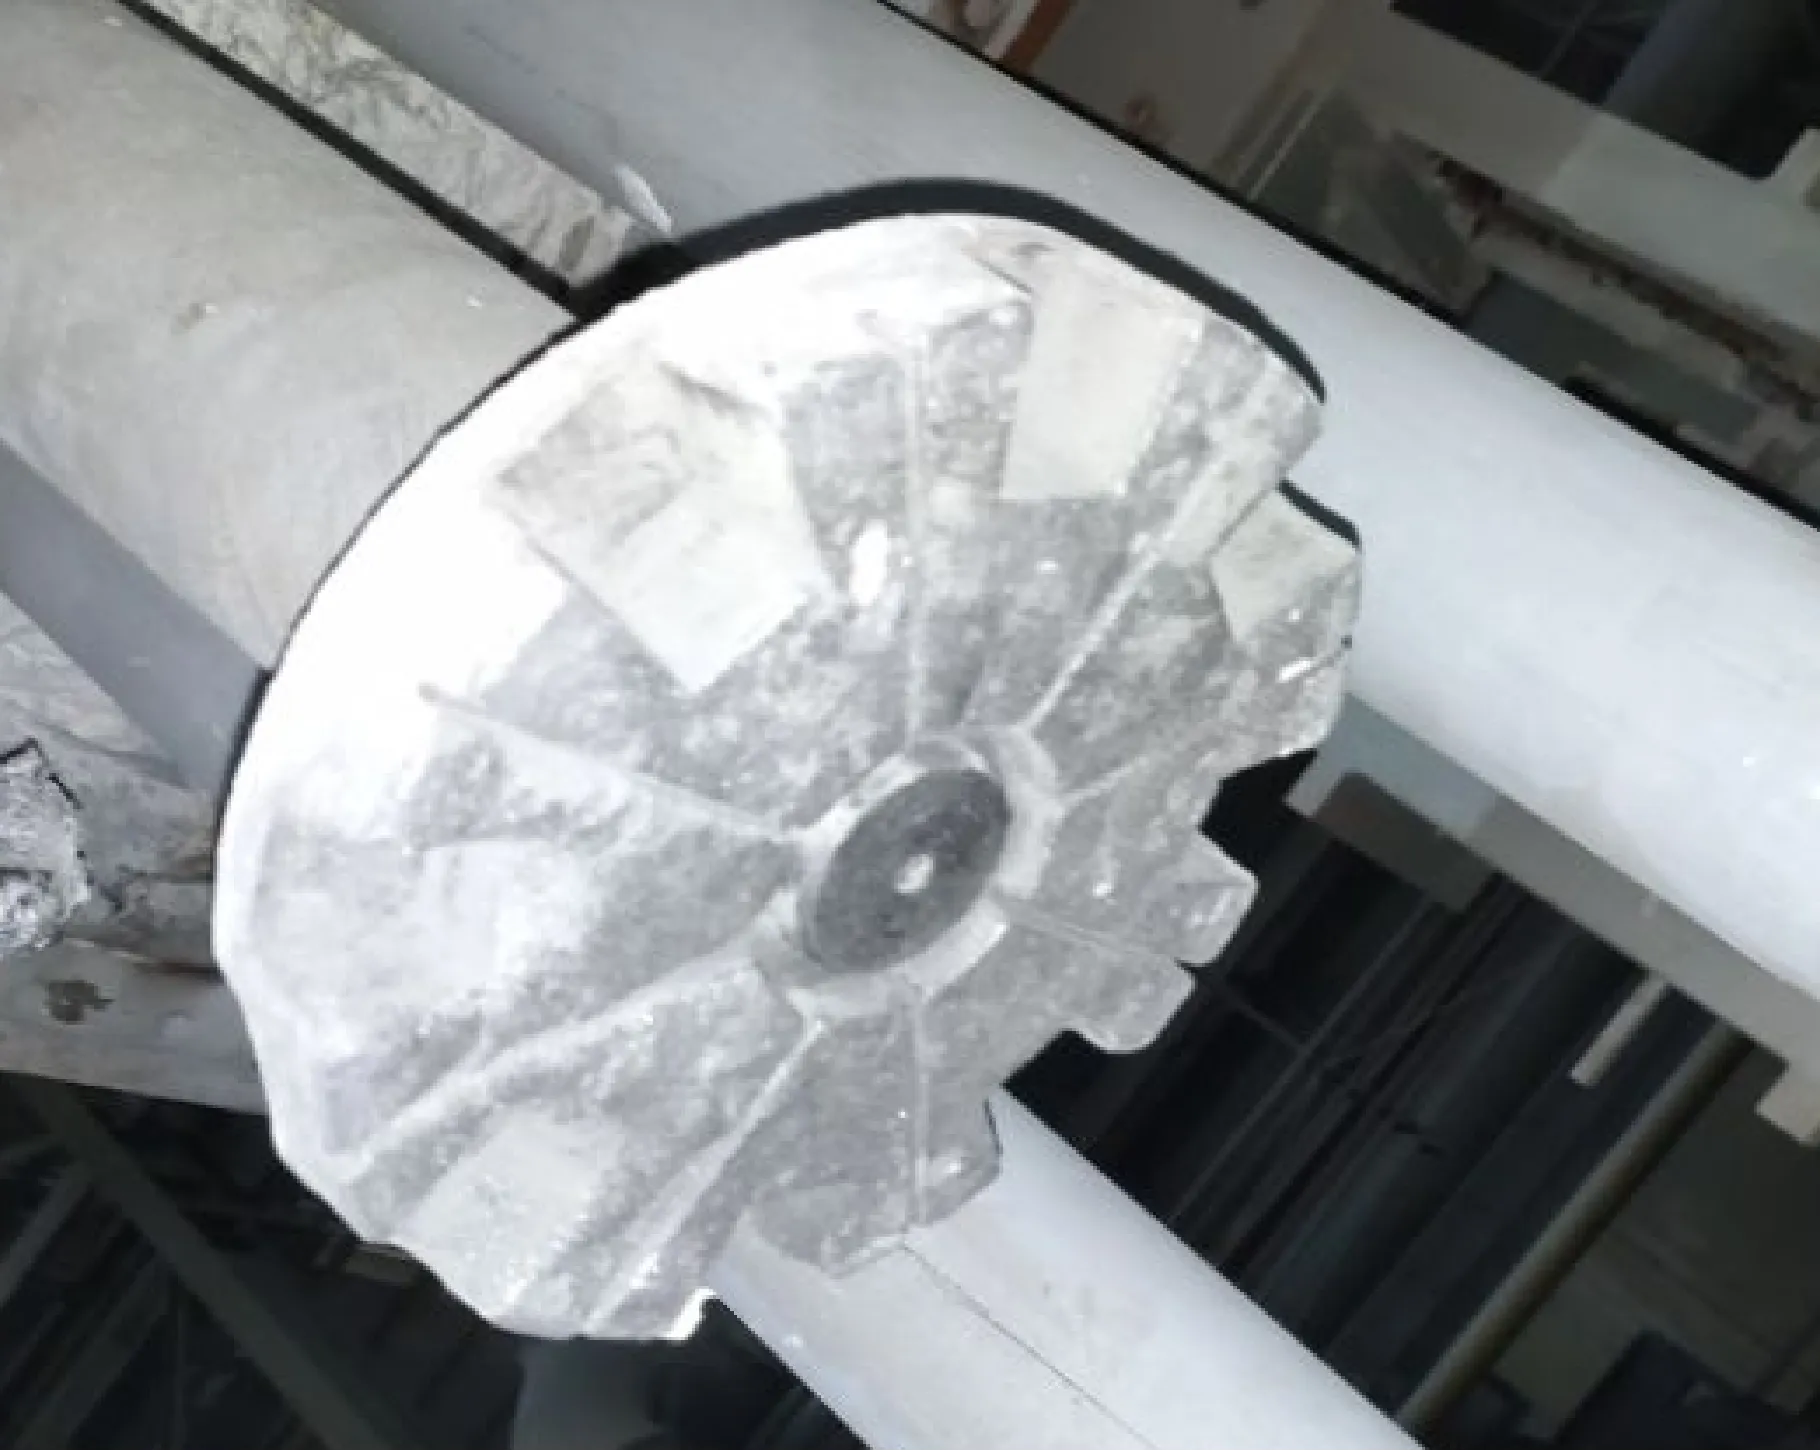
Döner gaz giderme işleminde, eriyik içine daldırılmış yüksek hızlı dönen bir pervaneden inert bir gaz —genellikle argon veya azot, bazen 1–5% klor ile karıştırılmış halde— verilir. Çark, gaz akışını ince, homojen bir şekilde dağılmış kabarcıklara (ideal olarak 2–5 mm çapında) ayırır. Gaz giderme verimliliği, birbiriyle bağlantılı üç mekanizmaya bağlıdır:
- Difüzyon kaynaklı hidrojen transferi. Çözünmüş hidrojen, difüzyon sınır tabakasını geçerek her bir inert kabarcığın düşük kısmi basınçlı iç kısmına geçer. Daha küçük kabarcıklar, birim gaz hacmi başına daha geniş bir toplam yüzey alanı sağlar ve bu da kütle transfer katsayısını artırır.
- Kabarcık kalma süresi. Daha ince kabarcıklar daha yavaş yükselir ve bu da eriyikle temas süresini uzatır. 3 mm’lik bir kabarcık yaklaşık 0,25 m/s hızla yükselirken, 8 mm’lik bir kabarcık 0,45 m/s hızla yükselir; bu da tipik bir 600 mm derinliğindeki potada kalma süresinin neredeyse iki katıdır.
- Erimiş maddenin dolaşımı. Rotor, işlenmemiş metali sürekli olarak kabarcık kümesiyle temas ettiren kontrollü bir girdap akışı oluşturur ve böylece durgun bölgelerin oluşmasını önler.
Yabancı maddelerin uzaklaştırılması için, küçük kabarcıklar yüzey gerilimi kuvvetleri aracılığıyla oksit filmlerine ve parçacıklara fiziksel olarak bağlanır ve bunları yüzeye taşır; burada da cüruf tabakasına eklenirler.
Hangi Proses Parametreleri Gaz Giderme Etkinliğini Etkiler?
Tekrarlanabilir sonuçlar elde etmek için, birbiriyle ilişkili çeşitli değişkenlerin sıkı bir şekilde kontrol edilmesi gerekir:
| Parametre | Önerilen Aralık | Sapmanın Etkisi |
|---|---|---|
| Rotor hızı | 350–500 dev/dak (rotor çapına göre değişir) | Çok düşük: iri kabarcıklar, yetersiz dağılma. Çok yüksek: aşırı girdap, yüzey türbülansı oksidi tekrar sürüklüyor |
| Gaz akış hızı | 5–15 L/dk (kâse), 15–40 L/dk (hat içi) | Fazla gaz, temizleme ortamını boşa harcar ve orantılı bir H₂ giderimi olmaksızın türbülansı artırır |
| Tedavi süresi | 500 kg başına 8–15 dakika (parti) | Tedavinin yetersiz kalması, H₂ kalıntı seviyesinin spesifikasyon sınırının üzerine çıkmasına neden olur; aşırı tedavi ise maliyet artışı ve sıcaklık kaybına yol açar |
| Erime sıcaklığı | 700–740 °C (alaşıma bağlı olarak) | Yüksek sıcaklıklar, H₂ çözünürlüğünü ve yeniden emilim riskini artırır |
| Rotorun suya dalma derinliği | potanın tabanından 50–100 mm yukarıda | Derin olmayan yerleştirme, gazın yüzeye kısa devre yapmasına neden olur |
Sıkça görülen bir operasyonel hata, aşınmış bir rotoru telafi etmek için gaz akışını artırmaktır. Bu durum daha büyük kabarcıkların oluşmasına neden olur, yüzey türbülansını kötüleştirir ve genellikle artışlar gaz akışını koruyor gibi görünse de oksit içeriği. Rotorun durumu belirli bir zaman çizelgesine göre kontrol edilmelidir; grafit rotorlar, standart alüminyum alaşımlarında genellikle 60–80 çalışma saatinden sonra değiştirilmelidir.
Gaz Giderme İşleminden Sonra Hidrojen Miktarı Nasıl Ölçülür?
Nicel doğrulama tartışmaya açık değildir. Üretim ortamlarında en yaygın olarak kullanılan iki yöntem şunlardır:
- Düşük Basınç Testi (RPT): Bir numune kısmi vakum altında (genellikle 80 mbar) katılaşır. Vakum altında katılaşmış numunenin yoğunluğunun atmosferik basınçtaki bir numuneyle karşılaştırılması sonucunda bir yoğunluk indeksi (DI) elde edilir. 1,5%'nin altındaki bir DI değeri genellikle 0,15 mL/100 g'nin altındaki hidrojen seviyeleriyle ilişkilidir. Basit ve hızlıdır, ancak yarı kantitatiftir.
- Gazın yeniden dolaştırılması yöntemi (örneğin, Alscan™, Hidrojen Analizörü): Erimiş metal içindeki bir probdan yeniden dolaştırılan taşıyıcı gazdaki hidrojen kısmi basıncını ölçer. ±0,01 mL/100 g hassasiyetle mL H₂/100 g cinsinden doğrudan okuma sağlar. Kritik uygulamalar için tercih edilir.
| Ölçüm Yöntemi | Doğruluk | Ölçüm Süresi | Test Başına Maliyet | En İyi Uygulama |
|---|---|---|---|---|
| RPT / Yoğunluk Endeksi | Yarı kantitatif (±0,05 mL) | 5–8 dakika | Çok düşük | Dökümhanede rutin kalite kontrol |
| Devridaimlı gaz analizörü | ±0,01 mL/100 g | 3–5 dakika | Orta düzey (ekipman yatırımı) | Havacılık ve uzay, otomotiv yapı elemanları |
| İlk kabarcık testi (Straube-Pfeiffer) | Nitel | 3–5 dakika | Çok düşük | Hızlı tarama |
| Vakumla ekstraksiyon (laboratuvar) | ±0,005 mL/100 g | 30 dakikadan fazla | Yüksek | Araştırma, hakem denemeleri |
Hedef hidrojen seviyeleri uygulamaya göre değişiklik gösterir: Kum dökümlerde 0,15–0,20 mL/100 g değerine tolerans gösterilebilirken, yüksek kaliteli basınçlı dökümlerde ve havacılık sektörüne yönelik hassas dökümlerde genellikle 0,10 mL/100 g'ın altında bir değer şart koşulur.
Teknik danışmanlık için bizimle iletişime geçin
Erimiş alüminyumun gazdan arındırılması için hangi ekipmanlar kullanılır?
Modern gaz giderme sistemleri iki genel kategoriye ayrılır: parti (kepçe) gaz giderme ve sürekli hat içi gaz giderme.
Toplu iş birimleri transfer kepçesinde veya potada sabit hacimli bir metal miktarını işlemek. Bu tesisler, sık sık alaşım değişikliği yapılan ve daha küçük eritme hacimlerine sahip fason dökümhaneler için uygundur. Her eritme işlemi başına 8–15 dakikalık işlem döngüleri standarttır.
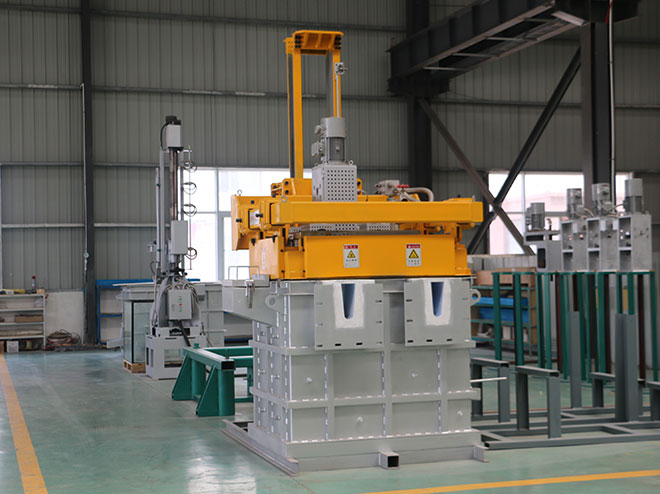
Çevrimiçi gaz giderme üniteleri fırın ile döküm istasyonu arasındaki oluk içine monte edilir. Metal, bir veya daha fazla rotor-nozul grubu içeren sızdırmaz bir hazneden sürekli olarak akar. Bunlar, 20–60 ton/saatlik üretim hızlarının kesintisiz işleme gerektirdiği ekstrüzyon kütüğü ve haddeleme kütüğü için yüksek hacimli DC (doğrudan soğutma) döküm hatlarında standart olarak kullanılır.
AdTech, şu ürünleri üretmektedir: çevrimiçi gaz giderme üniteleri Sürekli alüminyum döküm hatları için tasarlanmıştır. Bu üniteler, hazne kesiti boyunca eşit bir şekilde dağılmış yoğun bir ince kabarcık bulutu oluşturan yüksek hızlı bir grafit rotor aracılığıyla proses gazını enjekte eder. Sızdırmaz hazne tasarımı, işlenmiş eriyikte yeniden oksidasyonu en aza indirir; bu ayrıntı, nihai kalıntı sayısını önemli ölçüde etkiler. Kimyasal arıtma gerektiren işlemlerde ise, inert taşıyıcı gazla az miktarda klor gazı karıştırılarak, özellikle litografik levha ve folyo uygulamalarına yönelik alaşımlarda son derece zararlı olan çözünmüş alkali metallerle (Na, Ca, Li) reaksiyona sokulabilir.
Gaz giderme işlemine ek olarak, seramik köpük filtreler Yıkama kanalının aşağı kısmına monte edilen filtreler, flotasyon işleminden sonra geriye kalan kalıntı katkı maddelerine karşı son bir bariyer oluşturur. Gaz giderme ile filtrelemeyi birleştiren bu iki aşamalı yaklaşım, üretimde elde edilebilecek en düşük katkı maddesi sayısını tutarlı bir şekilde sağlar.
Flux İşlemi, Gaz Giderme İşleminin Yerine Geçer mi?
Hayır. Akı işlemi ve inert gazla gaz giderme, birbiriyle örtüşen ancak birbirinden farklı kirletici gruplarını ele alır. Granül veya tablet halindeki akışkanlar (genellikle NaCl, KCl ve florür bileşiklerinin karışımları), oksit filmlerini ıslatma ve topaklaştırma konusunda etkilidir ve bunların cüruf haline ayrılmasını destekler. Ancak, akışkanlar tek başına sınırlı bir hidrojen giderimi sağlar; genellikle çözünmüş H₂'yi yalnızca –40 oranında azaltır.
Buna karşılık, döner gaz giderme yöntemi, tek bir işlem döngüsünde rutin olarak –70% oranında hidrojen azaltımı sağlar ve aynı zamanda yüzdürme yoluyla askıda bulunan oksitlerin önemli bir kısmını giderir. Yüksek spesifikasyonlu dökümlerde en iyi uygulama, her ikisini de kullanmaktır: kaba oksit temizliği için akı işlemi, ardından hidrojen ve ince kalıntıların giderilmesi için döner gaz giderme ve son olarak da nihai parlatma için seramik filtreleme.
Yaygın Gaz Giderme Sorunları Nelerdir ve Bunların Çözümü Nasıl Yapılır?
Operasyonel ayrıntılar gözden kaçtığında, iyi tasarlanmış sistemler bile beklenen performansı gösteremez. Dikkat edilmesi gereken birkaç tekrarlanan sorun şunlardır:
Erimiş malzeme yüzeyinde aşırı türbülans İşlem sırasında bu durum, rotor hızının veya gaz akışının çok yüksek olduğunu gösterir. Girdap, yüzeydeki oksit tabakasını kırarak taze metali fırın atmosferine maruz bırakır ve bu da gaz giderme avantajını kısmen ortadan kaldıran ani bir hidrojen alımına neden olur. Kabarcık dağılımını izlerken rotor hızını 30–50 RPM'lik artışlarla düşürmek, genellikle işlem kalitesinden ödün vermeden bu sorunu çözer.
Partiden partiye tutarsız sonuçlar Bu durum genellikle gaz giderme ünitesinin arızasından ziyade, gelen hidrojen seviyelerindeki dalgalanmalardan kaynaklanır. Yük malzemesinin nemi, bekletme süresi ve fırın atmosferinin çiğlenme noktasını takip etmek, süreç öncesindeki değişkenlikleri ortaya çıkarır.
Rotorda hızlı bozulma Magnezyum içeren alaşımlarda (A356, A357, 5xxx serisi) bu durum, grafitin kimyasal aşınmasından kaynaklanır. Silikon karbür veya kaplamalı grafit rotorlar, bu alaşımlarda hizmet ömrünü önemli ölçüde uzatır.
Sonuç
Erimiş alüminyumun gazdan arındırılması, döküm kalitesini, mekanik performansı ve sonraki üretim aşamalarındaki verimi doğrudan belirleyen temel bir adımdır. Hidrojen seviyelerinin 0,10 mL/100 g’nin altına indirilmesi ve PoDFA spesifikasyonlarına uygun kalıntı içeriğinin sağlanması, rotor tasarımına, gaz akışının optimizasyonuna, eriyik sıcaklığının kontrolüne ve sağlam ölçüm protokollerine özen gösterilmesini gerektirir. Döner gaz giderme işlemini, önceki aşamadaki eriyik işleme kuralları ve sonraki aşamadaki filtreleme sistemleri Alüminyum alaşımı uygulamalarının tüm yelpazesinde en saf metali ve en tutarlı döküm kalitesini sunar.
Sık Sorulan Sorular
1. Erimiş alüminyumun gazdan arındırılması nedir?
Erimiş alüminyumun gazdan arındırılması, döküm öncesinde eriyikten çözünmüş hidrojeni ve askıda bulunan metalik olmayan kalıntıları giderme işlemidir. Bu işlem, daha temiz metal elde edilmesine, gözenekliliğin azaltılmasına ve daha tutarlı mekanik özelliklerin sağlanmasına yardımcı olur.
2. Erimiş alüminyumun gazdan arındırılması neden önemlidir?
Erimiş alüminyumun gazdan arındırılması önemlidir, çünkü fazla hidrojen katılaşma sırasında gaz gözenekleri oluşturur. Yeterince gazdan arındırılmamış metal, gözeneklilik, mukavemet düşüşü, sızıntı kusurları ve yorulma direncinde azalmaya yol açabilir.
3. Erimiş alüminyumda hidrojen oluşumunun nedeni nedir?
Erimiş alüminyumdaki hidrojen, esas olarak nemden, nemli havadan, ıslak hammadde malzemelerinden, nemli aletlerden ve fırın atmosferinden kaynaklanır. Erime sıcaklığında alüminyum, özellikle eriyik işleme süreci iyi kontrol edilmediğinde, hidrojeni kolayca emer.
4. Erimiş alüminyumun döner gaz giderme işlemi nasıl gerçekleşir?
Döner gaz giderme işlemi, dönen bir rotor aracılığıyla alüminyum eriyiğine inert gaz enjekte edilmesiyle gerçekleştirilir. Rotor, gazı ince kabarcıklara ayırır; bu kabarcıklar çözünmüş hidrojeni emer ve kalıntıların yüzeye çıkmasına yardımcı olur.
5. Erimiş alüminyumun gazdan arındırılması için hangi gaz kullanılır?
Erimiş alüminyumun gazdan arındırılmasında en yaygın olarak kullanılan gazlar argon ve azottur. Argon genellikle daha etkili ve kararlıdır; oysa azot, birçok dökümhane uygulamasında daha düşük işletme maliyeti nedeniyle sıklıkla tercih edilir.
6. Gaz giderme işlemi, hidrojenin yanı sıra kalıntıları da giderebilir mi?
Evet. Erimiş alüminyumun gazdan arındırılması işlemi esas olarak hidrojeni hedef alır, ancak oksit tabakalarının ve diğer ince kalıntıların giderilmesine de yardımcı olabilir. Küçük gaz kabarcıkları bu parçacıklara yapışarak onları yukarı doğru taşıyarak ayrıştırır.
7. Erimiş alüminyumdan gazlar düzgün bir şekilde giderilmezse ne tür kusurlar ortaya çıkar?
Erimiş alüminyumdan gazlar düzgün bir şekilde giderilmezse, sık görülen kusurlar arasında iğne delikleri, iç gözeneklilik, uzama oranında azalma, basınç sızdırmazlığında düşüş ve yüzey kalitesinde bozulma sayılabilir. Bu kusurlar, yüksek bütünlüklü dökümlerde genellikle daha ciddi boyutlara ulaşır.
8. Erimiş alüminyumun gazdan arındırılmasından sonra ideal hidrojen seviyesi ne olmalıdır?
Uygun hidrojen seviyesi, ürüne ve alaşıma göre değişmekle birlikte, birçok yüksek kaliteli döküm işleminde 0,10 mL/100 g Al’nin altında bir değer hedeflenir. Gözeneklilik kontrol altında tutulduğu sürece, daha az kritik öneme sahip dökümlerde biraz daha yüksek değerler kabul edilebilir.
9. Erimiş alüminyumda gaz giderme verimliliğini nasıl kontrol edersiniz?
Gaz giderme verimliliği genellikle düşük basınç testi, yoğunluk indeksi testi veya hidrojen analizörü kullanılarak kontrol edilir. Bu yöntemler, döküm öncesinde çözünmüş hidrojenin hedef düzeye indirilip indirilmediğini gösterir.
10. Sadece gaz giderme işlemi, temiz alüminyum eriyik kalitesi için yeterli midir?
Hayır. Erimiş alüminyumun gazdan arındırılması, eriyik temizliğini artırır; ancak en iyi sonuçlar genellikle, yeniden oksitlenmeyi ve kirlenmeyi sınırlamak amacıyla gazdan arındırma işleminin, özenli eriyik işleme, filtreleme, cüruf kontrolü ve istikrarlı aktarım uygulamalarıyla birleştirilmesiyle elde edilir.
İlgili yazılar:
 İnert Gaz Arıtma
 Çevrimiçi Arıtma ve Gaz Giderme Sistemleri
 Gaz Giderme Cihazı
 Erimiş Alüminyumdan Gazın Giderilmesi
 Hidrojen Gaz Giderme Cihazları
 Erimiş Metal Gaz Giderme Cihazı
 Çevrimiçi Gaz Giderme Sistemi
 Dönen Gaz Giderme Kutusu
 Metallerin Gazdan Arındırılması
 Alüminyumdan Gazın Nasıl Giderileceği
 Hidrojen Gazının Giderilmesi
 Çevrimiçi Döner Gaz Giderme Ünitesi