

Alüminyum alaşımı sektöründeki haddeleme ekipmanında, alüminyum döküm ucu haddeleme silindirlerinin önünde yer alır ve alüminyum alaşımını yönlendirmek için kullanılır.
Sıvı alüminyum eriyik, arka uçtaki besleme deliğinden döküm nozülüne girer; ardından ön uçtaki boşaltma deliğinden dışarı verilir ve silindire girer; burada silindir tarafından soğutulur ve yuvarlanarak bir döküm kütüğü haline getirilir.
Genel olarak, döküm-haddelenmiş kütüğün genişliği, döküm nozulu ve uçları. Ekipman kullanım verimliliğini artırmak ve işletme maliyetlerini düşürmek amacıyla, sıradan döküm ve haddeleme ekipmanlarıyla üretilen levhaların genişliği nispeten fazladır ve genellikle 1450 mm–1600 mm’ye ulaşır.
Genişliği 800 mm’den az olan döküm-haddelenmiş kütüklerde, üretimde geleneksel ekipman yapıları ve üretim yöntemleri kullanılırsa, birim üretim miktarı azalacaktır.
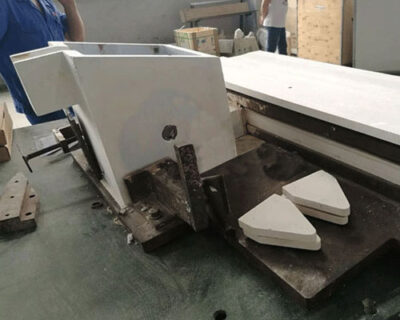
Dubai Aluminum, dökümhanede “Casting Tip” kullanımını başlattı. Bu hazne, sıvı akışının neden olduğu seviye dalgalanmalarını azaltmak amacıyla bir depo görevi görüyor.
Buna ek olarak, suyu belirli bir seviyede tutmak ve döküm nozulunda sabit bir akış alanı sağlamak amacıyla, büyük ön hazne bir taşma kanalı vasıtasıyla açılır.
Çünkü çift silindirli dökümde, erimiş alüminyum besleme ucundan dışarı aktıktan sonra doğrudan bir çift iç boşluğa girer ve dolaşan soğutma suyu ile doldurulmuş bir döküm silindiri sayesinde katılaşır ve dökülür. Kristalleşme bölgesindeki alüminyum ve döküm silindiri, döküm kalıbının nozülünden dışarı akan sıvı alüminyum üzerinde etkili olur.
Arka kutu, döküm memesinin çıkışına bağlanmıştır. Arka kutunun arka bölmesinin yüksekliği, döküm memesinin yüksekliğini aşmaktadır; bu durum sadece sönümleme etkisi yaratmakla kalmaz, aynı zamanda akışkanın döküm memesinin girişini aşmasını da sağlar.