
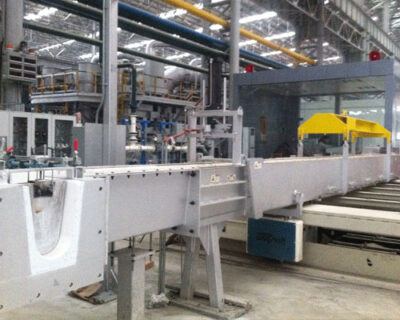
Erimiş metali doğrudan yarı mamul veya mamul ürünlere “haddeleme” sürecine sürekli döküm haddeleme teknolojisi denir. İkili silindirli sürekli döküm ile diğer sürekli kütük döküm yöntemleri arasındaki temel fark, kalıbın soğutmalı iki dönen döküm silindiri olması ve sıvının iki silindir arasındaki boşlukta katılaştırılıp sıcak haddelenmesi gerektiğidir; bu işlem, kısa bir alanda (döküm-haddeleme bölgesi) kısa bir sürede (2-3 saniye) tamamlanır. Sürekli döküm-haddeleme, sürekli döküm ve haddeleme ile aynı şey değildir. Sürekli döküm ve haddeleme, sıvı metalin döküm makinesinin kalıbında kütükler halinde katılaştırılmasından sonra, sonraki haddeleme tezgahlarında sürekli haddeleme işleminin gerçekleştirilmesidir. Kütük dökümü ve haddeleme, birbirinden bağımsız iki işlemdir.
Sürekli Döküm Haddeleme Teknolojisinin Özellikleri
Erimiş metal tek seferde kütük veya hammadde haline gelir; bu da üretim sürecini kısaltır, üretim sürecini basitleştirir ve ekipman yatırımı ile hammadde tüketiminde büyük tasarruf sağlar. Tek bir döküm ve haddeleme tesisi, geleneksel DC döküm makinesinin, ısıtma fırınının ve kütükleme makinesinin yerini alabilir ve ekipman maliyeti, sıcak haddelenmiş kütüğün sadece 1/3'ü kadardır. İkincil ısıtmanın ortadan kaldırılması ve haddeleme geçişlerinin azaltılması sayesinde, enerji tüketimi geleneksel üretim yönteminin sadece 40%'sidir.
Sürekli döküm hadde işleminin soğuma hızı 100~1000 K/s’ye ulaşır; bu değer, DC döküm yöntemi (2-3K/s). Bu nedenle, döküm-haddelenmiş sacın dendrit aralığı yalnızca 5-10 μm’dir; metal bileşik parçacıkları ince, 1-2 μm'dir ve katı çözeltideki çözünen elementin aşırı doygunluğu büyük ölçüde iyileştirilir; bu da 10%~20% çeliklerinde döküm-haddeleme işleminin çekme mukavemetini ve akma mukavemetini artırır ve yeniden kristalleşme sıcaklığını onlarca derece yükseltir.
Döküm ve haddeleme işlemlerinin birleştirilmesi, metal yapının sıkılığını artırır, büzülme ve gözenekliliği ortadan kaldırır, ayrışma gibi kusurları azaltır, kesik uçları ve kenarları ortadan kaldırır ve verim oranını yaklaşık % artırır.
Sürekli ve otomatik döküm ve haddeleme üretimini gerçekleştirebilir; bu da bilimsel yönetim ve işgücü üretim koşullarının iyileştirilmesine katkıda bulunur.