
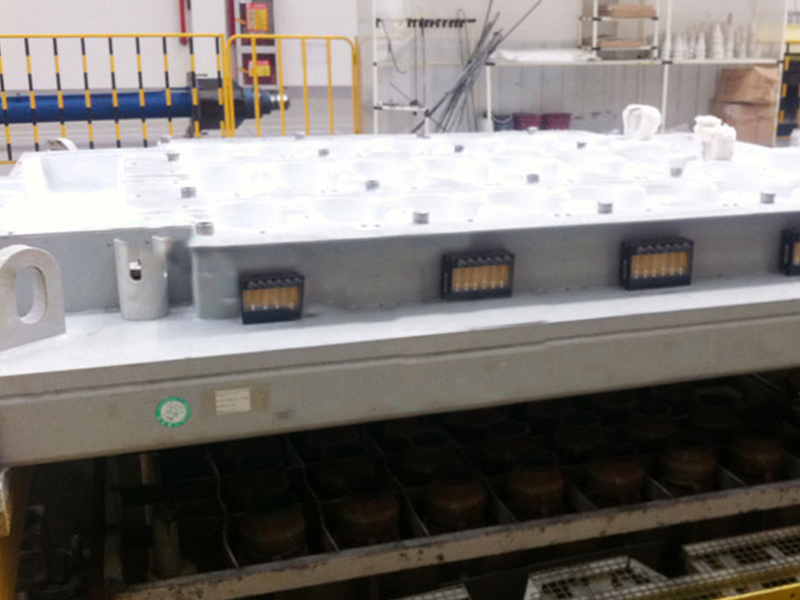
Hava kaymalı döküm, gaz basınçlı sıcak üst döküm olarak da adlandırılır. Bu, sıcak üst teknolojisi temelinde geliştirilmiş yeni bir döküm teknolojisidir; bu teknolojide, sıcak üstün alt kenarı ile kalıbın birleştiği noktaya hava ve yağlama yağı karışımı verilir, böylece eriyik veya külçe ile kalıp arasında yağ/gaz karışımıyla yağlanan bir ısı perdesi oluşur.
Yağ ve gaz, kalıp ile eriyik arasında bir yağ/gaz karışımlı yağlama hava perdesi oluşturan sürekli bir yağlama sistemi oluşturur; yağ ve gazın basıncını ve akışını kontrol ederek, oluşan yağ/hava perdesinin eriyikle birlikte sabit ve statik kalmasını sağlar. Basınç değişiklikleri dengelenir. Gaz basıncının etkisiyle, sıvı metal veya külçe kalıp duvarına temas etmez ve yağın kendisi bir yalıtkan görevi görür. Eriyik maddenin kalıp duvarından kaynaklanan ısı kaybı yavaşlatılır ve hatta kalıp duvarının neden olduğu birincil soğutma ortadan kaldırılır. İkincil soğutma sonucu eriyik bir külçeye dönüşür; böylece kristal taneleri ince ve yüzey pürüzsüz olur.
Hava Kaymalı Sıcak Üst Dökümünü Etkileyen Faktörler
Kristalizörün hassasiyeti. Hava kaymalı sıcak üst döküm yönteminde, eriyik oluşumunu desteklemek amacıyla sıcak üst eriyik üzerindeki statik basıncı dengelemek için petrol/gazın ürettiği karşı basınç kullanılır. Erimiş malzeme, kalıpla temas etmeden doğrudan soğutulur ve bir külçe haline katılaşır; soğutma noktası katı-sıvı arayüzüne yakındır ve gaz kaymalı döküm kalıbının katılaşma profili, elektromanyetik dökümünkine benzerdir. Bu nedenle, hava-kayma dökümü Kalıbın son derece hassas olması gerekmektedir.
Kristalleştiricinin yüksekliği. Kristalleştiricide, külçenin ilk katılaşma noktasındaki ısı yayılma hızındaki herhangi bir değişiklik, yoğuşma kabuğunun oluşumunu hassas bir şekilde etkileyecektir. Katılaşma sırasında büzülme meydana geldiğinde, yoğuşma kabuğu ile kristalleştirici arasında bir hava boşluğu oluşur; bu da kolayca ayrışmaya neden olabilir ve külçenin yüzey kalitesini etkileyebilir. Kristalleştiricinin eğimini azaltmak, yarı katı kabuk ile kristalleştirici arasındaki temas yüzeyini azaltabilir; bu sayede birincil soğutma bölgesinde eriyik kalma süresi kısalır, ikincil yeniden erime azalır ve külçenin yüzey kalitesi iyi olur.
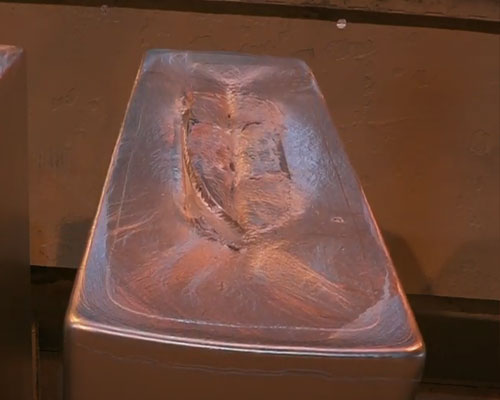
Soğutma yoğunluğu. Hava akışlı döküm kristalizatöründe yüksek sıcaklık süresi kısadır ve birincil soğutma neredeyse hiç gerçekleşmez. Erimiş metal katılaştığında, ısı neredeyse tamamen ikincil soğutma suyu tarafından uzaklaştırılır. Sıvı boşluğunun yüksekliğinin sabit kalmasını sağlamak, katı hattın yukarı doğru hareket etmesini ve eritme ile alüminyum sızıntısının oluşmasını önlemek için, ikincil su akış hızının düzgün olması, külçe konumuna doğru bir şekilde püskürtülmesi ve soğutma yoğunluğunun uygun olması gerekir.
Yağlama yağının miktarı ve basıncı. Uygun bir yağ-hava yağlama sistemi, hava kaymalı dökümün temelini oluşturur. Sıcak üst kısımdaki alüminyum ve alüminyum alaşımı eriyiklerinin yüksekliğindeki değişiklik ve alaşım dönüşümü nedeniyle, kalıba doğrudan uygulanan statik basınç da buna bağlı olarak değişir. Yoğuşma kabuğu ile kalıp arasında büyük bir sürtünme kuvveti oluşur ve birincil soğutma da buna bağlı olarak değişir.
Olumsuz etkileri ortadan kaldırmak için, kalıp ile eriyik arasında uygun bir yalıtım ve yağlama filmi oluşturulması gerekmektedir. Hava kaymalı dökümde, kalıp içinde çevreyle uyumlu, istikrarlı bir yağlama yağı ve gaz karşı basıncı oluşturmak amacıyla yağlama yağı ve basınçlı havadan oluşan bir yağlama sistemi kullanılır. Bu karşı basınç, bir yağ/gaz karışımı yağlama hava perdesi oluşturmak için ön gerilime benzetilebilir; kalıp üzerindeki eriyik statik basıncını dengeler ve ikincil soğutma suyunu kullanarak külçe kabuğunun yukarı akış ısı iletim mesafesine doğrudan püskürtülmesini sağlar; böylece katılaşmayı ve şekli kontrol eder ve gerekli külçe kalitesini sağlar. Kristalizöre basınçlı hava eklenmezse, eriyik doğrudan kristalizörün iç duvarına etki eder ve eriyik ısısı birincil soğutma tarafından uzaklaştırılarak yoğunlaşmış bir kabuk oluşur. Basınçlı hava verildiğinde ise eriyik, kalıp duvarıyla doğrudan temas etmez ve bir hava perdesi oluşturur.