
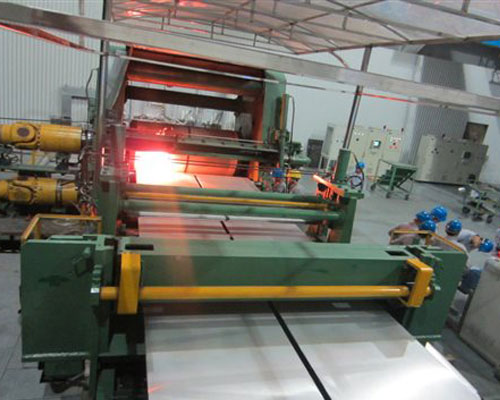
Döküm-haddeleme üretiminde döküm sıcaklığı, ön kutudaki eriyik sıcaklığıdır. Zira ön kutudaki eriyik sıcaklığının ölçülmesi kolaydır. Öte yandan, normal döküm işlemi sırasında ön kutunun döküm bölgesinde sıvı boşluğa akan eriyik sıcaklığı ile ön kutudaki eriyik sıcaklığı arasında küçük bir fark vardır. Bu nedenle, döküm ve haddeleme işlemi sırasında, döküm-haddeleme bölgesindeki eriyik sıcaklığının sabit kalması ve döküm-haddeleme işlemi sırasındaki katılaşma hızının sabit olması için, döküm sıcaklığını kontrol etmek amacıyla ön kutudaki eriyik sıcaklığını izlemek üzere genellikle termokupllar kullanılır. Genel olarak, döküm sıcaklığı sabit olmalıdır. Dalgalanmamalı ve çok yüksek olmamalıdır.
Döküm-haddeleme üretiminde, döküm sıcaklığı genellikle döküm-haddeleme sıcaklığı ile karıştırılır; çünkü belirli istikrarlı üretim koşulları altında, döküm-haddeleme sıcaklığı sabit olduğunda, bu sıcaklık da sabit kalır. Bu nedenle, döküm-haddeleme sıcaklığı genellikle eritme sıcaklığının kontrolüne tabidir. Döküm-haddeleme sıcaklığını seçmek için, eriyik statik fırından akış yoluyla ön kutuya doldurulmalı ve ardından kanal sistemi ve besleme memesi, ve tüm süreç boyunca meydana gelen ısı kaybı da dikkate alınmalıdır.
Döküm sıcaklığı çok düşük olursa, eriyik döküm sisteminde bile katılaşabilir. Çok yüksek ayarlanırsa, şekillendirme zorlaşır veya şerit kalitesi düşer. Döküm sıcaklığı seçilirken, tüm döküm sisteminin uzunluğunun yanı sıra iklim ve atölye sıcaklığı da dikkate alınmalıdır. Döküm sıcaklığı, alüminyum ve alüminyum alaşımlarının erime noktasından 60–80 ℃ daha yüksek olabilir. Döküm sistemi iyi bir ısı yalıtım performansına sahipse, döküm ve haddeleme için alt sınır sıcaklığı uygun şekilde düşürülebilir. Deneyimler, döküm sisteminin açıkta kalan yüzeyinden kaynaklanan ısı kaybının, tüm döküm sisteminin ısı kaybının yaklaşık 'ını oluşturduğunu göstermiştir. Açıkta kalan yüzeyin kapatılması veya kapalı bir döküm sisteminin kullanılması, döküm sıcaklığını düşürebilir.
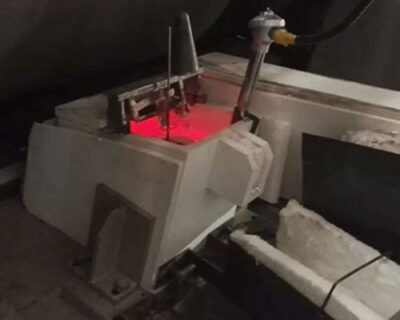
Ergitme fırını ve bekletme fırınındaki eriyik sıcaklığının kontrol edilmesi, döküm-haddeleme sürecini istikrara kavuşturmak ve döküm-haddelenmiş şeritlerin kalitesini artırmak açısından son derece önemlidir. Fırındaki aşırı yüksek eriyik sıcaklığının veya kısmi aşırı ısınmanın sadece enerji tüketimini artırmakla kalmayıp, aynı zamanda iri tanelere de yol açtığı iyi bilinmektedir. Uygulamada görüldüğü üzere, fırındaki eriyik sıcaklığı bir kez çok yükseldiğinde veya kısmen aşırı ısındığında, sıcaklık normal seviyeye düşürülse bile aşırı sıcaklığın tane irileşmesi üzerindeki zararlı etkisi ortadan kaldırılamaz. Bu nedenle, bu aşamada ön kutudaki eriyik sıcaklığı çok düşük olsa bile, ince taneler elde etmek zordur.
Buna ek olarak, ön kutu fırındaki eriyik sıcaklığından etkilenir ve bu sıcaklık tarafından belirlenir. Bu nedenle, ön kutunun eriyik sıcaklığını kontrol etmek için erime sıcaklığının da aynı anda kontrol edilmesi gerekir. Gerçek üretimde, eritme fırını ve statik fırındaki eriyik sıcaklığının otomatik olarak kontrol edilmesi gerekir.
Döküm-haddeleme üretim sürecinde, düşük döküm sıcaklığı sadece taneleri inceltmekle kalmaz, aynı zamanda döküm-haddeleme hızını da artırır. Üretim sırasında, sabit fırındaki eriyik sıcaklığı otomatik olarak 725 ℃~740 ℃ aralığında kontrol edilir ve ön kutudaki eriyik sıcaklığı tercihen 685 ℃-695 ℃ olmalıdır.