
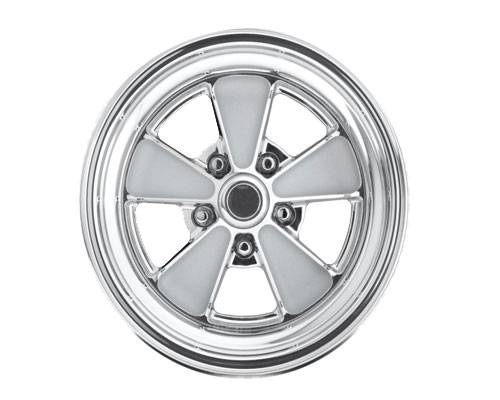
Alüminyum alaşımlı jantlar, çelik jantlara kıyasla birçok eşsiz özelliğe sahiptir; bu nedenle alüminyum alaşımlı jantlar otomobillerde, motosikletlerde ve diğer araçlarda yaygın olarak kullanılmaktadır. Otomobil jantlarına yönelik yüksek kalite gereklilikleri nedeniyle, bu jantların yapısı düşük basınçlı döküm için uygundur ve talebi oldukça yüksektir. Bu nedenle, düşük basınçlı döküm teknolojisinin gelişimi büyük ölçüde teşvik edilmiştir. Günümüzde düşük basınçlı döküm, alüminyum alaşımlı jantların üretiminde ana süreç haline gelmiştir. AdTech, sıcak üst döküm parçaları, akış kontrol serisi alüminyum alaşımlı jantların düşük basınçlı dökümü için.
Düşük basınçlı döküm Yüksek derecede mekanizasyon ve otomasyona ulaşılabilir; bu durum sadece verimliliği artırmakla kalmaz, aynı zamanda işçilerin iş yükünü de büyük ölçüde azaltır. Bununla birlikte, düşük basınçlı dökümlerin kalitesi, proses planları, proses parametreleri, kalıp yapısı ve manuel işlemler gibi faktörlerden ve bunların karşılıklı etkileşimlerinden etkilenir. Herhangi bir aşamanın yanlış tasarımı veya hatalı işletim, düşük basınçlı dökümlerde kusurlara neden olabilir. Alüminyum alaşımlı jantlarda çatlak oluşumu, işletmelerin üretim maliyetini ve üretim verimliliğini etkileyen önemli bir faktördür; jant göbeğindeki çatlaklar ise otomobil güvenliği açısından büyük bir gizli tehlike oluşturur. Bu nedenle, düşük basınçlı döküm alüminyum alaşımlı jantlardaki çatlakların nedenlerini ele almak büyük önem taşımaktadır.
Alüminyum Alaşımlı Jantlarda Çatlakların Nedenleri
Düşük basınçlı döküm alüminyum alaşımlı jantlardaki çatlaklar, esas olarak gerilimin yoğunlaştığı yerlerde oluşur. Bu çatlaklar, göbeğin çıkarılması sırasında oluşan dengesiz kuvvetten ya da yükseltici borudaki sıvının katılaşmasından kaynaklanır. Çatlaklar genel olarak soğuk çatlaklar ve sıcak çatlaklar olarak ikiye ayrılır.
Soğuk çatlama, alaşımın solidus sıcaklığının altında olduğu sırada oluşan çatlakları ifade eder. Soğuk çatlama, dökümün düşük bir sıcaklığa soğutulmasıyla ve döküm üzerinde etki eden gerilimin, dökümün kendisinin mukavemet veya plastisitesinin izin verilen sınırını aşmasıyla ortaya çıkar. Soğuk çatlaklar çoğunlukla dökümün yüzeyinde görülür ve çatlağın yüzeyi hafifçe oksitlenmiştir. Termal çatlamanın genellikle alaşımın katılaşması sırasında meydana geldiği kabul edilir. Kalıp duvarından gelen ısı transferi nedeniyle, döküm her zaman yüzeyden katılaşmaya başlar. Dökümün yüzeyinde çok sayıda dal oluşup bunlar üst üste binerek tam bir iskelet oluşturduğunda, dökümde katılaşma büzülmesi görülür.
Bu aşamada, dendritler arasında henüz katılaşmamış bir sıvı metal tabakası bulunmaktadır. Dökümün büzülmesi engellenmezse, dendrit tabakası herhangi bir kuvvet uygulanmadan serbestçe büzülebilir ve gerilme oluşmaz. Dendrit tabakasının büzülmesi engellendiğinde, serbestçe büzülemez veya gerilme kuvvetine maruz kalamaz ve gerilme gerilimi oluşur. Bu aşamada, dendritler arasındaki sıvı tabaka gerilme etkisiyle deforme olur. Çekme gerilimi sıvı tabakanın mukavemet sınırını aştığında, dendritler birbirinden ayrılır. Bununla birlikte, çatlak bölgenin çevresinde hâlâ bir miktar sıvı metal bulunur. Sıvı tabaka yavaşça çekilirse ve çevresinde çatlak bölgeye zamanında akacak kadar sıvı varsa, çatlak bölge doldurulur ve “iyileşir”. Dökümlerde sıcak çatlaklar görülmez. Çatlaklar tekrar “iyileştirilemezse”, dökümde sıcak çatlaklar ortaya çıkar. Sıcak çatlağın yüzeyi şiddetli şekilde oksitlenir ve metalik parlaklık göstermeyen koyu veya siyah bir renk alır.