
Çin’de, döküm işleminin parametreleri temel olarak manuel veya otomatik kontrol sistemi kapsamında yönetilmektedir. Yurtdışında ise döküm işleminin tekrarlanabilirliğini ve külçe kalitesini sağlamak amacıyla döküm işlemi otomatik olarak kontrol edilmekte olup, ürün kalitesi istikrarlıdır.
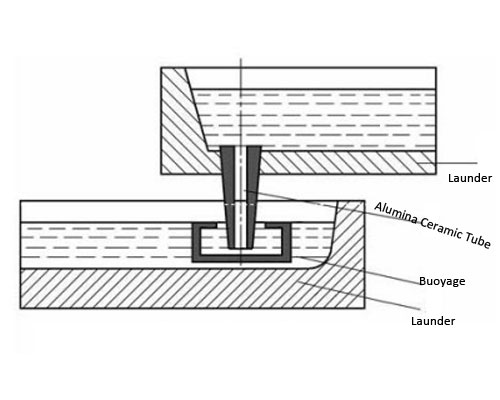
Ev tipi kristalleştiricideki sıvı seviyesinin ölçülmesi için iki yöntem kullanılır: dağıtım oluğunun alüminyum sıvı kılavuz borusunun alt bağlantı noktasındaki şamandıra hunisi ve mekanik kol tipi olan şamandıra ve tapa sıvı seviyesini kontrol etmek için akışı ayarlamak amacıyla. Sıvı seviyesi kişiye göre değişir ve dalgalanma oldukça büyüktür. Yabancı kristalleştiricideki sıvı seviyesi, bir lazer ölçüm cihazı ve bunun otomatik ayar akış kontrol sistemini kullanır. Sıvı seviyesi dalgalanması ±1 m’ye kadar çok düşüktür; bu sayede düşük metal seviyesi kontrolü sağlanabilir.
Yerli döküm işleminde erimiş alüminyumun sıcaklığı, döküm soğutma suyu akışı ve döküm hızı, süreçte belirtilen farklı alaşımlara ve külçe özelliklerine bağlıdır. Döküm işlemi, manuel çalıştırma düğmeleriyle gerçekleştirilir. Suyun sıcaklığı, erimiş alüminyumun sıcaklığı ve döküm hızı ayrı ayrı kontrol edilir ve bunlar konsolda gösterilebilir veya Ekranda gösterilen değer, dökümün başından sonuna kadar temel olarak aynı su akışı ve döküm hızıdır ve kalıpta yağlama sistemi bulunmaz. Yurt dışından ithal edilen döküm makinesi ve döküm teknolojisi, farklı alaşımların ve özelliklerin döküm parametreleri ile dökümün başlangıç, normal, bitiş ve geçiş aşamaları, bilgisayar aracılığıyla otomatik döküm kontrolünü sağlar.
Otomatik döküm teknolojisinde kullanılan tutma fırınlarının tamamı eğilebilir tiptedir ve döküm işlemi merkezi olarak kontrol edilir. Alüminyum sıvı seviyesi, çok bağlantılı bir ünite tarafından kontrol edilir. Kristalleştiricideki sıvı seviyesi ve olukta bulunan sıvı seviyesi, lazer ölçüm cihazlarıyla donatılmıştır. Lazer sensöründe bir mikroişlemci bulunur. Ölçüm ve işleme sistemlerinin birleşimi sayesinde çok yüksek hassasiyette değerler elde edilebilir. Bekletme fırınının eğilme akış hızı, döküm makinesinin PLC'si tarafından kontrol edilir. Kalıptaki sıvı seviyesini ölçen ve kalıba enjekte edilen sıvının akışını kontrol eden durdurma çubuğu, kiriş üzerine monte edilmiştir. Lazer sensörü, alüminyum sıvı seviyesinden belirli bir mesafede tutulur ve farklı alüminyum sıvıları ile temas halindedir. Kiriş, dağıtım akış oluğuna sabitlenmiştir ve aynı dağıtım akış oluğu dökülür.
Döküm otomatik kontrol sistemi, tüm döküm sürecini kontrol etmek için PLC kullanır. Proses parametre ayarları menü tabanlıdır ve bilgisayar menüsündeki sıvı seviyesi, yağlama yağı miktarı, döküm hızı, soğutma suyu debisi, erimiş alüminyum sıcaklığı, darbeli su durdurma süresi, döküm uzunluğu vb. ayarlar, prosedüre uygun olarak gerçekleştirilir. Alaşım, külçe özellikleri ve döküm parametreleri seçildikten sonra, ekipman bir dizi otomatik kontrol gerçekleştirir. Denetimden sonra ekipman bekleme durumuna geçer. Başlangıçta, sıvı seviyesi ayarı başlangıç konumunu korur; kalıptaki sıvı seviyesi eğrinin başlangıç noktasına getirilir ve döküm makinesinin kaldırma platformu başlangıç hızında alçalmaya başlar veya darbeli su püskürtür. Darbe suyunun durdurma uzunluğuna ve süresine ulaşıldıktan sonra, sistem otomatik olarak normal döküm aşamasına geçer ve parametreler otomatik olarak uygulanır. Döküm uzunluğu önceden ayarlanan noktadan belirli bir mesafeye ulaştığında, sesli ve görsel bir alarm verilir ve sistem son aşama parametrelerine göre devam eder. Külçe uzunluğu ayarlanan noktaya ulaştığında, platform alçalmayı durdurur, eğilebilir tutma ocağı orijinal konumuna döner, durdurma çubuğu dağıtım akış oluğunun sıvı alüminyum çıkışını kapatır ve dağıtım akış oluğunun bir ucu kaldırılır; kalan sıvı alüminyum ise dağıtım akış oluğundan dışarı akar. Dağıtım kanalı, tıpa ile birlikte çıkarılır ve döküm işlemi sona erer. Tam otomatik proses kontrol sistemi, insan faktörlerinden kaynaklanan kalite etkilerini en aza indirir.
Şamandıra tipi akış kontrolörü: Ön kutudaki alüminyum sıvı seviyesi çok yükseldiğinde, şamandıra boşluğu azaltmak için yükselir ve akış tankından ön tanka giren alüminyum sıvı miktarı azalır. Bu durumda, ön tanktaki alüminyum sıvı seviyesi düşer. Şamandıra tipi kontrolör her zaman dinamik denge sürecindedir. Şamandıranın hassasiyetini artırmak için yoğunluğu daha düşük olan refrakter malzemeler kullanılması daha iyidir.