

Alüminyum alaşımları, kullanım amaçlarına göre şekillendirilmiş alüminyum alaşımları ve döküm alüminyum alaşımları olarak sınıflandırılır. Dövme alüminyum alaşımları arasında, günlük hayatta kullanılan alüminyum alaşımlı kapı ve pencereler ile uzay mekiği mekanizma malzemeleri bulunur; bunlar, farklı kullanım gereksinimlerine göre ısıl işleme tabi tutulabilir veya tutulmayabilir; diğer tür ise döküm alüminyum alaşımlarıdır ve bunlar çoğunlukla alüminyum-silikon alaşımlarını içerir, alüminyum-bakır alaşımıve alüminyum-magnezyum alaşımları, alüminyum-çinko alaşımı ve alüminyum-nadir toprak alaşımı vb.
Gerçek üretim sürecinde, döküm alüminyum alaşımları çeşitli kimyasal elementlerin içeriğine göre sınıflandırılır. Eritme sürecinde, gerçek kimyasal bileşime göre hammadde miktarının artırılması veya azaltılması gerekir.
Hammadde olarak saf alüminyum külçeleri kullanan eritme işlemi, kimyasal bileşimi gerçek üretim ihtiyaçlarına göre ayarlar. Farklı kalitedeki alüminyum alaşımı sıvılarını eritebilir ve çeşitli ürün türleriyle farklı ürünlerin ihtiyaçlarına uyum sağlayabilir. Alüminyum alaşımı eritilmeden önce, bileşenlerin belirlenen gerekliliklere göre hazırlanması gerekir. Bileşimler, alaşım kalitelerine göre belirlenmeli ve yeni malzeme, geri dönüştürülmüş malzeme ile ana alaşımın eritme sürecinde çeşitli elementlerin yanması dikkate alınmalıdır.
Alüminyum alaşımlarının eritilmesinde daha ekonomik ve yaygın olan eritme yöntemi, gaz ocağı eritmesidir; bu yöntemde hızlı erime, kısa süre ve daha az hava emilimi gereklidir. Besleme sırası sadece eritme verimliliğini ve alaşım tüketimini etkilemekle kalmaz, aynı zamanda erimiş alüminyumun kalitesini de doğrudan etkiler. Besleme prensibi şöyledir: önce küçük, sonra büyük; önce erimesi kolay, sonra erimesi zor; önce daha az yanmış, sonra kolayca yanan ve son olarak da bozulmuş olanlar.
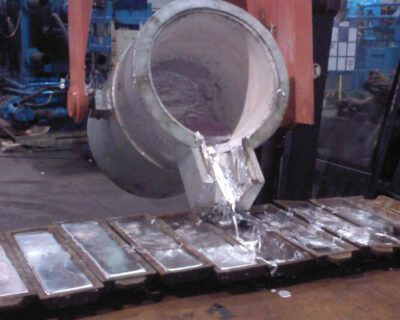
Öncelikle küçük parçalar halinde yeniden ısıtma malzemesi, erime noktası daha düşük olan alüminyum alaşımlı külçeler (örneğin Al-Si alaşımı) eklenir; ardından hacmi daha büyük, erime noktası daha yüksek olan alüminyum külçeler ile orta dereceli alaşımlar (örneğin Al-Mn), Mg vb. gibi kolayca yanan elementler en son eklenir. Geri dönüştürülmüş malzemenin küçük parçaları, fırın gövdesini korumak ve büyük yük parçaları yüklendiğinde fırın duvarına olan etkiyi azaltmak için önce fırının tabanına yerleştirilir. Ayrıca, geri dönüştürülmüş malzemenin erime noktası düşük olduğundan ve kolayca eridiğinden, daha yüksek erime noktalarına sahip hammaddeler daha sonra eritildiğinde eritme verimliliği artırılabilir. Yanma kaybını azaltmak için sıcaklığı düşürmek amacıyla Mg ilave edilir.
Eritme, bir katı maddenin ısınarak akışkan bir sıvı haline geldiği bir işlemdir. Malzeme beslemesi tamamlandıktan sonra eritme işlemi başlar. Eritme işlemi sırasında, eritmenin hızlı ve homojen bir şekilde gerçekleştiğinden emin olun ve alevin yakınındaki sıcaklığın 1200 ℃ veya daha yüksek bir seviyeye ulaştığından emin olun. Yerel aşırı ısınma ve yüksek sıcaklıklardan kaçınmak için, alüminyum alaşımının ciddi şekilde oksitlenmesi, daha sonraki ürün arıtma işlemlerinde sorunlara yol açacaktır. Erime işlemi sırasında karıştırma yapılmalı ve erimemiş hammadde, yerel aşırı ısınmayı önlemek için erimiş alüminyumun içine tırmıkla itilerek neredeyse tamamen daldırılmalı ve eşit şekilde karıştırılmalıdır. Mg gibi en son daldırılan elementler için alevle doğrudan ısıtma ve eritme yapılamaz. Alüminyum sıvısı hammaddelerin içine daldırıldığından sıcaklık düşer ve Mg gibi elementlerin nispeten düşük bir sıcaklıkta erimesi sağlanır; bu da yanma kaybını azaltır ve yanma verimliliğini artırır.
Alüminyum alaşımı yaklaşık 600 ℃’de erimeye başlar; tamamen erimesi için sıcaklık 660 ℃’ye yükseltilir ve erime sıcaklığı 760 ℃’yi aşmayacak şekilde kontrol edilir. Erime sıcaklığı 770 ℃'yi aştığında, alüminyum alaşımının oksidasyonu ciddi boyutlara ulaşır, erime işlemi sırasında hidrojen emilimi ve cüruf kalıntıları artar, döküm ve katılaşma işlemi sırasında kristal taneleri iri görünür ve mekanik özellikler azalır. Erime sürecinde alüminyum alaşımının oksidasyonunu azaltmak amacıyla, alüminyum alaşımı yüzeyindeki oksit tabakasının zarar görmesini önlemek için erime işlemi sırasında 0,4% ila 0,5% oranında kaplama maddesi eklenir. Kaplama maddesinin türü, temizleme maddesinin kimyasal bileşimine benzerdir.
Eritme işleminin sıcaklığı 720~760 ℃ arasında tutulur. Alüminyum külçenin bir kısmı eridikten sonra, Si ve Ti gibi erime noktaları daha yüksek olan hammaddeler eklenir. Ti, alaşımda heterojen çekirdekler oluşturarak yapıyı inceltir. Erimiş alüminyumun içine preslenerek eritilir ve yanma kaybını azaltır. Alüminyum külçe büyük ölçüde eridikten sonra, Mg ve Cu gibi kolayca yanabilen alaşım elementleri eklenir. Yanma kaybını azaltmak için çok erken eklenmemeli, difüzyon ve ayrışmayı etkilememek için de çok geç eklenmemelidir. Erime işlemine devam etmek için fırın kapısı kapatılır.