
Erimiş alüminyum dökümü öncesinde, silindirler arasındaki boşluk – özellikle iki silindirin birbirine en yakın olduğu andaki boşluk – sabit tutulabilir. Bu nedenle, alüminyum dökümden önce döküm nozulu yerleştirilmiş olsa bile, hareketli kalıp ile döküm ucu ve nozul arasındaki boşluk mümkün olduğunca küçük olsa da, silindirler arasındaki boşluğun açılması nedeniyle döküm sırasında bu boşluk bazen genişler. Daha spesifik olarak, bazı durumlarda boşluk 0,8 mm veya daha fazla hale gelir ve bu da erimiş alüminyum sızıntısına neden olur.
Yukarıdaki durum göz önüne alındığında, özellikle geçmişte bir çift silindir içeren hareketli kalıp kullanılması durumunda, erimiş sıvının hareketli kalıp ile döküm ucu arasındaki boşluktan sızmasını önlemeye yönelik bir girişimde bulunulur. Döküm nozülünün çevresi, döküm hızının belirli bir hıza çıkarılması veya erimiş alaşım sıvısının akış hızının ayarlanması yoluyla kontrol edilir.
Meme ucundan akan alüminyum sıvı, ilk olarak hareketli kalıpla temas ettiğinde boyutları artabilir. Ancak, döküm hızının artması nedeniyle boyuna çatlaklar oluşma eğilimi gösterebilir veya menisküsün büyümesi nedeniyle oluklu izlerin boyutu artma eğilimindedir; bu da yüzey kalitesinde bir düşüşe yol açar.
Öte yandan, her ne kadar alüminyum döküm nozul ucu nozülün ucu temas edecek şekilde düzenlenmiştir; en azından döküm sırasında nozül ucu mükemmel bir mukavemete sahiptir ve nozül kolayca aşınmaz.
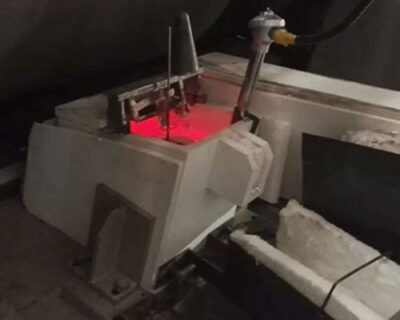
Döküm noktası işlevi gören nozul kafası şu şekilde düzenlenebilir: Dökümden önce nozul kafası hareketli kalıba bastırılır ve malzeme mükemmel elastik deforme edilebilirliğe sahiptir. Ayrıca, hareketli kalıp silindirler arasındaki boşluğu genişletmek için hareket etse bile, nozul bu harekete uyum sağlayabilir ve böylece döküm öncesi durumunu uzun süre koruyabilir.
Bu nedenle, yüksek mukavemete ve mükemmel elastik deforme edilebilirliğe sahip alüminyum döküm için döküm başlığı, döküm öncesinde, hareketli kalıp ile başlığın dış çevresel kenarının ucu arasındaki boşluk mümkün olduğunca en aza indirilecek şekilde düzenlenebilir. Uç, hareketli kalıpla temas edecek şekilde düzenlenebilir. Yani, nozülün dış çevresel kenarının ucu ile hareketli kalıp arasındaki boşluk büyük ölçüde ortadan kaldırılabilir.
Dolayısıyla, boyuna çatlakların oluşumunu ve oluk izlerinin genişlemesini önleyerek, yüzey kalitesindeki bozulmayı azaltmak suretiyle, mükemmel yüzey kalitesine sahip bir döküm alaşımı elde etmek mümkündür.