

Alüminyum döküm için döküm uçları ve nozullar, nozulun içindeki bölme bloğu sayesinde eriyik dağılımının nozul cihazı içindeki homojenliğini artırır ve döküm ile haddelenmiş ürünlerin kalitesini iyileştirir.
Bu alüminyum levha döküm cihazı şunları içerir: zıt yönlerde düzenlenmiş iki üst ve alt levha, iki üst ve alt levhanın yan kısımlarını birbirine bağlayan bir kenar bölmesi, iki üst ve alt levhayı ve iki kenar bölmesini birbirine bağlayan bir alt levha; ayrıca alt levhanın ortasında bir eriyik girişi bulunur; eriyik girişinin karşı tarafı ise eriyik çıkışıdır. Bunların arasında, döküm uçları ve nozul cihazı ayrıca iki üst ve alt plaka arasına sıkıştırılmış bir birincil şant ünitesi ve bir ikincil şant ünitesi içerir. Birincil şant ünitesinden taban plakasına olan mesafe, ikincil şant ünitesinden taban plakasına olan mesafeden daha fazladır.
Birincil şönt ünitesi, dikdörtgen kesitli ve birbirlerinden aralıklı olarak yerleştirilmiş birkaç birincil şönt bloğundan oluşur; ikincil şönt ünitesi ise, yarım daire kesitli ve birbirinden aralıklı yerleştirilmiş birkaç ikincil şönt bloğundan oluşur. Birinci seviye şönt blokları arasında birinci seviye aralıklar bulunur ve her bir birinci seviye aralık, ikinci seviye derecelendirme bloğuna yaslanmıştır.
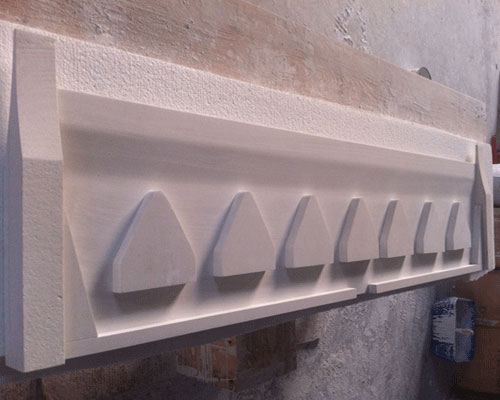
Alüminyum Döküm için Döküm İpuçları ve Nozul
Yapışmaz alüminyum döküm nozul plakalarının üretim sürecinde, bir alüminyum döküm ve haddeleme tesisi ve seramik elyaf döküm ucu kullanılır. Alüminyum döküm ve haddeleme makinesi, sırasıyla bir üst silindir ve bir alt silindir olmak üzere iki silindirden oluşur ve yapışmaz alüminyum döküm nozulu, üst ve alt silindirler arasına yerleştirilmiştir.
Üretim süresinin uzamasıyla birlikte, karbon birikintileri ve ince parçacıklardan oluşan bazı cüruflar, üst ve alt nozul parçaları üzerinde birikebilir. Bu cüruflar, zamanla alüminyum levhanın yüzeyinde koyu çizgiler ve çizikler oluşturur. Alüminyum levhanın yüzey kalitesindeki bu kusurlar, geleneksel yöntemlerle giderilmesi zor kusurlardır.
Bu eksikliklerin üstesinden gelmek amacıyla geleneksel yaklaşım, kalıpları yeniden ayarlamaktır; yani, üretim durdurulduktan sonra cürufu temizlemek ve ardından üretimi yeniden başlatmaktır. Ancak kalıpların yeniden ayarlanması, üretim verimliliğini büyük ölçüde etkileyecek ve üretim maliyetini önemli ölçüde artıracaktır.
Geri bildirim: Dökümlü Haddelenmiş Sac İşleme Süreci – Sayfa Başlığı