Benzinli motor turboşarj kompresörlerinin alüminyum gövde dökümlerindeki döküm kusurları incelenmiştir. Bu kusurların olası nedenleri incelenmiştir. Erimiş metalin kalite analizi sonrasında, döküm sürecini iyileştirmek amacıyla seramik köpük filtrelerin kullanılmasının nedenleri açıklanmış ve bu nedenler gerçek üretim ortamında doğrulanmıştır. Metal dökümünde seramik filtre kullanılmasıyla reddedilme oranı önemli ölçüde azalmış ve bu da üretim maliyetini etkili bir şekilde düşürmüştür.
Turboşarj kompresörünün alüminyum gövdesi, metal yerçekimi döküm yöntemiyle üretilmektedir ve kum kalıbı, kaplamalı bir kum kalıbıdır. Metal kalıp dökümünde erimiş alüminyumun doldurulması sırasında meydana gelen hızlı sıcaklık düşüşü nedeniyle, hızlı doldurma gereklidir. Döküm sıcaklığı 710 °C, kalıp ön ısıtma sıcaklığı 300-350 °C, doldurma süresi yaklaşık 6 saniyedir ve döküm kanalının kök kısmına iki katmanlı elyaf filtre elekleri yerleştirilmiştir.
Gerçek üretimde, dökümlerde kalıntılar ve sürüklenme gibi çok sayıda kusur ortaya çıkar. Ciddi durumlarda, oksidasyon kalıntıları ürün kesitini tıkar ve oluşan delici kusurlar ciddi hava sızıntılarına neden olur. Yüzey kumlama işleminden sonra delikler ortaya çıkar ve kırılma kesitinde duvar kalınlığının tamamı boyunca oksitler görülebilir.
Kusur türlerini ve oluşum nedenlerini daha ayrıntılı bir şekilde analiz etmek amacıyla, dökümlerdeki kusurlardan metalografik inceleme için numuneler alındı ve oksit kalıntıları, delikler ve büzülme gibi kusurların mevcut olduğu tespit edildi. Yukarıda bahsedilen kusurlar genellikle, uygun olmayan sıvı alüminyum işleme, gazın etkili bir şekilde giderilememesi ve cürufun tam olarak uzaklaştırılamaması nedeniyle ortaya çıkabilir ve sonuçta döküm içine girebilir; ya da döküm sisteminin yanlış tasarımı, döküm işlemi sırasında türbülans ve sıçramaya neden olabilir.
Erimiş metal analizi kapsamında, erimiş alüminyum üzerinde azot arıtma işlemi gerçekleştirilir. İşlemden sonra, erimiş alüminyum bir hidrojen dedektörü ile test edilir. Sonuçlara göre, her 100 g Al’deki H₂ içeriği 0,15 ml’dir. Metalografik numune de temiz çıkmış ve cüruf içermemiştir. Bu nedenle, dökümdeki gaz, cüruf ve kalıntı kusurlarının erimiş alüminyum dökümüne karışmadığı sonucuna varılmıştır.
Sayısal simülasyon analizi, erimiş alüminyumun neden olduğu döküm hurdasının nedenini ortadan kaldırdıktan sonra, orijinal süreç MAGMA yazılımı kullanılarak sayısal olarak simüle edildi. Simülasyon sonuçları, erimiş alüminyumun filtreden geçtikten sonra doğrudan dökümün üst kısmına yayılıp bu bölümü doldurduğunu ve kısmen dolduktan sonra aşağıya doğru aktığını göstermektedir. Hız yüksektir; türbülans, sıçrama ve sürüklenme ciddi boyutlardadır.
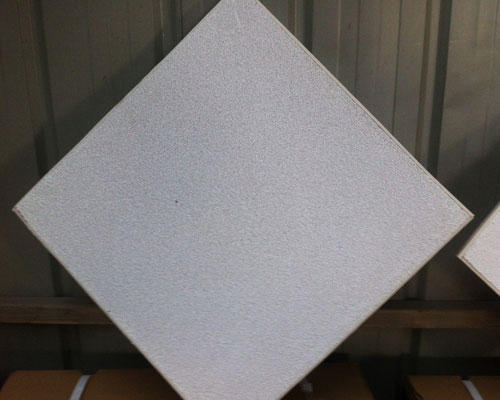
Döküm kusurları, esas olarak doldurma sürecinin etkili bir şekilde kontrol edilememesinden kaynaklanır. Bu nedenle, döküm sistemini ayarlayarak dolumun istikrarlı hale getirilmesi, kusurların etkili bir şekilde önlenmesini sağlar. Seramik köpük filtrenin kullanılması, bu konuda basit ve etkili yöntemlerden biridir. Seramik köpük filtre, orijinal işlemdeki elyaf filtrenin yerini alır. Dolum işlemi istikrarlı bir şekilde gerçekleşir; türbülans, sürüklenme ve sıçramalar önlenir; önce taban doldurulur ve besleme güvence altına alınır.
Şu seramik köpük filtre Metal dökümünde, bu yöntem erimiş alüminyum üzerinde sadece iyi bir filtreleme etkisi sağlamakla kalmaz, aynı zamanda iç kaynaklı oksitlenmiş kalıntıların oluşumunu da etkili bir şekilde önler.