Her döküm mühendisinin en az bir kez yaşadığı bir an vardır: Kalıptan bir parçayı çıkarırsınız, dıştan bakıldığında gayet iyi görünür, ancak daha sonra kalitelik kontrolünden geçemez. Gözeneklilik. Oksit çizgileri. Döküm kanalı sisteminden asla geçmemesi gereken kalıntılar. Sorunun kaynağını araştırdığınızda, on vakadan dokuzunda işlerin ters gittiği yerin filtreleme aşaması olduğunu görürsünüz; ya filtre, uygulama için uygun değildi ya da teknik özellik belgesinde belirtildiği kadar iyi değildi.
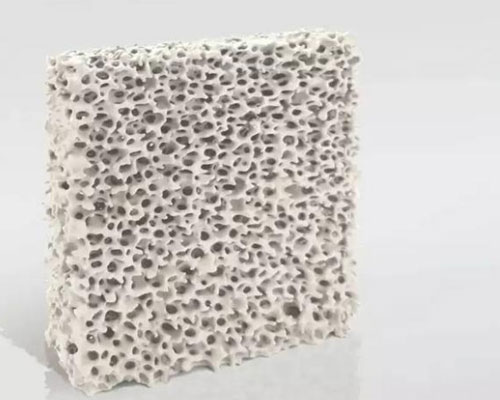
Döküm için seramik köpük filtreler Bu ürünler, ilk bakışta aldatıcı bir şekilde basit görünen ürünlerden biridir. Gözenekli bir seramik blok — ne kadar karmaşık olabilir ki? Dökümhanede biraz zaman geçirdikten sonra vereceğiniz cevap şudur: Düşündüğünüzden daha karmaşıktır. İşe yarayan bir filtre ile sadece işe yarıyormuş gibi görünen bir filtre arasındaki fark, 1,5% reddetme oranı ile 5% reddetme oranı arasındaki fark anlamına gelebilir. Üretim hacimleri göz önüne alındığında, bu fark muhasebe kayıtlarında önemsiz bir dipnot değildir; ciddi bir operasyonel sorundur.
Bu sayfada, döküm için kullanılan seramik köpük filtrelerin gerçekte ne işe yaradığı, nasıl üretildikleri, doğru filtreyi nasıl seçeceğiniz, uygulamada sık karşılaşılan arıza türlerinin neler olduğu ve tedarik ettiğiniz üreticinin, teknik özellikler kadar neden önemli olduğu konuları ele alınmaktadır.
Seramik köpük filtreler bir döküm sisteminde aslında ne işe yarar?
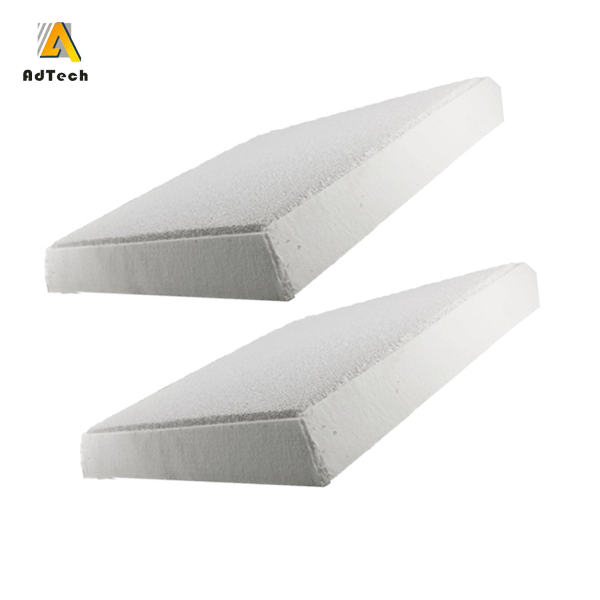
En temel düzeyde, seramik köpük filtre, erimiş metalin kalıp boşluğuna girmeden önce içindeki metal olmayan kalıntıları giderir. Ancak bu açıklama, gerçekte neler olup bittiğini tam olarak yansıtmamaktadır.
Erimiş alüminyum, demir ve bakır alaşımları şaşırtıcı derecede fazla kirlilik içerir: eritme ve işleme sırasında oluşan oksit tabakaları, fırın astarlarından ve döküm kepçelerinden alınan refrakter parçacıklar, soğuma sırasında çöken intermetalik bileşikler ve katı parçacıklara yapışan sürüklenen gaz kabarcıkları. Bunların hiçbiri bitmiş dökümünüzde yer almamalıdır. Bunların hepsi yorulma mukavemeti, uzama, yüzey kalitesi ve işlenebilirlik gibi mekanik özellikleri etkiler.
A seramik köpük filtre iki farklı mekanizma yoluyla işler. Birincisi şudur: mekanik dinleme: gözenek açıklıklarından daha büyük parçacıklar fiziksel olarak engellenir. İkincisi —ve işte bu genellikle hafife alınan kısımdır— şudur: adsorpsiyon ve yüzeyde tutunma. Metal, köpük yapının dolambaçlı yolundan geçerken, gözenek boyutundan daha küçük olan ince parçacıklar hücre duvarlarıyla çarpışır ve bunlara yapışır. İşte bu nedenle 30 PPI’lık bir filtre, etkin boyutu 30 PPI’nın çok altında olan yabancı maddeleri de etkili bir şekilde tutar. Bu filtre sadece bir elek değildir; aktif bir arıtma yüzeyidir.
Bir kalıplama işlemi boyunca, yakalanan kalıntılar filtrenin giriş tarafında birikerek, “ filtre keki. Bu tabaka, filtreleme verimliliğini kademeli olarak artırır; esasen gerçek zamanlı olarak gelişen ikincil bir filtredir. Bu mekanizmayı anlamak önemlidir, çünkü bu, döküm işlemi ilerledikçe akış hızının genellikle neden hafifçe azaldığını ve bunun aslında endişe edilecek bir sorun değil, filtrenin doğru çalıştığının bir işareti olduğunu açıklar.
Döküm için seramik köpük filtreler neden diğer filtreleme yöntemlerinden daha iyidir?
Dökümhaneler yıllar boyunca çeşitli filtreleme yöntemleri kullanmıştır: süzgeç çekirdekleri, dokunmuş cam elyaf ağları, yapıştırılmış partikül filtreleri. Her birinin kendine özgü bir kullanım alanı vardır, ancak seramik köpük filtreler, birkaç somut nedenden ötürü çoğu metal döküm uygulamasında baskın teknoloji haline gelmiştir:
Dolambaçlı akış yolu: Metalin içinden geçmesi için nispeten doğrudan bir yol sunan süzgeç veya ağdan farklı olarak, seramik köpük filtre, metali birbirine bağlı gözeneklerden oluşan üç boyutlu bir ağ içinde ilerlemeye zorlar. Bu durum, metal ile filtre yüzeyi arasındaki temas süresini önemli ölçüde artırır ve bu da adsorpsiyon mekanizmasını tetikleyen unsurdur.
Yüksek açık gözeneklilik: Döküm için kullanılan kaliteli seramik köpük filtreler, 80–90% açık gözenekliliğini korur. Bu, filtrenin türbülansa veya soğuk kapanmalara neden olacak aşırı akış kısıtlaması yaratmadan gerçek bir filtreleme sağladığı anlamına gelir.
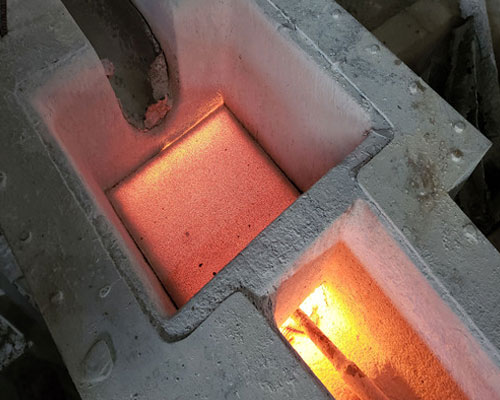
Termal kararlılık: Uygun şekilde tasarlanmış bir filtre yuvasına yerleştirilen seramik köpük filtre, alüminyum için 700°C’nin, demir için ise 1400°C’nin çok üzerinde metal sıcaklıklarında, döküm işleminin tüm süresi boyunca bozulmadan ve kendi başına herhangi bir kirletici madde salmadan dayanabilir.
Tek kullanımlık basitlik: Çoğu uygulamada, özellikle alüminyum yarı sürekli dökümde, filtre her dökümden sonra değiştirilir. Temizleme döngüsü yoktur, rejenerasyon işlemi yoktur ve bir önceki dökümden kalan kalıntıların hâlâ filtrede olup olmadığına dair herhangi bir belirsizlik yoktur.
Döküm için Seramik Köpük Filtreler Aslında Nasıl Üretilir?
Bunu anlamakta fayda var, çünkü üretim süreci filtre performansını doğrudan belirler; bu da, teknik özellikleri tamamen aynı olan iki filtrenin üretim sahasında neden tamamen farklı davranışlar sergileyebileceğini açıklıyor.
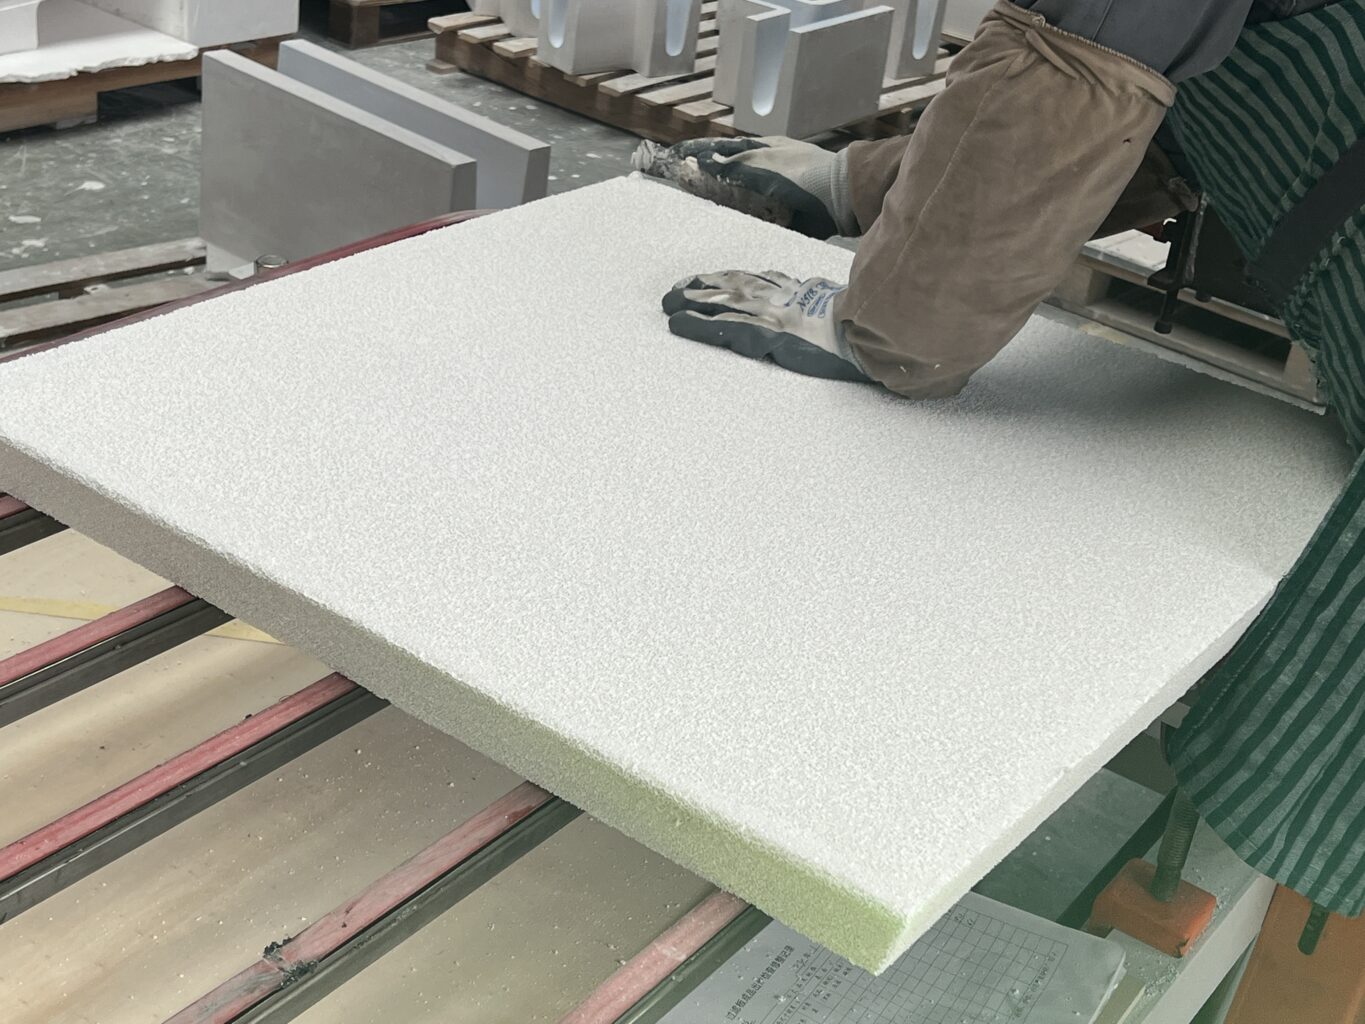
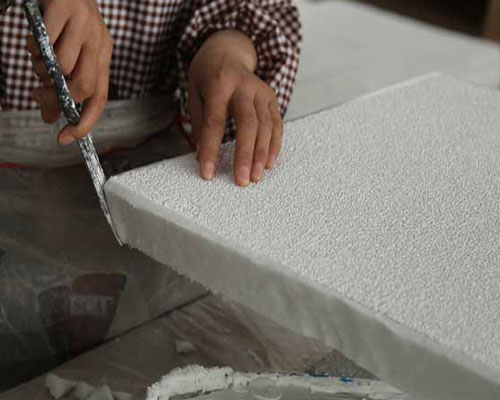
Geleneksel üretim yöntemi — ki hâlâ en yaygın olarak kullanılan yöntem budur — şudur: köpük çoğaltma yöntemi. Birbirine bağlı açık gözeneklere sahip bir poliüretan köpük, kurban şablon görevi görür. Bu köpük, genellikle alümina, silikon karbür veya zirkonyum bazlı, belirli tiksotropik özelliklere sahip olacak şekilde formüle edilmiş bir seramik çamuruna daldırılır; böylece gözenek açıklıklarını tıkamadan köpük iskeletini eşit bir şekilde kaplar. Daha sonra, kaplama kalınlığının homojen olmasını sağlamak için yuvarlama işlemiyle fazla çamur sıkılarak çıkarılır. Kuruma ve katılaşma işleminden sonra, kaplanmış köpük yüksek sıcaklıklı bir fırına gönderilir: organik şablon tamamen yanarak yok olur ve seramik, orijinal köpük geometrisini yansıtan sert, kendi kendini destekleyen üç boyutlu bir ağ haline gelir.
Her adım önemlidir. Çamur viskozitesi, kaplamanın homojenliğini belirler. Haddeleme basıncı, hücrelerin açık mı yoksa tıkalı mı olacağını belirler. Sinterleme profili ise, nihai seramik malzemenin ön ısıtma sırasında meydana gelen termal şoka dayanacak yoğunluğa ve bağlanma mukavemetine sahip olup olmayacağını belirler. Bu parametreleri doğru ayarlamış bir üretici, tutarlı performans gösteren filtreler üretir. Bunu başaramayan bir üretici ise, görünüşte aynı ancak partiden partiye farklı davranış gösteren filtreler üretir.
Standart köpük kopyalama yönteminin ötesinde, araştırmacılar ve üreticiler, özellikle yeni nesil filtre malzemelerinin gelişmeye devam etmesi nedeniyle, bilinmesi gereken birkaç başka hazırlama yöntemini de araştırmışlardır:
Dondurarak kurutma en ilginç yaklaşımlardan biridir. Aslen 19. yüzyılın başlarında geliştirilen vakumlu dondurarak kurutma işlemi, seramik hamurunun veya solun düşük sıcaklıklarda dondurulması ve ardından buzun vakum altında doğrudan buhara dönüşmesi yoluyla seramik üretimine uyarlanmıştır. Sonuçta, yüksek oranda yönlendirilmiş, birbirine bağlı gözenek yapılarına sahip ve bazı formülasyonlarda hacimsel gözenekliliği 'ı aşan gözenekli seramikler elde edilir. Buz kristallerinin büyüme yönü kontrol edilerek hizalı gözenek kanalları oluşturulabilir; bu da tutarlı akış davranışının kritik öneme sahip olduğu uygulamalar için yararlıdır.
Şablon yöntemleri gözenek geometrisi üzerinde en hassas kontrolü sağlar. Örneğin, polimer şablon yaklaşımı, polimer çekirdek ve seramik kabuktan oluşan çekirdek-kabuk yapılarını kullanır; bu yapılar daha sonra kalsine edilerek polimer uzaklaştırılır ve kontrollü gözenekli bir seramik ağ bırakılır. Araştırmacılar, bu tekniği, sıkı boyut dağılımlarına sahip nano ölçekli gözenek boyutlarında alümina, titanyum dioksit ve zirkonyum dioksit sistemlerinde uygulamışlardır. Daha sıra dışı bir varyant ise şablon olarak doğal ahşabı kullanır: ahşap, seramik öncülleriyle emprenye edilir, karbonize edilir ve ardından reaktif eriyik sızması veya karbotermal indirgeme yoluyla dönüştürülür. Elde edilen seramikler, ahşabın mikroyapısal düzenini korur ve gözeneklilik, ahşap türüne ve hazırlama yöntemine bağlı olarak yaklaşık ila arasında değişir.
Biyomimetik sentez tamamen farklı bir yaklaşım benimsemektedir: şablonlu gözenekli yapılar oluşturmak için yüzey aktif maddelerin kendiliğinden birleşmesini kullanmaktadır. Suda veziküller veya sıvı kristal fazlar oluşturan yüzey aktif maddeler, seramik öncüllerinin kendi yapılarının etrafında yoğunlaşmasını yönlendirebilir ve böylece milimetrenin altında çok ince, kontrollü gözenek boyutlarına sahip katmanlı veya küresel gözenekli seramikler elde edilir.
Mekanik köpük oluşturma Kavram olarak daha basittir: Seramik sol veya süspansiyona yüzey aktif maddeler ve köpük oluşturucu maddeler eklenir; mekanik karıştırma sonucunda oluşan köpük daha sonra kurutulur ve pişirilir. 1990’ların başlarında yapılan çalışmalar, bu yaklaşımın gözenekli silika için de geçerli olduğunu göstermiş ve bazı formülasyonlarda yaklaşık 1,4 MPa basınç dayanımına sahip homojen gözenek yapıları elde edilmiştir. Bu süreç, ölçeklendirilmesi nispeten kolaydır; bu da, şablon yöntemlerinin olağanüstü hassasiyetinin gerekli olmadığı üretim ortamları için cazip hale getirir.
Çoğu endüstriyel döküm filtrasyon uygulamasında, köpük replikasyonu yöntemi hâlâ baskın konumdadır; zira bu yöntem, yeterli gözenek kontrolünü, büyük dökümhane tedarik zincirlerinin gerektirdiği üretim kapasitesiyle bir araya getirmektedir. Daha yeni yöntemler ise, özel seramikler ve ultra ince kalıntıların yakalanması için tasarlanmış yeni nesil filtreler için daha uygun. AdTech’in üretiminde, sürekli süreç izleme ile optimize edilmiş köpük çoğaltma yöntemi kullanılmaktadır; bu, tutarlı bir ürünü tutarsız olandan ayıran titizlikle uygulanan, kendini kanıtlamış bir yaklaşımdır.
Döküm için hangi tür seramik köpük filtreler mevcuttur?
Malzeme seçimi ilk karar olup, bu konuda taviz verilemez; yanlış seçim yaparsanız, filtre ya termal olarak arızalanır ya da eriyikle kimyasal reaksiyona girer:
| Filtre Malzemesi | Çalışma Sıcaklığı | En Uygun Olan | Tipik PPI Aralığı |
|---|---|---|---|
| Alümina (Al₂O₃) | 1200 °C’ye kadar | Alüminyum alaşımları, bakır alaşımları | 10–60 PPI |
| Silikon Karbür (SiC) | 1500°C’ye kadar | Gri demir, sfero demir, dövülebilir demir | 10–40 PPI |
| Zirkonya (ZrO₂) | 1700 °C’ye kadar | Karbon çeliği, alaşımlı çelik, süper alaşımlar | 10–30 PPI |
Malzeme sınıflandırması ve sıcaklık değerleri, tarafından yayınlanan kılavuzlarla uyumludur Amerikan Dökümcüler Derneği (AFS) ve endüstriyel seramik mühendisliği kaynakları. Gerçek çalışma sıcaklıkları, alaşımın kimyasal bileşimine ve temas süresine bağlıdır.
AdTech, 12×12 inçten 26×26 inç’e kadar standart boyutlarda, tüm PPI aralığı boyunca alümina, silikon karbür ve zirkonyum seramik köpük filtreler üretmektedir. Özel boyutlar ve standart dışı kimyasal bileşimler de mevcuttur; bu ürünler için tipik teslim süresi 2–3 haftadır. Ürün yelpazesinin tamamı şu adreste listelenmiştir: AdTech’in ürün sayfası.
Uygulamanız İçin Doğru PPI'yi Nasıl Seçersiniz?
PPI (inç başına gözenek sayısı), alıcıların en sık kafasını karıştıran teknik özelliktir. Daha yüksek PPI değeri, daha ince filtreleme ve daha fazla kir tutma kapasitesi anlamına gelir; ancak aynı zamanda daha yüksek akış direnci ve hazırlama koşullarına karşı daha fazla hassasiyet de beraberinde getirir. Daha düşük PPI değeri ise metal akışının daha kolay olmasını sağlar, ancak ince partiküllerin filtrelenmesinde daha az etkili olur.
İşte bu konuyu pratik açıdan nasıl ele almanız gerektiği:
10–20 PPI: Kaba filtreleme. Metal akış hızının öncelikli olduğu ve kaba yabancı maddelerin giderilmesinin amaçlandığı durumlarda kullanılır. Büyük demir dökümlerde, külçe dökümünde ve temizlik gerekliliklerinin çok katı olmadığı uygulamalarda yaygın olarak kullanılır.
30 PPI: Alüminyum dökümün vazgeçilmez unsuru. Çok çeşitli alaşımlar ve sıcaklık aralıklarında filtreleme verimliliği ile güvenilir ilk dolum performansını dengeler. Çoğu alüminyum yarı sürekli döküm ve yerçekimi kalıplı döküm uygulaması için sağlam bir standart seçimdir.
40–50 PPI: Zorlu uygulamalar için ince filtreleme. Otomotiv yapı bileşenleri, havacılık ve uzay sektörüne yönelik kütükler, ince cidarlı hassas dökümler. Bu filtrelerin güvenilir bir şekilde devreye girebilmesi için özenli bir ön ısıtma yönetimi ve biraz daha yüksek metalostatik basınç gereklidir; ancak partikül tutma performansı, bu gerekliliği haklı çıkarmaktadır.
60 PPI: Ultra temiz döküm uygulamaları için özel kalite. Genellikle stokta bulunmaz; genellikle sipariş üzerine üretilir.
Pratik bir not: Nereden başlayacağınız konusunda kararsızsanız, mevcut prosesinizi 30 PPI'da çalıştırın ve döküm numuneler üzerinde bir PoDFA (Prefil Oxfilm Filtrasyon Analizi) veya LiMCA (Sıvı Metal Temizlik Analizörü) testi yaptırın. İçerik popülasyonu verileri, daha ince bir PPI değerine geçmeniz gerekip gerekmediğini veya 30 PPI'nin halihazırda ihtiyacınızı karşılayıp karşılamadığını size gösterecektir. Sezgiye değil verilere dayalı olarak PPI değişikliği yapmak her zaman doğru yaklaşımdır.
Döküm İşlemlerinde Seramik Köpük Filtrelerin En Yaygın Arıza Türleri Nelerdir?
Nelerin ters gidebileceğini ve bunun nedenlerini bilmek, özellikle bir kalite sorununu gidermeye çalışırken ve sorunun kaynağının filtre olup olmadığını anlamaya çalışırken gerçekten yararlıdır.
Ön ısıtma sırasında termal şok çatlaması
En sık görülen arıza türü budur ve neredeyse her zaman önlenebilir. Soğuk bir filtre hızlı ve yüksek yoğunluklu ısıtmaya maruz kaldığında, yüzey ile çekirdek arasındaki termal gradyan, seramiğin kırılmasına neden olan gerilime yol açar. Parçalar kalıba girer. Çözüm, kademeli ön ısıtmadır: başlangıçta daha düşük alev yoğunluğu ve daha uzun ısıtma süresi. Standart ön ısıtma prosedürünüz sırasında sürekli olarak çatlayan bir filtre, ya üretim sırasında yeterince pişirilmemiştir ya da ön ısıtma protokolünüzün ayarlanması gerekmektedir. Genellikle her iki hususun da gözden geçirilmesi gerekir.
Eksik hazırlama / kanal oluşturma
Metal, filtre yüzeyinin geri kalanı kuru kalırken bir veya iki noktadan filtreyi deler. Bu durum, filtre soğukken, metalostatik basınç yetersiz olduğunda veya filtre yuvasının geometrisi basıncı filtre yüzeyi boyunca eşit bir şekilde dağıtmadığında meydana gelir. Kanal oluşumu, etkili filtreleme alanını önemli ölçüde azaltır ve açık kanallardan geçen yerel metal hızını artırır; bu da genellikle mevcut oksitleri gidermek yerine, türbülansın neden olduğu yeni oksitlerin oluşmasına yol açar.
Aşınma ve parçacık kopması
Yetersiz şekilde sinterlenmiş bir filtredeki hücre duvarları, metal akışı altında giderek aşınır ve eriyik içine seramik parçacıkları salar. Bu, tespit edilmesi en zor arıza türüdür; zira dökümdeki seramik parçacıkları, çoğu muayene yönteminde oksit kalıntılarından neredeyse ayırt edilemez. Bunu ele veren ipucu, tedarikçi değişikliği veya yeni bir üretim partisiyle bağlantılı olarak kalıntı sayılarında meydana gelen ani bir değişikliktir.
Kenar sızdırmazlığında arıza
Filtre, boyut uyumsuzluğu ya da filtre haznesinin kötü tasarımı nedeniyle yuvasına düzgün oturmazsa, metal, kenarlardan filtreyi tamamen atlayarak geçer. Bu durumda filtrelemenin hiçbir faydasını göremezsiniz ve yanlış bir güvenlik hissi yaşarsınız. Güvenilir seramik köpük filtre üreticileri, filtrenin yuvasına tutarlı bir şekilde oturmasını sağlamak için boyut toleranslarını yeterince sıkı tutar (genellikle ±1,5 mm).
Bir Seramik Köpük Filtre Teknik Özellik Belgesi Size Aslında Neleri Anlatmalıdır?
Farklı tedarikçilerden döküm için seramik köpük filtreleri değerlendirirken, genel hatlarıyla birbirine benzeyen teknik özellik belgeleri alacaksınız. İşte bu rakamların pratikte gerçekte ne anlama geldiği ve eksik olmaları durumunda hangilerinin eklenmesini talep etmeniz gerektiği:
| Parametre | Nelere Dikkat Etmelisiniz? | Neden Önemli? |
|---|---|---|
| Açık Gözeneklilik | 80–90% | 80% değerinin altında olması aşırı çamur yüklemesini gösterir; 90% değerinin üzerinde olması ise yapısal mukavemetin yetersiz olduğunu gösterir |
| Basınç Dayanımı (soğuk) | Alümina türleri için ≥ 1,0 MPa | Filtre yuvasındaki kullanım ömrünü ve kırılmaya karşı dayanıklılığı tahmin eder |
| Yığın Yoğunluğu | 0,3–0,6 g/cm³ | Bu aralığın dışında kalması, çamur uygulaması veya sinterleme sürecinde tutarsızlık olduğunu gösterir |
| PPI Toleransı | Belirtilen ve ölçülen ±2 PPI | PPI kontrolünün gevşek olması, akışın tek bir kanala yönelmesine ve tutarsız akış davranışına yol açar |
| Al₂O₃ İçeriği (alümina filtreler) | Standart kalite için ≥ 84% | Alümina içeriğinin düşük olması, termal kararlılığı ve kimyasal direnci azaltır |
| Termal Şok Dayanımı | 1100 °C’de 3 veya daha fazla döngüden sonra çatlama görülmedi | Gerçek üretim koşulları altında ön ısıtma dayanıklılığını öngörür |
Teknik özellikler, ASTM C133 test yöntemleri ve Amerikan Dökümcüler Derneği’nin filtreleme kılavuzlarıyla uyumludur. AdTech, talep üzerine basınç dayanımı ve kimyasal bileşim ile ilgili bağımsız laboratuvar test raporları sunmaktadır.
Bir tedarikçi, basınç dayanımı, PPI toleransı ve kimyasal bileşim ile ilgili ölçüm verilerini —sadece nominal değerleri değil, gerçek parti test verilerini— sunamazsa, bu durum kalite belgelerinde önemli bir eksiklik oluşturur.
AdTech Gerçek Vaka: Malezyalı Bir Otomotiv Alüminyum Dökümhanesinin Filtreleme Sürecinin Yeniden Yapılandırılması
[Yer]'de bulunan orta ölçekli bir alüminyum döküm tesisi Shah Alam, Malezya—Japon otomotiv OEM tedarik zincirleri için süspansiyon bileşenleri ve motor braketleri üreten şirket—2024 yılının başlarında AdTech’e basit ama can sıkıcı bir sorunla başvurdu: Hurda oranı, 18 ay boyunca tarihsel ortalaması olan yaklaşık 2,1%'den, şu anda inatla 4,3% seviyesinde seyreden bir orana yükselmişti. Mevcut seramik köpük filtre tedarikçileri değişmemişti. Alaşım bileşimleri de değişmemişti. Gözle görülür bir değişiklik yoktu. Ancak parçalar, teslimat performanslarını ve müşteri ilişkilerini etkilemeye başlayan bir oranda radyografik muayeneden geçemiyordu.
O dönemdeki üretim düzenleri şöyledir: A380 alüminyum alaşımıyla çalışan bir yerçekimi döküm hattı ve Tayland’daki bölgesel bir tedarikçiden temin edilen 15×15 inç boyutunda, 30 PPI’lik alümina filtreler. Hat içi gaz giderme işlemi uygulamıyorlardı; hidrojenin giderilmesi için tamamen fırın tarafında yapılan akı işlemine güveniyorlardı.
AdTech’in teknik ekibi durumu inceledi ve buna katkıda bulunan üç faktör belirledi:
İlk olarak, mevcut filtrelerde tek tek birimler içinde önemli ölçüde PPI farklılıkları gözlendi; filtre yüzeyinin bazı bölgeleri 25 PPI’da etkin bir şekilde çalışırken, diğerleri 38 PPI’ya yakındı. Bu durum, akış testleri ve kesit analizleriyle doğrulandı. Bu tutarsızlık, filtre yüzeyi üzerinde metal dağılımının dengesiz olmasına ve yerel kanallanmaya neden oluyordu.
İkincisi, filtrenin öncesinde hat içi gaz giderme işlemi yapılmadığından, eriyikteki hidrojen seviyeleri o kadar yüksekti ki, filtreden, kendi başına üstesinden gelmek üzere tasarlanmadığı, süreçteki önceki aşamalardaki yetersizlikleri telafi etmesi bekleniyordu.
Üçüncüsü, ön ısıtma istasyonunda sıcaklık izleme sistemi yoktu; operatörler ön ısıtmanın tamamlandığını görsel olarak değerlendiriyordu ve bu durum, metalle ilk temas anında filtre sıcaklığında dökümden döküme önemli farklılıklara yol açıyordu.
AdTech, aşamalı bir çözüm önerdi. İlk aşamada, biz şunları sağladık: 200 adet 15×15 inç, 30 PPI Seramik Köpük filtreler ve aynı döküm hattında mevcut tedarikçinin ürünüyle kontrollü bir karşılaştırma gerçekleştirdi. AdTech filtreleri, daha sıkı bir PPI tutarlılığı ve önemli ölçüde daha iyi astarlama homojenliği sergiledi; bu durum, her dökümün ilk 60 saniyesi boyunca 15 saniyelik aralıklarla yapılan akış hızı ölçümleriyle teyit edildi.
İkinci aşamada, AdTech kompakt bir bileşenin eklenmesini önerdi oluk tipi çevrimiçi gaz giderme ünitesi filtre istasyonunun yukarısında — bu ürün de AdTech’in ürün yelpazesinde yer almaktadır. Gaz giderme ve filtrelemeyi birleştiren bu yaklaşım, metal filtreye ulaşmadan önce hidrojen seviyelerini 0,12 ml/100 g Al’nin altına düşürmüştür.
90 günlük tam uygulamanın ardından elde edilen sonuçlar: hurda oranı 4,3%'den 1.4%—tarihsel referans değerlerinin altında. OEM’in gelen malzeme denetim tesisinde radyografik red oranı 68% azaldı. Tesisin kalite müdürü, daha önce manuel düzeltme gerektiren bazı bileşenlerin artık ilk denetimden tutarlı bir şekilde geçtiğini belirtti.
Malezya’daki tesis, şu anda AdTech ile seramik köpük filtreler, gaz giderme rotorları ve akı tozları. Bu ilişki, bir filtrenin düzgün çalışmaması nedeniyle başladı ve sonunda arıtma sürecinin birçok aşamasını etkiledi. Tedarikçi, sadece bu sektöre satış yapmakla kalmayıp, döküm işini gerçekten anladığında işler genellikle böyle yürür.
Seramik Köpük Filtre Teknolojisi Nasıl Gelişiyor?
Temel köpük çoğaltma süreci 1970’lerin sonlarından beri kullanılmaktadır, ancak teknoloji bu süre zarfında yerinde saymamıştır. Bu filtrelerin yapabileceklerini gerçek anlamda yeniden şekillendiren birkaç gelişme şunlardır:
Yüzeyi modifiye edilmiş filtreler: Standart seramik köpük filtreler, kalıntıları öncelikle mekanik yollarla tutar. Yeni nesil filtreler ise, kimyasal afinite yoluyla ince kalıntıları aktif olarak çeken ve bağlayan reaktif yüzey kaplamaları (genellikle akı bazlı veya oksit kimyası modifikasyonları) içerir. Bu durum, yalnızca mekanik filtrelemeyle yakalanması zor olan 10 mikronun altındaki ultra ince oksit filmler için özellikle önemlidir. Daha önce bahsedilen dondurarak kurutma ve biyomimetik sentez yöntemleri, bu gelişmenin merkezinde yer almaktadır; bu yöntemler, araştırmacıların geleneksel köpük çoğaltma yöntemiyle kolayca elde edilemeyen şekillerde yüzey kimyasını ve gözenek geometrisini eşzamanlı olarak tasarlayabilmelerini sağlar.
İki aşamalı filtreleme sistemleri: Daha ince bir filtrenin (40–50 PPI) öncesinde daha kaba bir filtre (10–20 PPI) kullanmak, ince filtrenin hizmet ömrünü uzatırken son aşamada çok düşük kalıntı sayıları elde edilmesini sağlar. Kaba filtre, kaba kalıntıların büyük kısmını tutar; ince filtre ise geri kalanını giderir. AdTech, birçok yüksek temizlik seviyesine sahip alüminyum kütük döküm hattı için çift aşamalı filtre grupları tedarik etmiştir.
Ahşap kalıplı ve biyomorfik seramikler: Endüstriyel uygulamalar bulmaya başlayan yeni bir araştırma alanı: Doğal ahşap mikroyapısının şablon olarak kullanılması, benzersiz derecede tutarlı akış davranışı sergileyen, son derece düzenli, anizotropik gözenek ağlarına sahip seramiklerin üretilmesini sağlıyor. Bu malzemelerdeki gözeneklilik, farklı ahşap türleri ve hazırlama yöntemleri seçilerek yaklaşık ile hacim% arasında ayarlanabilir.
Otomotiv sektöründeki hafifleştirme uygulamalarında geçerli olan dahil etme standartlarının sıkılaşması ve elektrikli araçların yapısal bileşenlerinde alüminyum tüketiminin artması nedeniyle, küresel seramik köpük filtre pazarının 2030 yılına kadar yaklaşık %5,51'lik bir yıllık bileşik büyüme oranıyla büyüyeceği öngörülmektedir.
Döküm için Seramik Köpük Filtrelerde Neden AdTech?
AdTech, dünyanın en büyük seramik köpük filtre üreticisi değildir. Şirketin yirmi yılı aşkın bir süre boyunca oluşturduğu şey, çoğu dökümhane için daha yararlı olan bir şeydir: derinlemesine proses bilgisi, gerçek anlamda üretim kontrolü ve sadece müşteri temsilcileri yerine mühendislerin de aktif olarak dahil olduğu bir teknik destek modeli.
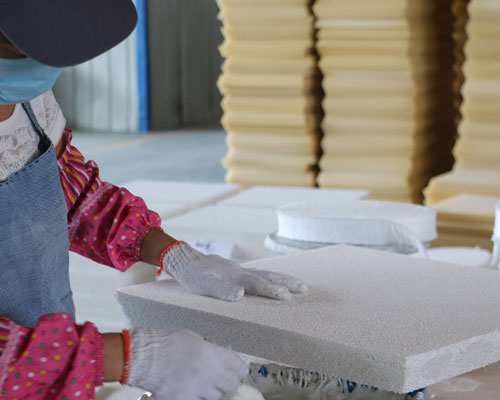
Filtreler, AdTech’in Henan eyaletindeki Jiaozuo tesisinde ISO 9001 sertifikalı kalite sistemleri kapsamında üretilmektedir. Hammaddeler, üretime girmeden önce gelen malzeme XRF ve partikül boyutu analizlerinden geçirilir. Kaplama hattında çamur viskozitesi sürekli olarak izlenir. Fırın sıcaklık profilleri her parti için programlanır ve kaydedilir. Son kontrol, basınç dayanımı, boyutsal tolerans ve hücre yapısının homojenliğinin görsel değerlendirmesini kapsamaktadır.
Bunların hiçbiri pazarlama söylemi değildir; bunlar, iyi yönetilen bir seramik üretim tesisinin yaptığı şeylerin ta kendisidir. Bunu belirtmenin önemi, bu kategorideki tedarikçilerin önemli bir kısmının bunların hepsini yerine getirmediği ve bu farkın, teknik özellik belgesinde görünmese bile döküm kalitesi verilerinizde ortaya çıkmasıdır.
Alüminyum, demir, bakır veya çelik döküm işlerinde seramik köpük filtreler kullanıyorsanız ve mevcut sonuçlarınız beklenen seviyede değilse — ya da sadece daha iyi bir seçenek olup olmadığını öğrenmek istiyorsanız — AdTech ekibi Bu konuyu konuşmaya değer. Onlara mevcut filtre özelliklerinizi, kullandığınız alaşımı ve kalite hedeflerinizi iletin. Yanıt, bu rakamların bir döküm atölyesinde ne anlama geldiğini bilen birinden gelecektir.
1. Dökümde seramik köpük filtre ne için kullanılır?
Erimiş metalin kalıba girmeden önce içindeki metalik olmayan kalıntıları —oksitler, metal arası bileşikler, refrakter parçacıklar— giderir. Bunu, metalin kalıp boşluğuna girmeden önceki son savunma hattı olarak düşünün. Bu işlem yapılmazsa, söz konusu kalıntılar bitmiş parçaya karışır ve kullanım sırasında gözeneklilik, yüzey kusurları veya erken yorulma arızaları olarak ortaya çıkar.
2. Alüminyum döküm için hangi seramik köpük filtre malzemesini kullanmalıyım?
Alümina (Al₂O₃) bazlı filtreler, alüminyum alaşımları için standart tercihtir. Bu filtreler, erimiş alüminyumla kimyasal olarak uyumludur, yaklaşık 1200°C’ye kadar termal olarak kararlıdır ve tüm PPI yelpazesinde mevcuttur. Silikon karbür ve zirkonyum oksit filtreler, demir ve çelik gibi daha yüksek sıcaklıktaki uygulamalar için tasarlanmıştır; bunları alüminyum için kullanmak gereksizdir ve daha pahalıdır.
3. Alüminyum kalıp dökümü ile kum dökümü arasında hangisi için hangi PPI’yi kullanmalıyım?
Yerçekimi dökümünde ve çoğu kum döküm uygulamasında, 30 PPI güvenilir bir başlangıç noktasıdır. İnce cidarlı parçalar döküyorsanız veya katı radyografik kontrol gereklilikleri olan otomotiv OEM’lerine tedarik yapıyorsanız, 40 PPI’yi dikkate almaya değer. Yüksek basınçlı kalıp dökümünde, işlemin hızı ve basıncı nedeniyle genellikle seramik köpük filtreler kullanılmaz; bunun yerine filtreleme işlemi fırının giriş aşamasında gerçekleştirilir.
4. Döküm işleminden sonra seramik köpük filtresini tekrar kullanabilir miyim?
Hayır — ve bunu denememelisiniz. Döküm için kullanılan seramik köpük filtreler, yarı sürekli ve çoğu kesikli döküm uygulamasında tek kullanımlıktır. Bir döküm işleminden sonra filtre, yakaladığı kirlilikler ve tutulan metalle doymuş hale gelir. Filtreyi yeniden kullanmak, tüm bu kirlilikleri bir sonraki dökümünüze aktarır. Filtre maliyeti, kirlilik riski ile karşılaştırıldığında oldukça düşüktür.
5. Seramik köpük filtrem neden düzgün bir şekilde su çekmiyor?
Bunun üç olası nedeni olabilir: filtre, kalıba girerken çok soğuk; seçilen PPI değeri için metalostatik basınç kafası yetersiz; ya da filtre yuvasının geometrisi, basıncı yüzey boyunca eşit bir şekilde dağıtamıyor. Öncelikle ön ısıtmayı kontrol edin; çoğu hazırlama hatası, sıcaklığa eşit bir şekilde ulaşmamış bir filtreden kaynaklanır. Hazırlama süreci sürekli olarak yavaş veya düzensizse, temel nedeni tespit ederken 40 PPI değerini 30 PPI'ye düşürmek de yardımcı olacaktır.
6. Seramik köpük filtrem eriyik içine parçacıklar salıyorsa bunu nasıl anlarım?
Bu arıza türünü görsel olarak tespit etmek kolay değildir; işte bu da onu tehlikeli kılan unsurdur. En belirgin işaret, filtre tedarikçisindeki bir değişiklik veya yeni bir üretim partisiyle ilişkili olarak, PoDFA veya LiMCA analizi ile doğrulanan inklüzyon sayılarındaki ani artıştır. Herhangi bir belirgin proses değişikliği olmaksızın X-ray reddetme oranınızda ani bir artış görülüyorsa, filtre aşınması şüpheliler listesinin başında yer almalıdır.
7. Hangi boyutta seramik köpük filtreye ihtiyacım var?
Filtre boyutu, metal akış hızınız ve toplam döküm hacminize göre belirlenir. Genel bir kural olarak, filtre yüzey alanı, filtreden geçen metalin hızının, aşınma ve türbülansın sorun teşkil etmeye başladığı eşik değerin altında kalacağı kadar geniş olmalıdır — alüminyum için bu değer genellikle 10 cm/s’nin altındadır. Filtre tedarikçiniz, kalıp giriş sistemi geometrisi ve döküm ağırlığına göre filtre boyutunu belirleyebilmelidir. Standart boyutlar 7×7 inç ile 23×23 inç arasındadır.
8. Seramik köpük filtreler ile bağlanmış partikül filtreler arasındaki fark nedir?
Bazı kaynaklarda seramik filtre topları veya ekstrüde filtreler olarak da adlandırılan yapıştırılmış partikül filtreleri, köpük filtrelere kıyasla daha basit ve daha düzenli bir gözenek yapısına sahiptir. Genellikle daha ucuzdurlar ve hazırlanması daha kolaydır; ancak, partikül adsorpsiyonu için daha az yüzey alanı ve daha az kıvrımlı bir akış yolu sunarlar. Orta düzeyde temizliğin kabul edilebilir olduğu uygulamalarda gayet iyi sonuç verebilirler. Düşük partikül sayısının kritik öneme sahip olduğu her durumda ise, seramik köpük filtreler bu filtrelere göre tutarlı bir şekilde daha iyi performans gösterir.
9. Seramik köpük filtreler kullanımdan önce nasıl saklanmalıdır?
Bunları kuru bir ortamda orijinal ambalajında saklayın; seramiğe emilen nem, ön ısıtma sırasında buhara dönüşür ve içten dışa doğru çatlamalara neden olabilir. Filtreleri aralarına ayırıcı koymadan üst üste istiflemeyin ve kurulumdan önce kenarları ve köşeleri kontrol edin; nakliye sırasında oluşan hasarlar genellikle bu bölgelerde yoğunlaşır. Depolama sırasında ince bir çatlak oluşmuş bir filtre, ön ısıtma sırasında genellikle belirgin bir uyarı vermeden arızalanacaktır.
10. Dondurarak kurutma ve şablon yöntemleri, standart seramik köpük filtre üretiminden ne açıdan farklıdır?
Standart seramik köpük filtreler, köpük çoğaltma yöntemi ile üretilir; bu yöntemde, bir poliüretan köpük kalıbı seramik çamuru ile kaplanır ve ardından sinterleme sırasında köpük yakılarak uzaklaştırılır. Dondurarak kurutma ve kalıp yöntemleri, gözenek geometrisi üzerinde daha sıkı kontrol ve daha yüksek bir gözeneklilik (bazen hacim%'yi aşan) sağlayan daha yeni tekniklerdir; bu da onları yeni nesil filtre geliştirme çalışmaları için uygun hale getirir. Mevcut endüstriyel döküm uygulamaları için, üretim ölçeklenebilirliği nedeniyle köpük replikasyonu hâlâ baskındır; ancak yüksek performanslı filtrasyon teknolojisinin geleceğini belirleyen, daha yeni yöntemlerdir.