
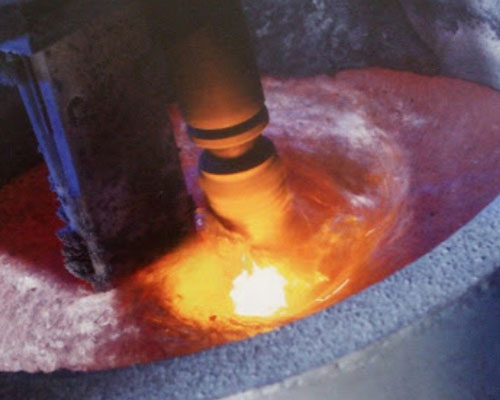
Alüminyum alaşımındaki gözeneklilik genellikle dökümün üst kısmında görülür ve çoğunlukla dökümün çıkıntılı kısmının yüzeyinde ortaya çıkar. Dökümün içindeki gizli gözenekler, röntgen ışınları yardımıyla tespit edilebilir. Alüminyum dökümde uygulanan gaz giderme işlemi, bu gözeneklilik sorununu çözebilir.
Alüminyum Alaşımlarında Gözenekliliğin Nedenleri
- Dökülme hızı çok yüksek ve bu da hava karışmasına neden oluyor;
- Kalıptan çıkan egzoz gazı kalitesiz;
- Sıvı alüminyum çok hızlı akıyor;
- Erime sıcaklığı çok yüksek;
- Alaşımın gaz giderimi yetersiz;
- Dökme sıcaklığı çok yüksek;
- Kum çekirdeği kuru değil, egzoz yetersiz ya da benzin fazla.
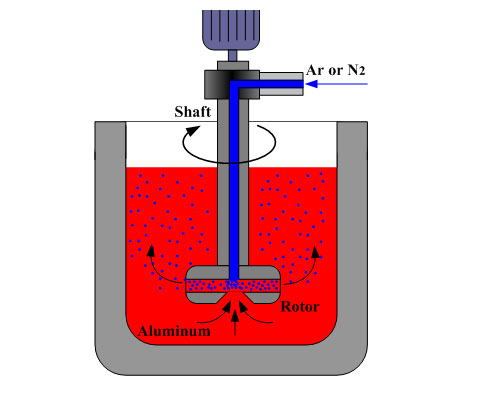
Alüminyum Dökümde Gaz Giderme Süreci
- Erimiş metali düzgün bir şekilde dökmek;
- Metal içerikli gazların kolayca uzaklaştırılamadığı bölgelere egzoz delikleri veya egzoz tapaları takın ve bunları sık sık temizleyin;
- Döküm sırasında kepçe, döküm ağzına olabildiğince yakın olmalıdır;
- Aşırı ısınmayı önlemek için sıvı alüminyumun sıcaklığını sıkı bir şekilde kontrol edin;
- Sıvı alüminyumdan gazlar doğru şekilde giderilir, AdTech çevrimiçi gaz giderme ünitesi ve rafinaj akısı sıvı alüminyumun gazdan arındırılması için faydalıdır;
- Çamur çekirdeği kurutulmalı, havalandırma deliğinin tıkanıklığı giderilmeli, nemi geri kazandıktan sonra çamur çekirdeği yeniden pişirilmeli ve büyük çamur çekirdeğinin ortası oyulmalıdır;
- Metal kalıp kaplamasından sonra, döküm yapılmadan önce kaplamanın kurutulması gerekir.
Gerekli gaz giderme miktarı ne kadar fazla olursa, gaz giderme için gereken süre de o kadar uzar. Gaz giderme verimliliği ve gaz giderme süresi, rotor hızı ve enjekte edilen gazın hacmiyle ilişkilidir; bu son iki faktör ise gaz giderme ekipmanı tarafından kontrol edilir. Rotor hızı, dışarı atılan kabarcıkların eriyik içinde her yere yayılabilmesi için daha yüksek bir seviyeye ayarlanmalıdır. Rotor hızı çok düşük olursa, kabarcıklar dönen çubuğun yakınında kalır ve yayılmaz. Rotor hızı çok yüksek olursa, çalkalanma artabilir ve bu da hidrojen ile kalıntıların erimiş alüminyuma yeniden girmesine neden olur. Metal çözeltisinin girdap oluşturmasını ve aşırı çalkalanmasını önlemek için bir bölme kullanılmalıdır. Enjekte edilen gazın hacmi de, uygun miktarda gazın erimiş metale gireceği şekilde ayarlanmalıdır. Gaz giderme işlemi sırasında, eriyik yüzeyinde küçük kabarcıklar oluşmalıdır. Sıvı yüzeyinde büyük kabarcıklar varsa, bu enjekte edilen gaz hacminin çok yüksek olduğunu gösterir. Aşırı miktarda gaz, püskürtülen gazın dönen rotordan geçmesine ve büyük kabarcıklar halinde sıvı seviyesine yükselmesine neden olur. Bu durum gaz giderme işlemi üzerinde hiçbir etkiye sahip değildir. Aşırı miktarda gaz, yalnızca inert gaz israfına yol açar.