

Elektrolitik alüminyum sıvı ön işleme süreci, alüminyum alaşımının eritilmesi, sıcaklık kontrolü, eriyik arıtımı ve tane inceltmeyi içerir.
Elektrolitik Alüminyum Sıvı Ön İşlem Süreci
Alüminyum Alaşımı Ergitme
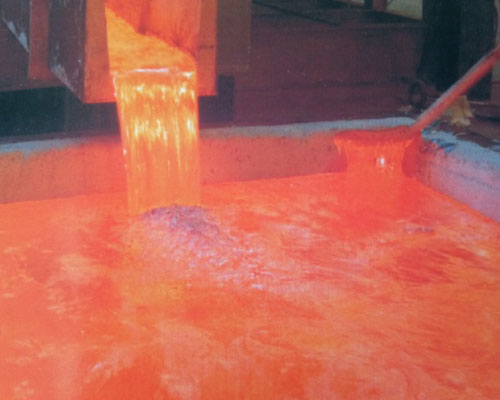
Üretimde hammadde ve bileşim kontrolü kapsamında, 20%-30% katı soğuk malzemeler (yeniden eritme amaçlı alüminyum külçeler veya birincil hurda ve bu alaşımın ana alaşımları dahil) genellikle harmanlama amacıyla eklenir. İlk olarak, yeniden eritme amaçlı alüminyum külçeler veya bu alaşımın birincil alaşımı eklenir. Atık malzeme ara alaşıma eklenir ve son olarak elektrolitik alüminyum sıvısı enjekte edilir. Elektrolitik alüminyum sıvısının yüksek sıcaklığı, fırına eklenen katı malzemeleri hızlı bir şekilde eritmek ve elektrolitik alüminyum sıvısının sıcaklığını düşürmek için kullanılır; aynı zamanda erimiş metalin çekirdeklenme hızını da artırır.
Sıcaklık Kontrolü
Erime sıcaklığı: Normal eritme sıcaklığı 740-780 ℃ arasında tutulur; arıtma sıcaklığı: Gaz giderme ve cüruf ayrıştırma işlemleri 740-760 ℃ arasında gerçekleştirilir.
Konvertör sıcaklığı: Konvertörün çalıştırılabilmesi için, eritme fırınındaki erimiş alüminyumun sıcaklığı 740-760 ℃ aralığında tutulur.
Döküm sıcaklığı: genellikle 690-740 ℃ aralığında tutulur.
Erime Yöntemiyle Saflaştırma
Elektrolitik alüminyum çözeltisinin sıcaklığı 950 ℃’ye kadar çıkmaktadır ve bu çözelti silikon, demir, sodyum, kalsiyum, fosfor, bor, titanyum, vanadyum, çinko gibi metal safsızlıklar ile alüminyum oksit, alüminyum florür, karbon, alüminyum karbür ve alüminyum nitrür gibi metalik olmayan kalıntılar içerir. Gaz içeriği yüksektir ve kaptaki elektrolitik alüminyum sıvısının sıcaklığı 760℃-840℃ olduğunda hidrojen içeriği 0,6 ml (100 g Al)-1,29 ml/(100 g Al) seviyesine ulaşabilir. Ergitme maddesindeki gaz ve çeşitli metalik ve metalik olmayan kalıntıların varlığı, külçede yapısal kusurlara neden olabilir; bu da işlenmiş ürünlerin yapısal özelliklerini etkiler. Bu nedenle, elektrolitik alüminyum sıvı bileşenleriyle alüminyum alaşımlı levha külçeleri üretilirken alüminyum alaşımı eritilmelidir. Üretim tesisi, alüminyum eriyiğinin saflığını sağlamak için daha sıkı bir arıtma süreci uygular. Üretim sürecinde, altı aşamalı erimiş alüminyumun arıtılması, cüruf ayırma ve gaz giderme işlemlerini gerçekleştirerek eriyik arıtma işleminin etkinliğini sağlamak.
Tahıl İncelmesi
İthal edilen alüminyum-titanyum-bor teli, ürün parçacıklarını rafine etmek amacıyla fırının dışında hat üzerinde eklenir; rafine edicinin ekleme noktası ise sabit fırının çıkışı ile döner gaz giderme cihazının metal girişi arasındaki olukta yer alır. Burada eriyik sıcaklığı daha yüksektir; arıtıcı kolayca tamamen çözünür ve gaz giderme kutusunda iyice karıştırılır; böylece heterojen kristal çekirdekleri tüm eriyik içinde daha eşit bir şekilde dağılır ve arıtma etkisi iyi olur.