
Gözeneklilik, oksit kalıntıları ve tutarsız mekanik özellikler gibi kusurlar, neredeyse her zaman yetersiz eriyik işlemesiyle bağlantılıdır. Eriyik kalitesini kontrol etmek için en etkili ancak hâlâ yeterince önemsenmeyen araçlardan biri şudur: alüminyum için arıtma akısı.
Doğru seçildiğinde ve doğru şekilde uygulandığında, arıtma akısı eriyik temizliğini artırır, üretimi istikrarlı hale getirir, hurda oranlarını azaltır ve döküm tutarlılığını önemli ölçüde artırır.
Bu kılavuz, rafine etme akışkanının endüstriyel ortamlarda gerçekte nasıl işlediğini, doğru şekilde nasıl uygulanacağını ve modern alüminyum dökümhanelerinde neden hâlâ vazgeçilmez olduğunu açıklamaktadır.
Alüminyum için Rafinaj Akısı Nedir ve Döküm Üretiminde Neden Önemlidir?
Alüminyum için arıtma akısı, bir klorür ve florür bazlı kimyasal karışım İstenmeyen gazları ve metalik olmayan safsızlıkları gidererek erimiş alüminyumu arıtmak üzere tasarlanmıştır.
Hedef aldığı başlıca kirleticiler şunlardır:
- Çözünmüş hidrojen (gözenekliliğin başlıca nedeni)
- Oksit filmler (Al₂O₃ ve karmaşık oksitler)
- Metal olmayan kalıntılar
- Sıkışmış cüruf parçacıkları
Erimiş alüminyumda hidrojenin çözünürlüğü yüksek sıcaklıklarda yüksektir, ancak katılaşma sırasında keskin bir şekilde azalır. Bu durum, uygun şekilde giderilmezse dökümlerin içinde gaz gözeneklerinin oluşmasına yol açar.
Gerçek üretim ortamlarında, yetersiz eriyik işleme, kusur oranlarını şu kadar artırabilir: Alaşım ve hurda oranına bağlı olarak 10–30%.
Arıtma akısı Bu nedenle bu, isteğe bağlı bir işlem değildir; eriyik kalite kontrolünün temel bir parçasıdır.
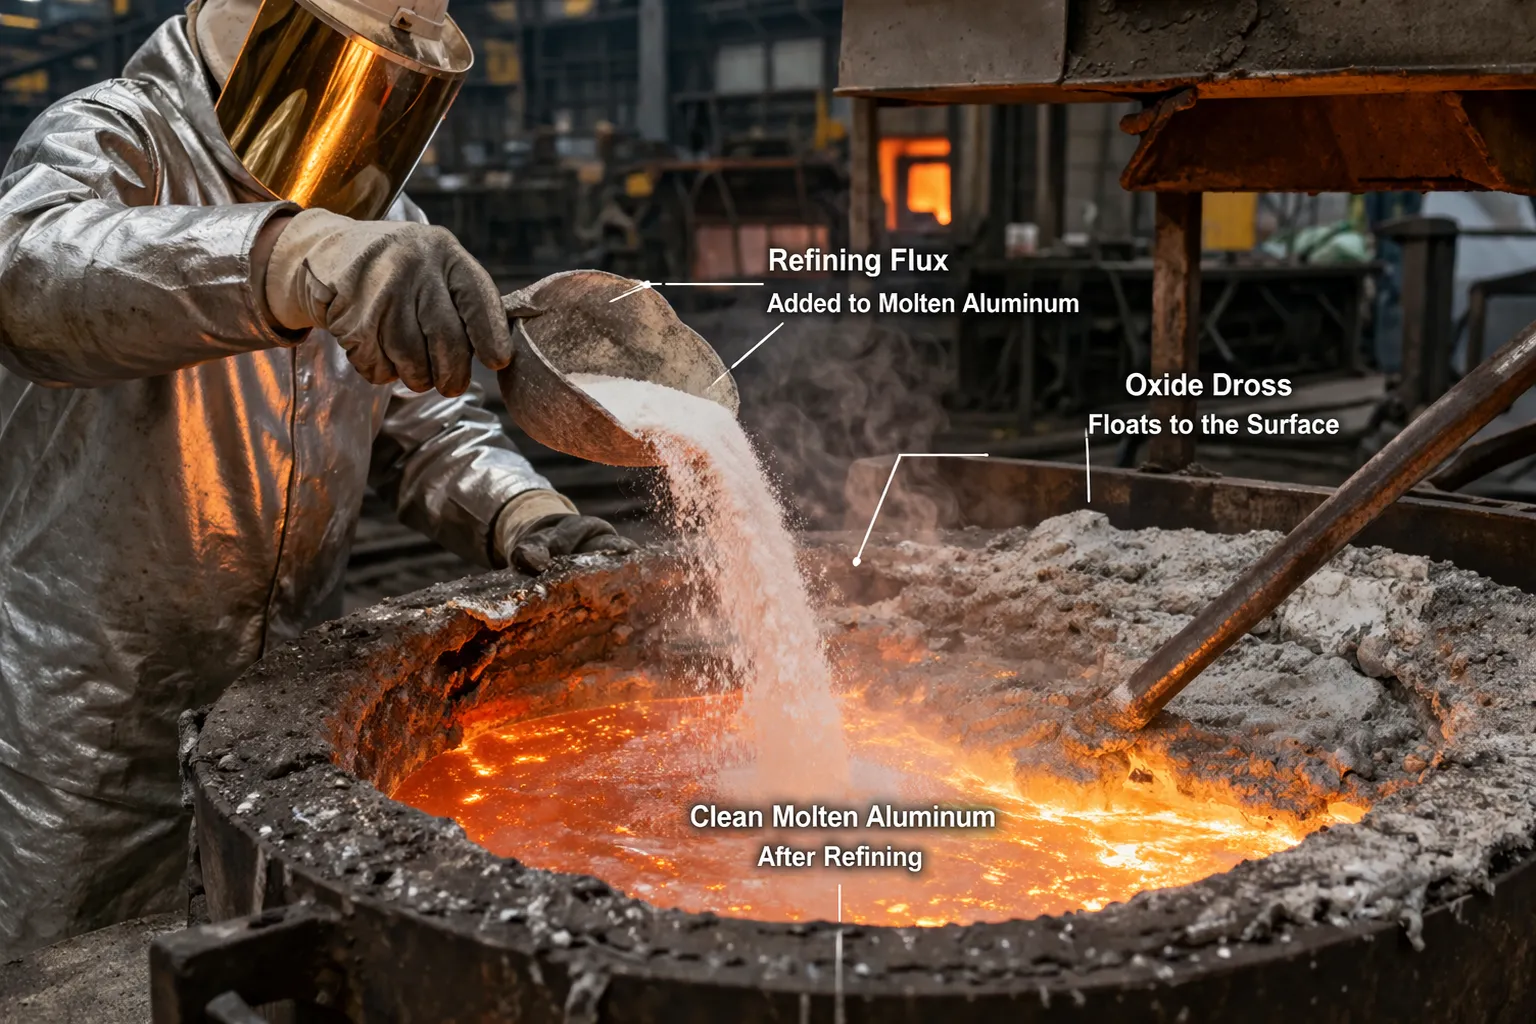
Erimiş alüminyumda arıtma akısı nasıl çalışır?
Rafinaj akışkanının etkinliği, tek bir reaksiyondan ziyade fiziksel ve kimyasal mekanizmaların birleşiminden kaynaklanmaktadır.
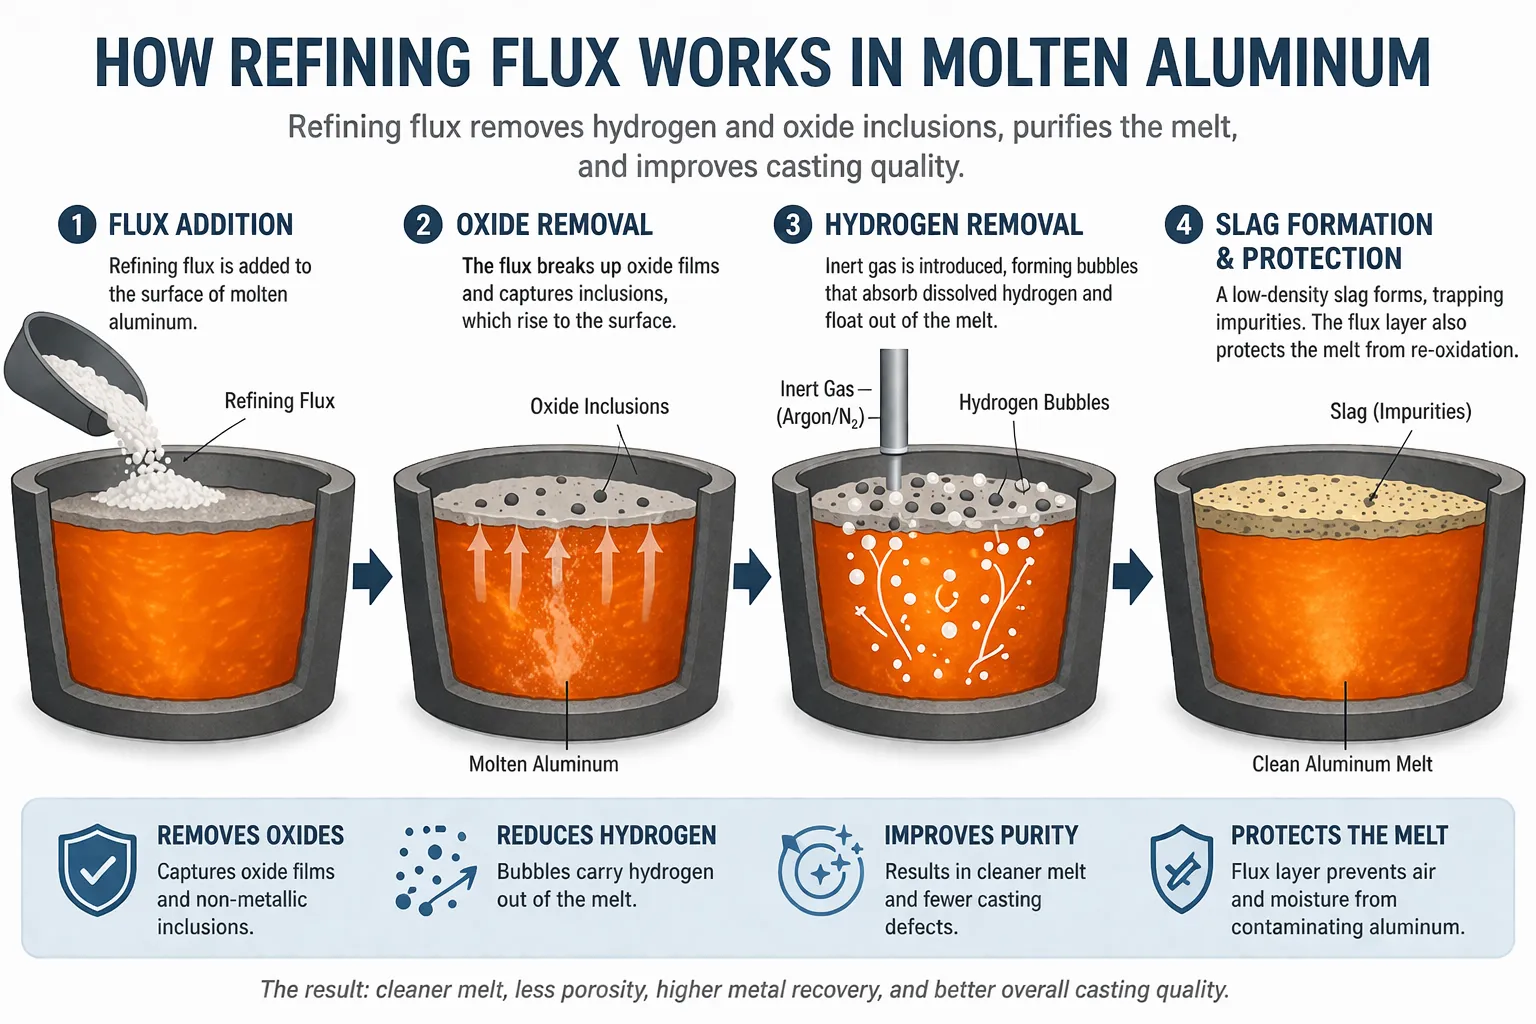
1. Arayüzey Geriliminin Azaltılması ve Kapsülün Giderilmesi
Arıtma akısı, erimiş alüminyum ile oksit tabakaları arasındaki yüzey gerilimini azaltır. Bu sayede, eriyik içinde hapsolmuş oksitler eriyikten ayrılıp yüzeye yükselir.
2. Kabarcık Taşınımı Yoluyla Hidrojen Giderimi
İnert gaz enjeksiyonu (genellikle azot veya argon) ile birlikte kullanıldığında, akı kabarcık oluşumunu artırır. Çözünmüş hidrojen bu kabarcıklara yayılır ve eriyikten dışarı taşınır.
3. Cüruf Oluşumu ve Ayırma
Flux, kirliliklerle reaksiyona girerek yüzeyde yüzen düşük yoğunluklu bir cüruf tabakası oluşturur ve bu da sıyırma işlemi sırasında cürufun uzaklaştırılmasını kolaylaştırır.
4. Erime Yüzey Koruması
Bir akı tabakası, erimiş alüminyum ile hava arasındaki doğrudan teması azaltarak oksidasyonu en aza indirir ve yeniden kirlenmeyi önler.
Dökümhane faaliyetlerinden elde edilen pratik gözlemler:
Doğru arıtma işlemi, metal kaybının az olduğu kuru, toz benzeri cüruf elde edilmesini sağlarken, yetersiz arıtma ise içinde alüminyum hapsolmuş yapışkan cüruf oluşmasına neden olur.
Daha fazla bilgi mi arıyorsunuz? Şuna bir göz atın: “Alüminyum Akı Nasıl Kullanılır?” kılavuzu veya bize ulaşın.
Alüminyum Arıtma Akışkanının Bileşimi Nedir?
Endüstriyel arıtma akışkanlarının çoğu, florür katkı maddeleri içeren ötektik klorür sistemlerine dayanmaktadır.
Tablo 1: Alüminyum Rafinajı için Tipik Akı Bileşimi
| Bileşen | Tipik Menzil (%) | İşlev |
|---|---|---|
| Potasyum Klorür (KCl) | 35–50 | Eriyiş davranışını ve kararlılığı kontrol eder |
| Sodyum Klorür (NaCl) | 35–50 | Erime noktasını düşürür ve akışkanlığı artırır |
| Florürler (NaF, CaF₂, Kriolit) | 2–10 | Oksit filmlerini kırın ve temizleme verimliliğini artırın |
| İşlevsel Katkı Maddeleri | 0–10 | Tepki kinetiklerini ve akış davranışını iyileştirmek |
Bu bileşim, endüstriyel alüminyum eriyik işleme formülasyonlarında yaygın olarak kullanılan bileşimleri yansıtmaktadır.
Pratik uygulamada, oksit giderme verimliliğini belirleyen faktör, baz tuzunun bileşiminden ziyade genellikle florür aktivitesidir.
Alüminyum dökümde arıtma akısı ne zaman kullanılmalıdır?
Zamanlama, performansı doğrudan etkiler. Yüksek kaliteli bir akı bile yanlış kullanıldığında beklenen performansı gösteremez.
Başlıca Uygulama Aşamaları:
- Eritme işleminden sonra (ilk temizleme aşaması)
- Alaşım katkılarının eklenmesinden sonra (bileşimin stabilize edilmesi)
- Dökümden önce (nihai eriyik arıtma)
Tablo 2: Endüstriyel Üretimde Akı Uygulama Stratejisi
| Sahne | Amaç | Beklenen Sonuç |
|---|---|---|
| Erime sonrası | Birincil oksitleri giderin | Daha temiz erime başlangıç noktası |
| Alaşımlama işleminden sonra | Reaksiyon yan ürünlerini uzaklaştırın | Sabit kimyasal bileşim |
| Döküm Öncesi Hazırlık | Son gaz giderme ve arıtma | Porozite riskinde azalma |
Hurda oranının yüksek olduğu geri dönüşüm ortamlarında, oksit ve kirlilik seviyelerinin artması nedeniyle akı talebi önemli ölçüde artar.
Alüminyum için ne kadar rafine etme akısı kullanılmalıdır?
Flux dozu, eriyik temizliğine, hurda oranına ve üretim gereksinimlerine bağlıdır.
Tablo 3: Önerilen Akı Katkı Miktarları
| Erime Koşulu | Flux ilavesi (eriyik ağırlığının %'si) |
|---|---|
| Saf birincil alüminyum | 0.2 – 0.5% |
| Standart alaşım üretimi | 0.5 – 1.0% |
| Yüksek miktarda hurda veya kirlenmiş eriyik | 1.0 – 2.0% |
Operasyonel En İyi Uygulamalar:
- Akı maddesini tek seferde büyük miktarda eklemek yerine, birkaç küçük dozda ekleyin
- Uygun şekilde karıştırılmasını veya inert gaz enjeksiyonunun sağlanmasını garanti edin
- Erime sıcaklığını 700–750 °C arasında tutun
- Yeterli reaksiyon süresi tanıyın (en az 5–10 dakika)
- İşlemden sonra cürufu tamamen temizleyin
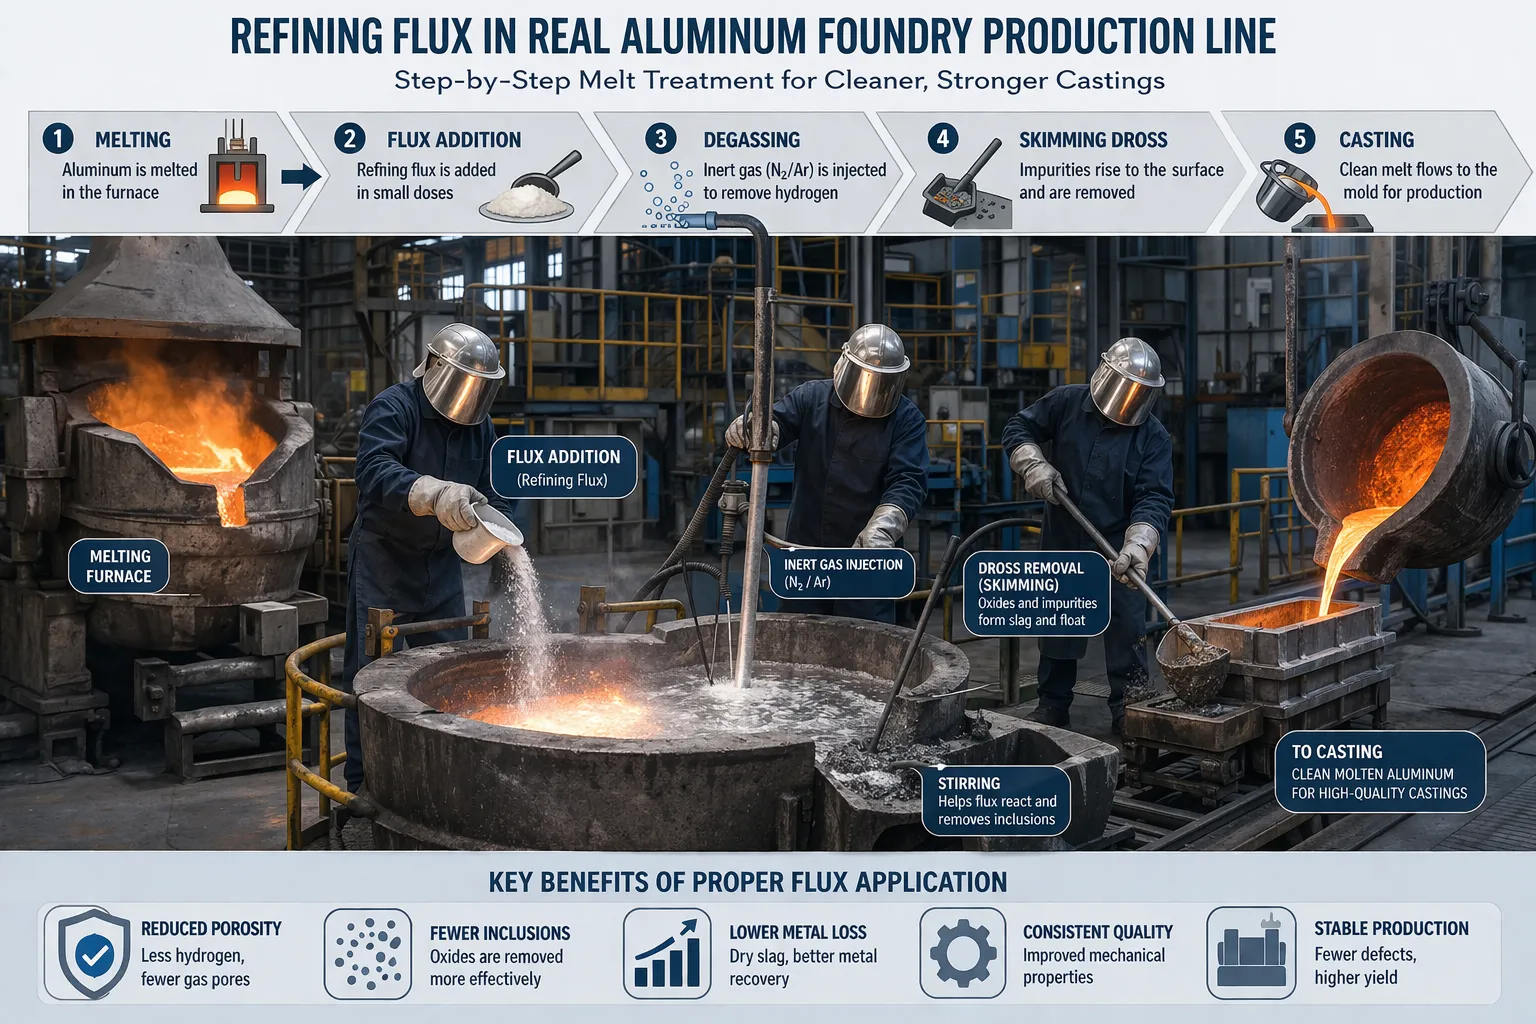
Bu adımlara uyulmaması, arıtma verimliliğini önemli ölçüde düşürür.
Rafine etme akısı hangi döküm kusurlarının azaltılmasına yardımcı olabilir?
Arıtma akısı, alüminyum dökümdeki birçok kritik kusuru doğrudan ortadan kaldırır:
Gaz Gözenekliliği
Eriyik hidrojeni uzaklaştırarak, akı, iç gaz gözeneklerinin oluşumunu azaltır.
Oksit Kapsamları
Flux, oksit tabakalarını tutar ve bunların nihai dökümde kalmasını önler.
Cürufta Yüksek Metal Kaybı
Doğru akı kullanımı, metal ayırma verimliliğini artırarak alüminyum kaybını azaltır.
Tutarsız Mekanik Özellikler
Temizleyicilerin erimesi, daha homojen bir mikro yapı ve mekanik davranışa yol açar.
Kontrollü üretim ortamlarında, akı maddesinin doğru kullanımı kusur oranlarını 10–25%.
Endüstride Ne Tür Alüminyum Akı Kullanılır?
Farklı proses gereksinimleri, farklı akı türlerini gerektirir:
- Oksit giderici akı : Ergitme ve işleme sırasında oluşan alüminyum oksit kalıntılarını parçalamak ve toplamak
- Dağıtıcı akısı : Aktarım ve bekletme sırasında erimiş alüminyum üzerinde yalıtıcı ve koruyucu bir tabaka görevi görür
- Arıtma akısı : çözünmüş hidrojen ve ince kalıntıları gidermek
- Cüruf giderici akı : alüminyumu cüruftan ayırma
Yanlış tipin seçilmesi, akı doğru şekilde kullanıldığında bile eriyik kalitesinin düşük olmasının en yaygın nedenlerinden biridir.
Arıtma Akısı, Gaz Giderme ve Filtreleme: Aralarındaki Fark Nedir?
Her bir eritme işlem yöntemi, farklı bir sorunu hedef alır.
| Yöntem | İşlev | Sınırlama |
|---|---|---|
| Arıtma akısı | Hidrojen ve oksitleri giderir | Doğru proses kontrolü gerektirir |
| Gaz Giderme | Çözünmüş hidrojeni giderir | Oksitleri çıkarmaz |
| Filtreleme | Katı kalıntıları giderir | Çözünmüş gazı gidermez |
En İyi Endüstriyel Uygulama:
En yüksek kararlılığı sağlayan, birleştirilmiş bir sistemdir:
Arıtma Akısı + Gaz Giderme + Filtreleme
Bu üç aşamalı yaklaşım, otomotiv ve havacılık sektörlerindeki döküm üretiminde yaygın olarak kullanılmaktadır.
Alüminyumda Rafinaj Akısı Kullanılırken Sıkça Yapılan Hatalar
Performans sorunlarının çoğu, malzemenin kendisinden ziyade yanlış kullanımdan kaynaklanmaktadır.
1. Yanlış Sıcaklık Kontrolü
Flux tamamen erimeli ve reaksiyona girmelidir. Düşük sıcaklıklar etkinliği azaltır.
2. Yetersiz Karıştırma
Uygun bir karıştırma yapılmazsa, akı yüzeyde kalır ve eriyik kütlesini işlemeyecektir.
3. Akı maddesinin aşırı kullanımı
Aşırı akı, cüruf hacmini artırır ve kalıntılara yol açabilir.
4. Gaz Enjeksiyon Desteği Yok
İnert gaz desteği olmadan hidrojen giderim verimliliği önemli ölçüde düşer.
5. Cürufun Tam Olarak Temizlenmemesi
Kalan cüruf, eriyik içine yeniden kirlilik maddeleri sokabilir.
Önemli bulgu:
Flux performansı, ürün seçiminden çok proses disiplinine bağlıdır.
Gerçek Dökümhane Deneyimi: Proses Optimizasyonu Endüstriyel Üretimde Ergitme Kalitesini Nasıl İyileştirdi?
Gerçek hayattaki alüminyum döküm işlemlerinde, otomotiv parçaları üreten Güneydoğu Asya’daki bir alüminyum dökümhanesi, gaz gözenekliliği, dengesiz mekanik özellikler ve tutarsız yüzey kalitesi gibi sorunlarla sürekli olarak karşı karşıya kalıyordu.
Optimizasyon öncesinde tesis, istikrarlı bir proses kontrol sistemi olmaksızın büyük ölçüde sadece arıtma akışkanına dayanıyordu. Alüminyum için arıtma akışkanı halihazırda kullanılmakta olsa da, fırın sıcaklığındaki dalgalanmalar, düzensiz karıştırma uygulamaları ve istikrarsız hurda oranları nedeniyle sonuçlar tutarsız kalmaya devam ediyordu.
Aşağıdakileri içeren yapılandırılmış bir eriyik işleme programını uyguladıktan sonra— optimize edilmiş arıtma akışkanı dozajlaması, kontrollü azot giderimi ve standartlaştırılmış karıştırma prosedürleri—teknik rehberliğimiz altında, üretim hattında önemli iyileştirmeler sağlandı.
Başlıca süreç düzenlemeleri şunlardı:
- Erime sıcaklığını 700–750 °C aralığında sabit tutmak
- Arıtma akışkanının tek seferlik dozajlama yerine kontrollü çok aşamalı eklemeler yoluyla uygulanması
- İnert gaz (argon/azot) enjeksiyon verimliliğinin artırılması
- Bekletme süresinin ve cüruf temizleme prosedürlerinin standartlaştırılması
- Hurda ön işleme kontrolünün güçlendirilmesi
Birkaç üretim döngüsü içinde, dökümhane eriyik temizliği ve proses istikrarında gözle görülür iyileşmeler kaydetti. Gözeneklilik ve oksit kalıntıları ile ilgili kusur oranları önemli ölçüde azalırken, cüruf kaynaklı metal kaybı da azaldı.
En önemlisi, tesis şu başarıyı elde etti: daha tutarlı döküm kalitesi ve daha yüksek üretim tekrarlanabilirliği, bu sayede yeniden işleme ihtiyacını azaltmalarına ve sonraki işleme aşamalarında verimliliği artırmalarına olanak tanır.
Müşteri, alüminyum arıtma akışkanının tam performansının ancak yüksek kaliteli bir akışkanın doğru proses kontrolü ve uygun çalışma yöntemleriyle birleştirilmesi durumunda elde edilebileceğini doğruladı. Başka bir deyişle, optimum eriyik kalitesi, hem etkili bir arıtma akışkanının hem de disiplinli uygulama yöntemlerinin bir arada çalışmasının sonucudur.
Sık Sorulan Sorular
1. Rafinaj akısı ne için kullanılır?
Erimiş alüminyumdan hidrojen gazını ve metalik olmayan safsızlıkları giderir.
2. Rafinaj akısı tüm döküm kusurlarını ortadan kaldırır mı?
Hayır, ancak gözenekliliği ve kalıntılara bağlı kusurları önemli ölçüde azaltır.
3. Akı kullanmak için en uygun sıcaklık nedir?
Alaşım türüne bağlı olarak genellikle 700–750 °C.
4. Akı, gözenekliliği tamamen ortadan kaldırabilir mi?
Gözenekliliği azaltır, ancak tek başına tüm kusurları ortadan kaldıramaz.
5. Geri dönüştürülmüş alüminyum için arıtma akısı gerekli midir?
Evet, hurda malzemeler daha yoğun bir eritme işlemine tabi tutulmalıdır.
6. Akı ile birlikte hangi gazlar kullanılır?
En yaygın olarak azot ve argon kullanılır.
7. Fazla akı sorunlara yol açabilir mi?
Evet, aşırı kullanım, kalıntıların ve cüruf hacminin artmasına neden olabilir.
8. Hangi sektörlerde arıtma akışkanı kullanılır?
Otomotiv, havacılık, basınçlı döküm ve alüminyum geri dönüşümü.
9. Akı, gaz giderme işleminden daha mı iyidir?
Hayır, her ikisi de birbirini tamamlayan süreçlerdir.
10. Başarılı bir akı işleminin göstergesi nedir?
Kuru cüruf oluşumu ve gaz salınımında azalma.