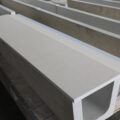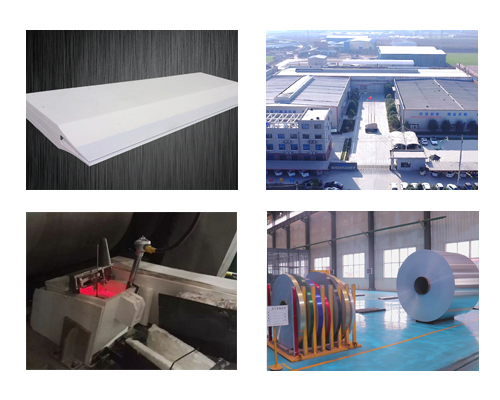
Alüminyum rulo döküm için kullanılan nozul, döküm ve haddeleme bölgesine levhanın genişlik yönünde homojen, istikrarlı ve kesintisiz bir erimiş alüminyum akışı sağlar; bu da hızlı ultra-ince sürekli döküm ve haddeleme işlemlerinin sorunsuz bir şekilde ilerlemesi için bir ön koşuldur. Mevcut döküm ve haddeleme makineleri farklı döküm nozulu yapılarına sahiptir ve üretim sırasında döküm nozullarının akış durumu, normal üretimi kısıtlayan önemli bir sorundur. Döküm nozulundaki yetersiz akış sorunu, şerit şekil kusurlarına yol açar; bu da sonraki soğuk haddeleme sürecini etkiler ve yüksek kaliteli şerit ürünlerinin istikrarlı ve verimli bir şekilde üretilmesini engeller.
Hızlı ultra ince döküm işlemi sırasında, döküm silindirlerinin aralığının daralması ve hızın artması nedeniyle, alüminyum eriyiğinin döküm nozulu daha karmaşıktır ve akış direnci ile akış hızı dağılımı büyük ölçüde değişecektir. Alüminyum eriyiğinin akış ısı kaybındaki buna bağlı değişim, erimiş alüminyumun sıcaklık dağılımının da değişmesine neden olur; bu da dağılım sorununu daha belirgin hale getirir. Bu nedenle, nozul boşluğu hızlı ve ultra ince döküm ve haddeleme işlemlerini gerçekleştirmek ve yüksek kaliteli döküm levhalar elde etmenin anahtarıdır.
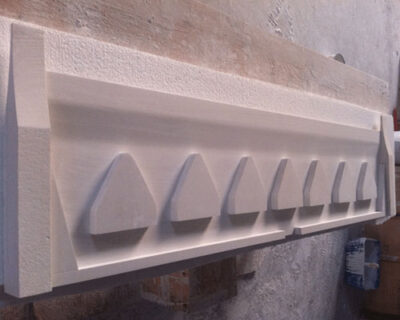
Alüminyum rulo döküm için kullanılan nozul, eriyik akışını iyileştirebilen küçük bir aralık ve yüksek akış direncine sahiptir. Ancak, tam da kanallar arasındaki boşluğun küçük olması nedeniyle, ortam sıcaklığına bağlı olarak eriyik viskozitesindeki değişiklikler bu boşluklardan akan eriyik dengesini etkiler ve makul olmayan bölme boşluğu doğrudan yerel tıkanmaya yol açarak döküm levhanın kalitesini etkiler. Bu nedenle, döküm nozülündeki bazı akış bloklarının boyut ve açıklıkları konusunda katı şartlar aranır ve üretim süreci karmaşıktır.