
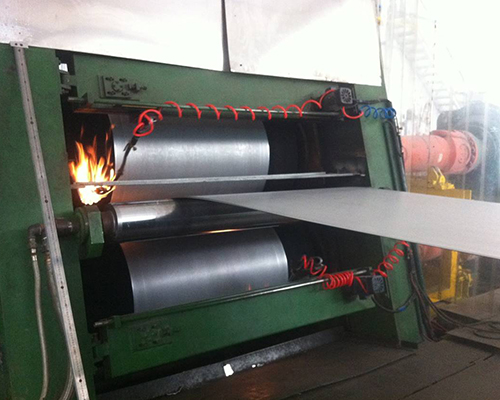
Döküm-haddeleme üretimi, alüminyum alaşımlarının derin işleme üretiminde yaygın olarak kullanılmaktadır. Alüminyum döküm-haddeleme üretimi, kısa proses akışı, düşük enerji tüketimi, küçük dendritik mesafe ve ince intermetalik bileşikler gibi avantajlara sahiptir.
Bununla birlikte, fiili üretim sürecinde, kırık döküm-haddelenmiş levhalarda çeşitli kusurlar görülmekte olup, bunların arasında kenar çatlağı üretim sürecinde sıkça rastlanan bir kusurdur.
Bu kusurun varlığı, döküm-haddeleme şeritlerinin sonraki üretim sürecinde sürekli olarak çekme ve basma gerilmelerine maruz kalmasına neden olur ve çatlak kenarlar genişlemeye devam eder. Özellikle, başlangıçta geniş olan çatlak kenarlar soğuk haddeleme sırasında hızla yayılır ve belirli bir boyuta ulaştığında şerit kopmasına yol açarak üretimi kesintiye uğratır.
Buna ek olarak, çok büyük çatlaklar tamamen kesilemez; bu durum sadece sonraki işleme aşamalarını ve kullanıcının kullanımını etkilemekle kalmaz, aynı zamanda maliyeti de artırır. Bu nedenle, aşırı çatlak oluşumu ve üretim sürecinde çatlak oluşumunun önlenmesi gibi konular, üretim teknisyenleri için acil bir sorundur. döküm ve haddeleme üretimi süreç.
Döküm-haddeleme prensibine göre, döküm-haddeleme bölgesinde sıvı metal iki dönen hadde vasıtasıyla soğutulur ve döküm ile haddeleme işlemlerinin her ikisi de kısa sürede tamamlanır. Metalin yüzeyi ile merdanenin yüzeyi arasında göreceli bir kayma olmaz; haddelenen parça incelir ve sadece merkezde büyük bir geriye doğru kayma meydana gelir.
Bu nedenle, metal yüzey ve iç tabaka, kesme kuvveti ve basıncın etkisiyle deforme olur ve sıvı boşluğunun katılaşmış sert kabuğuna aktarılır; bu da katılaşmış sert kabuğun içinde aynı deformasyona ve kesme kuvvetine yol açar.
Deformasyonun yol açtığı kesme kuvveti, katılaşmış sert kabuklu metalin kesme mukavemetini aştığında, malzemenin zayıf kısmı önce çatlar, ardından çatlak genişler. Buradaki gerilim tamamen azaldıktan sonra çatlak artık genişlemez ve böylece bir çatlak oluşur.
Deformasyon bölgesinde metal, aynı anda döküm makinesinin uç kulaklarından uygulanan sürtünme kuvvetine ve her iki tarafa uygulanan çekme gerilimine maruz kalır. Zıt yönlerdeki bu iki gerilim, çatlakların öncelikle kenarlarda oluşmasına neden olur.
Döküm ve haddeleme ilkesine göre, alüminyum dökümhanesi, deformasyon miktarını azaltarak veya döküm ucu kulaklarının sürtünmesini azaltarak çatlakları en aza indirebilir.