
Alüminyum alaşımının eritilmesi ve dökümü, erimiş alüminyum döküm üretimindeki ana aşamalardır. Eritme ve döküm sürecinin tamamının sıkı bir şekilde kontrol edilmesi, erimiş alüminyum döküm kusurlarının önlenmesinde önemli bir rol oynar. Erimiş alüminyum, hidrojeni emme eğilimi yüksek olduğundan, oksidasyon yeteneği de güçlüdür. Yüksek kaliteli dökümler elde etmek için eritme ve erimiş alüminyum döküm süreci sırasında gerekli önlemler alınmalıdır.
Hammadde Kontrolü
Yüksek kaliteli alüminyum eriyiği elde etmek için öncelikle uygun hammaddeler seçilmelidir. Hammaddeler bilimsel bir şekilde yönetilmeli ve doğru şekilde işlenmelidir. Aksi takdirde, alaşımın kalitesi ciddi şekilde etkilenir. Yüzeydeki pas, yağ ve diğer kirletici maddeleri temizlemek için hammadde, kullanıma sunulmadan önce kum püskürtme işlemine tabi tutulmalıdır. Yüzeye yapışmış nemi gidermek ve eritme süresini 3 saatten fazla kısaltmak amacıyla, tüm hammaddeler fırına girmeden önce ön ısıtmaya tabi tutulmalıdır.
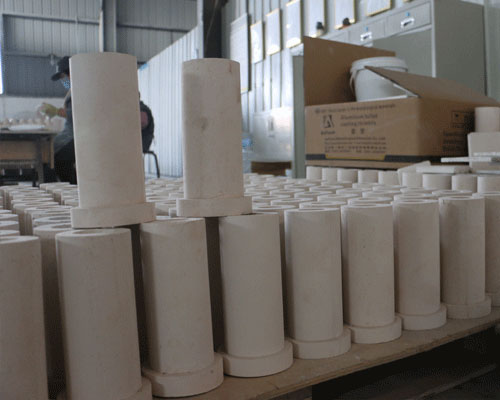
Sıcak Üst Döküm Parçalarının Hazırlanması
Yeni potalar ve uzun süredir kullanılmamış eski potalar, kullanımdan önce kum püskürtme işlemine tabi tutulmalı ve 2-4 saat boyunca 700-800 dereceye kadar ısıtılmalıdır. Pota iç duvarına yapışmış su ve yanıcı maddeleri yakmak için, pota 300 derecenin altına soğuduğunda iç duvarını dikkatlice temizleyin ve sıcaklık 200 derecenin altında olmadığında boyayı püskürtün.
Sıcak üst döküm parçaları Kullanımdan önce ön ısıtmaya tabi tutulmalı, 150 derece ile 200 derece arasındaki bir sıcaklıkta koruyucu boya ile kaplanmalı ve iyice kurutulmalıdır. Kullanımdan sonra, yüzeye yapışan oksitler ve florürler iyice temizlenmelidir.
Erime Sıcaklığı Kontrolü
Eritme sıcaklığı çok düşüktür; bu durum, alaşım elementlerinin çözünmesine ve gazların ile kalıntıların atılmasına elverişli değildir. Ayrıca, yükselticinin yetersiz ısısı nedeniyle, erimiş alüminyum dökümler makul bir şekilde dengelenememektedir. Aşırı yüksek eritme sıcaklığı sadece enerji israfı olmakla kalmaz, aynı zamanda daha ciddi bir sorundur; çünkü sıcaklık ne kadar yüksek olursa, hidrojen emilimi o kadar artar, kristal taneleri o kadar iri olur ve alüminyumun oksidasyonu o kadar ciddi hale gelir.
Eriyiş Süresi
Alüminyum eriyiğinin oksidasyonunu ve getterlenmesini azaltmak amacıyla, alüminyum eriyiğinin fırında kalma süresi mümkün olduğunca kısaltılmalı ve eritme işlemi hızlı bir şekilde gerçekleştirilmelidir. Erime işleminin başlangıcından dökümün tamamlanmasına kadar geçen süre, kum kalıplı erimiş alüminyum dökümünde 4 saati, metal dökümde 6 saati ve basınçlı dökümde 8 saati geçmemelidir.
Erimiş Alüminyumun Aktarılması
Katı alüminanın yoğunluğu erimiş alüminyumun yoğunluğuna benzer olsa da, erimiş alüminyumun içine girdikten sonra potanın dibine batması yeterince uzun bir zaman alır. Alüminyum eriyik oksitlendikten sonra oluşan alüminyum oksit tabakası, yalnızca alüminyum eriyikle temas eden tarafı yoğundur; havayla temas eden tarafı ise gevşektir ve çapı 60–100A olan çok sayıda küçük deliğe sahiptir. Geniş bir yüzey alanına ve güçlü bir adsorpsiyon özelliğine sahiptir. Su buharı üzerinde kolayca adsorbe olur ve yüzeye çıkma eğilimindedir.
Bu nedenle, bu oksit tabakasının özgül ağırlığı ile alüminyum eriyik arasındaki fark azdır; bu tabaka eriyik içine karışır, yüzeye çıkma hızı çok yavaştır, eriyikten ayrılması zordur ve erimiş alüminyum dökümde gözenek oluşumu aşırı derecede yaygındır. Bu nedenle, alüminyum eriyiğinin aktarılmasında kilit nokta, erimiş metalin karıştırılmasını en aza indirmek ve eriyik ile hava arasındaki teması en aza indirmektir.
Erimiş Alüminyumun Dökülmesi
Erimişi aktarmak için eğilebilir pota kullanılırken, erimiş malzeme ile havanın karışmasını önlemek amacıyla, kepçe fırın nozülüne mümkün olduğunca yakın ve eğimli bir şekilde konumlandırılmalıdır. Erimiş malzemenin kepçenin tabanına doğrudan çarpmaması, böylece çalkantı ve sıçramaya neden olmaması için, erimiş malzemenin kepçenin yan duvarı boyunca aşağı akmasını sağlayın.