
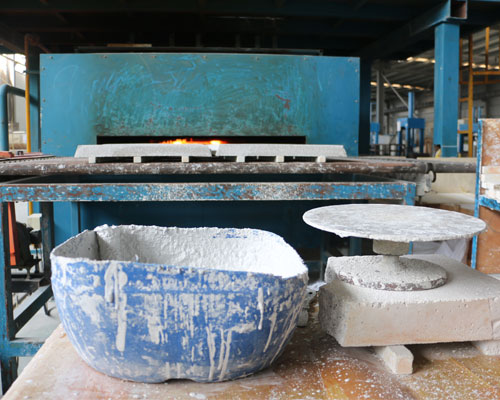
Seramik köpük filtre üreticilerinin üretim süreci, köpüğün emprenye edilmesi, kurutulması ve sinterlenmesini içerir.
Seramik Köpük Filtre Üretim Süreci
Emdirme
Geleneksel ev tipi emprenye yöntemi, manuel ekstrüzyondur; bu yöntemde köpük bulamacının dengesiz dağılımına kolayca yol açılabilir ya da yüzey, boşluklar olmadan homojen görünse de iç dağılım dengesizdir ve boşluklar mevcuttur. Gelişmiş yöntem ise, köpüğü dört silindir aracılığıyla otomatik olarak sıkıştırmak üzere mekanik bir ekstrüzyon yönteminin kullanılmasıdır.
Yukarıda belirtilen eksiklikler tamamen giderilebilir, ürün kalitesi artırılabilir ve iş verimliliği büyük ölçüde yükseltilebilir. Bununla birlikte, mekanik ekstrüzyon köpük açısından daha yüksek gereksinimlere sahiptir ve kalitesi daha düşük olan köpükler, mekanik ekstrüzyon sırasında kolayca yırtılabilir.
Köpük emdirme işleminde iki hususa dikkat edilmelidir: Bunlardan biri ağırlıktır; diğeri ise farklı boyutlardaki parçacıklarla emdirilen çamurun optimal miktarıdır. seramik köpük filtre. Daldırma miktarının çok az olması filtre plakasının mukavemetini azaltır; çok fazla olması ise ölü deliklere ve çamur israfına neden olur. Daldırma çamurunun miktarı, daldırma makinesinin silindir aralığı ayarlanarak kontrol edilebilir. Bir diğer sorun ise köpüğün deforme olmasını önlemektir.
Köpük çamura daldırıldıktan sonra esnekliği azalır ve boyutuyla şekli değişir. Dikkatli olunmazsa, şekil bozukluğu nedeniyle bitmiş ürün hurdaya ayrılır. Genel olarak, daldırılan köpüğün şekillendirilmesi ve deformasyonunun kontrol edilmesi için standart kalıplar kullanılabilir.
Kurutma ve Sinterleme
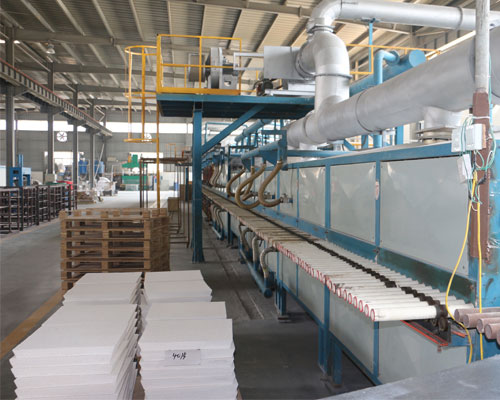
Sinterleme, seramik köpük filtrelerin üretiminde kilit bir aşamadır. Filtre plakalarının deforme olmasını önlemek için, sinterlemeden önce kurutulmaları gerekir; kurutulduktan sonra ise sinterleme fırınına yerleştirilebilirler. Kurutma ve sinterleme işlemlerinin en önemli unsurlarından biri sıcaklık kontrolüdür. Yetersiz sıcaklık kontrolü, kurutma sırasında deformasyona neden olur.
Sinterleme işleminin ana ekipmanı sinterleme fırınıdır. Sinterleme fırınının iç sıcaklığı homojen olmalı, sıcaklık kontrol hatası düşük olmalı, sinterleme derecesinin ısıtma hızı ve sinterleme sıcaklığı uygun şekilde tasarlanmalıdır. Çok hızlı ısıtma, suyun çok hızlı buharlaşmasına neden olur ve bu da filtre plakasında kolayca deformasyona ve çatlaklara yol açar; çok yavaş ısıtma ise üretim verimliliğini düşürür.
Bekletme sıcaklığı çok düşük ve süre çok kısa olursa, bu durum ürünün mukavemetini etkileyecektir. seramik filtre dökümhanesi, ancak sıcaklık ne kadar yüksek olursa, süre de o kadar uzun olursa o kadar iyi olur. Yüksek sıcaklık ve uzun süre sadece enerji israfına ve maliyet artışına yol açmakla kalmaz; üstelik çamur, yüksek sıcaklıklarda porselene dönüşür.
Mekanik mukavemet artmış olsa da, termal şok direnci ve yüzey aktivitesi azalır; bu da filtre plakasının kirletici maddelere karşı adsorpsiyon kapasitesinin düşmesine yol açar. Uygun bir sinterleme prosedürü uygulandığında, bir yandan filtre plakasının mukavemeti gibi mekanik özellikler garanti altına alınabilir, diğer yandan çamur porselen haline gelmez. Çamur agregaları tek bir gövde halinde sinterlenmez, ancak birbirlerine bağlanır. Aralarında düzensiz bir yüzey oluşturacak şekilde belirli bir boşluk bulunur.
İlgili yazılar:
 Köpük Filtre Üretim Süreci
 Köpük Filtre Malzemesi
 Seramik Köpük Filtre Üreticisi
 Erimiş Metal Köpük Filtreleri
 Dökümhane için Seramik Filtre
 Seramik Köpük Filtrelerin Üretim Süreci
 Seramik Köpük Filtre
 Seramik Köpük Filtrenin Kullanım Alanları
 Erimiş Metal Seramik Filtreler
 Seramik Köpük Filtreleri Nasıl Seçilir?
 Seramik Köpük Filtre Üretim Süreci
 Seramik Köpük Filtre Tedarikçisi