
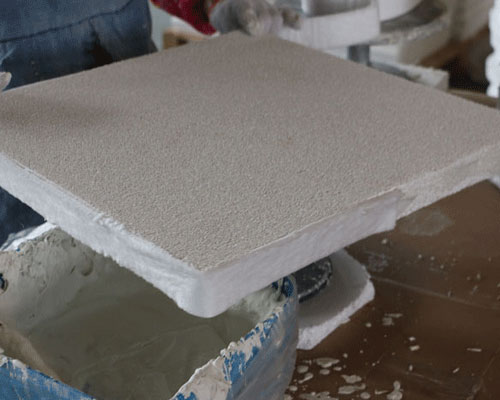
Köpük filtre üretim süreci, taşıyıcı olarak ağ yapılı poliüretan köpük plastikten oluşur; köpük plastik, seramik bulamacını emmesi için eşit bir şekilde doyurulur ve ardından fazla bulamacı uzaklaştırmak üzere köpük plastik defalarca sıkılır, böylece seramik parçacıkları üstteki köpük plastiğe tam ve eşit bir şekilde yapışır ve düz bir tabaka haline getirilir. Son olarak, kurutulur ve şekillendirilmek üzere fırınlanır.
Seramik Köpük Filtre Üretim Süreci
Köpüğün performansı, doğrudan seramik köpük filtre üretim süreci kapsamında olmalı ve aşağıdaki özelliklere sahip olmalıdır:
- Ağ, seramik çamurunun serbestçe nüfuz etmesini ve kaplamanın homojen olmasını sağlamak üzere tek tip bir yapıya sahiptir.
- Hidrofiliktir, çamuru sıkıca tutabilir.
- Yeterli esnekliğe sahiptir; fazla çamurun sıkıldıktan sonra orijinal şekline hızla geri dönebilir.
- Orta sıcaklıkta uçucudur, seramiklerin pişirme sıcaklığından daha düşük sıcaklıklarda uçucudur ve seramikleri kirletmez.
Seramik köpük bulamacı, refrakter agregalar, sinterleme yardımcı maddeleri, bağlayıcılar ve diğer mikro tozların su ile karıştırılmasıyla elde edilir. Bulamacın hazırlanması hayati önem taşıyan bir işlemdir. Seramik çamuru, mümkün olan en yüksek katı madde içeriğine (çamur yoğunluğu 1,8~22 g/cm³, katı madde içeriği 50%~65%), iyi tiksotropi ve ıslanabilirliğe sahip olmalıdır. Yüksek katı madde içeriği, seramik parçacıklarının köpük eleğe mümkün olan en yüksek oranda tutunmasını sağlar.
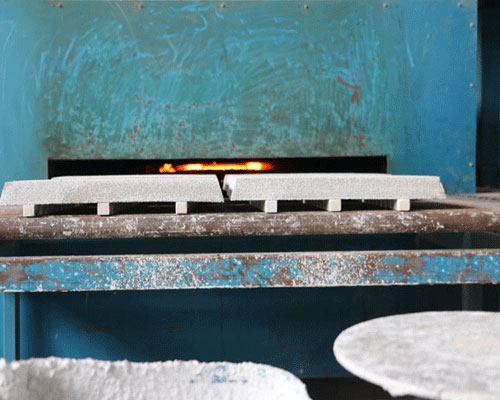
Seramik filtrenin tiksotropi özelliğini iyileştirerek çamurun homojen bir şekilde şekillenmesini kolaylaştırın ve tıkanmayı önleyin. Çamurun ve seramik köpüğün ıslanabilirliği yetersizse, çamur köpük yapısının kesişme noktalarında birikir; bu durumda çıkıntıların sayısı azalır, sinterleme sonrasında mukavemet düşer ve hatta atık ürünler ortaya çıkabilir.
Bu işlemin anahtarı, ekstrüzyonun mukavemeti ve homojenliğidir. Seramik çamuru köpük içinde kalırsa, gözenek boyutunun küçülmesi veya tıkanma gibi kusurlara yol açar. Buna karşılık, seramik çamurunun yapışmasının yetersiz olması, ürünün mukavemetini olumsuz etkiler.
Yeşil gövdenin kurutma süresi: Yeşil gövdeyi, serbest suyu gidermek ve ön mukavemet elde etmek amacıyla bir süre boyunca düşük sıcaklıkta kurutun; bu aşamada, deformasyon, cüruf ve çatlaklar gibi kusurların önlenmesi için ısıtma hızı ve tutma sıcaklığı kontrol edilmelidir.
Köpüğün buharlaşma süresi: Kurutulmuş gövdeyi, köpüğün tutuşma noktasının üzerine belirli bir hızda ısıtın ve köpüğün tamamen buharlaşması için bir süre sıcak tutun; bu aşamada sıcaklık artışının çok hızlı olması sakıncalıdır, aksi takdirde ürünün mukavemeti azalır veya hatta israf meydana gelebilir.
Porselen aşamasına vitrifikasyon: Ham gövdenin tamamen sinterlenmesi için sinterleme sıcaklığına daha hızlı bir şekilde ısıtma ve bir süre bu sıcaklıkta tutma; bu aşamada ısıtma hızının çok yüksek olması sakıncalıdır, aksi takdirde porselen yüzeyinde çatlaklar ve çöküntüler meydana gelir. Ürün pişirildikten sonra, filtrenin çatlamasını önlemek için soğuma hızı çok yüksek olmamalıdır.
İlgili yazılar:
 Seramik Köpük Filtre Üreticisi
 Köpük Filtre Malzemesi
 Erimiş Metal Köpük Filtreleri
 Seramik Köpük Filtre Üretim Süreci
 Seramik Köpük Filtrelerin Üretim Süreci
 Seramik Köpük Filtrenin Kullanım Alanları
 Seramik Köpük Filtre Tedarikçisi
 Dökümhane için Seramik Filtre
 CFF Filtreleri
 Erimiş Metal Seramik Filtreler
 Seramik Köpük Filtreleri Nasıl Seçilir?
 Seramik Köpük Filtre