
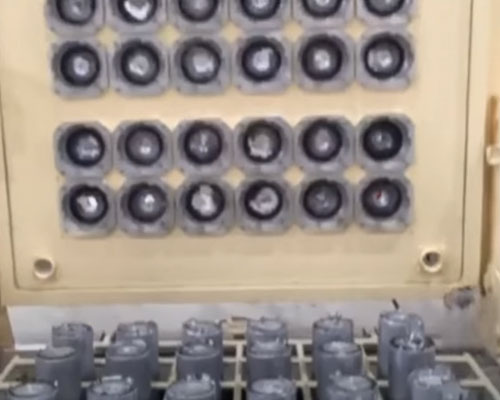
Deforme alüminyum alaşımlarının eritme ve döküm üretiminde, sıcak üst döküm yaygın olarak kullanılan bir döküm işlemidir ve aşağıdaki özelliklere sahiptir:
(1) Katılaşma ve şekillendirme işlemlerinden sonra metalin kalıp içinde kaldığı süre kısadır ve ikincil ısınma olgusu temelde önlenir; bu nedenle külçenin yüzeyi düz ve pürüzsüzdür ve kalitesi yüksektir.
(2) Külçe, kalıbın alt kenarındaki soğutma suyu ile doğrudan soğutulmadan önce, oluşan sıvı boşluk duvarı çok incedir. Bu sayede yüksek bir kristalleşme hızı elde edilebilir ve dolayısıyla dendritler ince olur.
(3) Kristalizörün üzerinde, sıvı seviyesi ile kristalleşme cephesi arasındaki mesafeyi artıran ve eriyik sıcaklığını yükselten bir sıcak kapak bulunmaktadır. Külçenin kristalleşmesi sırasında çöken gaz ve bunun taşıdığı cüruf, belirli koşullar altında sıvı yüzeyine yükselir; bu da külçenin saflığının artırılmasına katkıda bulunur.
(4) Şu şekilde sıcak başlık Sıvı seviyesi yükseldiğinde, döküm aynı seviyede gerçekleştirilebilir; bu da döküm sisteminde eriyik kaynaklı ikincil kirliliği azaltır.
(5) Döküm sırasında kristalleştiriciler yoğun bir şekilde dizilebilir ve tek seferlik döküm için kullanılan kalıplar, üretim verimliliğini artıran şönt plakası ile birbirine bağlanır.
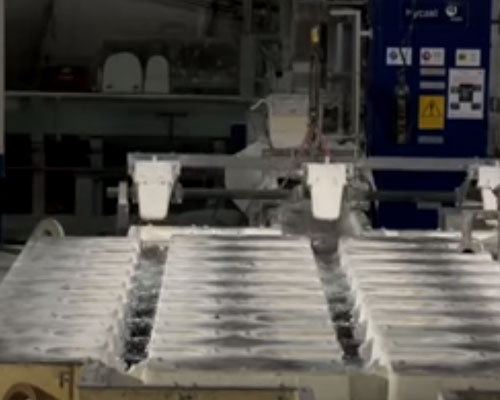
Sıcak üst döküm prosesi ekipmanı aşağıdaki avantajları sunmaktadır:
(1) Tek seferde birden fazla külçe dökülebilir. Her dökümde dökülebilecek külçe sayısı, döküm haznesinin alanı ve külçenin çapına göre belirlenir. Bir alüminyum işleme tesisi, tek seferde küçük boyutlu külçeler dökebilir; bu, sıradan kalıplara ve yatay döküm yöntemine kıyasla çok daha verimlidir.
(2) Basit döküm işlemi. Dökümün başlangıcında, döküm deliğini açın. Kanal içindeki erimiş alüminyumun seviyesi 90% yüksekliğe ulaştığında, Launder Barajı içinde çamaşır dağıtma Aynı anda, erimiş alüminyumu kılavuz borulara hızla yönlendirin. Döküm. Döküm başladıktan sonra, su basıncını ve su hacmini ayarlayın ve oluk içindeki sıvı seviyesini zamanında artırın. Bu şekilde, bir seferde düzinelerce külçe dökülebilir ve tüm döküm süreci boyunca sadece 3-4 kişilik deneyimli bir döküm ekibi yeterlidir.
(3) Kolay arıza giderme. Döküm işlemi sırasında belirli bir külçede çatlak, sızıntı vb. tespit edilirse, çekme borusunu konik çıkarma.
(4) Kütüğün yüzey kalitesi iyidir. Uygulamalardan anlaşıldığı üzere, döküm öncesi hazırlıklar yapıldığında, özellikle kalıp yerleştirildiğinde ve son işlem makinesi yağlandığında, daha iyi bir kütük yüzeyi elde edilebilir.